ConsultIS EHS - Loading

PT CR6-2025 și PT CR7-2025 și PT CR9-2025 – Autorizarea operatorilor control nedistructiv şi a persoanelor juridice care efectuează examinări nedistructive şi încercări distructive / Apro...

ConsultIS EHS - Servicii SSM, PSI, ISCIR
Actualizat: 2026-08-14 23:24:14
Varianta online oficială: vezi actul pe legislatie.just.ro
Textul de mai jos este copia salvată de Consultis EHS, pentru consultare rapidă și acces în caz de indisponibilitate a portalului oficial.
ORDIN nr. 1.172 din 24 iulie 2026pentru aprobarea prescripțiilor tehnice PT CR 6-2025 "Autorizarea operatorilor control nedistructiv și a persoanelor juridice care efectuează examinări nedistructive și încercări distructive", PT CR 7-2025 "Aprobarea procedurilor de sudare pentru oțel, aluminiu, aliaje de aluminiu și polietilenă de înaltă densitate (PEHD)" și PT CR 9-2025 "Autorizarea sudorilor care execută lucrări de sudare la instalațiile sub presiune și la instalațiile de ridicat și a operatorilor sudare țevi și fitinguri din polietilenă de înaltă densitate (PEHD)"
EMITENT
  • MINISTERUL ECONOMIEI, DIGITALIZĂRII, ANTREPRENORIATULUI ȘI TURISMULUI
  • Publicat în  MONITORUL OFICIAL nr. 658 din 7 august 2026


    Având în vedere prevederile art. 4 alin. (2) lit. b), art. 5 lit. n) și ale art. 8 alin. (1) din Legea nr. 64/2008 privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil, republicată, cu modificările și completările ulterioare, în baza prevederilor art. 2 lit. b) din Hotărârea Guvernului nr. 1.340/2001 privind organizarea și funcționarea Inspecției de Stat pentru Controlul Cazanelor, Recipientelor sub Presiune și Instalațiilor de Ridicat, cu modificările și completările ulterioare, în temeiul prevederilor art. 10 alin. (6) din Hotărârea Guvernului nr. 189/2025 privind organizarea și funcționarea Ministerului Economiei, Digitalizării, Antreprenoriatului și Turismului, ministrul economiei, digitalizării, antreprenoriatului și turismului emite următorul ordin:Articolul 1 Se aprobă Prescripția tehnică PT CR 6-2025 "Autorizarea operatorilor control nedistructiv și a persoanelor juridice care efectuează examinări nedistructive și încercări distructive", prevăzută în anexa nr. 1*) care face parte integrantă din prezentul ordin.Articolul 2 Se aprobă Prescripția tehnică PT CR 7-2025 Aprobarea procedurilor de sudare pentru oțel, aluminiu, aliaje de aluminiu și polietilenă de înaltă densitate (PEHD)", prevăzută în anexa nr. 2*) care face parte integrantă din prezentul ordin.Articolul 3 Se aprobă Prescripția tehnică PT CR 9-2025 "Autorizarea sudorilor care execută lucrări de sudare la instalațiile sub presiune și la instalațiile de ridicat și a operatorilor sudare țevi și fitinguri din polietilenă de înaltă densitate (PEHD)", prevăzută în anexa nr. 3*) care face parte integrantă din prezentul ordin.Articolul 4 Prezentul ordin a fost adoptat cu respectarea procedurii de notificare prevăzute de Directiva (UE) 2015/1.535 a Parlamentului European și a Consiliului din 9 septembrie 2015 referitoare la procedura de furnizare de informații în domeniul reglementărilor tehnice și al normelor privind serviciile societății informaționale, transpusă în legislația română prin Hotărârea Guvernului nr. 1.016/2004 privind măsurile pentru organizarea și realizarea schimbului de informații în domeniul standardelor și reglementărilor tehnice, precum și al regulilor referitoare la serviciile societății informaționale între România și statele membre ale Uniunii Europene, precum și Comisia Europeană, cu modificările și completările ulterioare.Articolul 5 La data intrării în vigoare a prezentului ordin se abrogă Ordinul ministrului economiei nr. 1.001/2013 pentru aprobarea prescripțiilor tehnice PT CR 6-2013 "Autorizarea operatorilor control nedistructiv și a persoanelor juridice care efectuează examinări nedistructive, precum și evaluarea persoanelor juridice care efectuează examinări distructive", PT CR 7-2013 "Aprobarea procedurilor de sudare pentru oțel, aluminiu, aliaje de aluminiu și polietilenă de înaltă densitate (PE-HD)" și PT CR 9-2013 "Autorizarea sudorilor care execută lucrări de sudare la instalații sub presiune și la instalații de ridicat și a operatorilor sudare țevi și fitinguri din polietilenă de înaltă densitate (PE-HD), publicat în Monitorul Oficial al României, Partea I, nr. 759 și 759 bis din 6 decembrie 2013.Articolul 6 Prezentul ordin se publică în Monitorul Oficial al României, Partea I. *) Anexele nr. 1-3 se publică în Monitorul Oficial al României, Partea I, nr. 658 bis, care se poate achiziționa de la Centrul pentru relații cu publicul din șos. Panduri nr. 1, bloc P33, parter, sectorul 5, București.
    Ministrul economiei, digitalizării,
    antreprenoriatului și turismului,
    Ambrozie-Irineu Darău
    București, 24 iulie 2026. Nr. 1.172.Anexa nr. 1PRESCRIPȚIE TEHNICĂ PT CR 6-2025Autorizarea operatorilor control nedistructiv și a persoanelor juridice care efectueazăexaminări nedistructive și încercări distructive
    PRESCRIPȚIE TEHNICĂ PT CR 6-2025 din 24 iulie 2026Autorizarea operatorilor control nedistructiv și a persoanelor juridice care efectuează examinări nedistructive și încercări distructive
    EMITENT
  • MINISTERUL ECONOMIEI, DIGITALIZĂRII, ANTREPRENORIATULUI ȘI TURISMULUI
  • Publicate în  MONITORUL OFICIAL nr. 658 bis din 7 august 2026


    Notă
    Aprobată prin ORDINUL nr. 1.172 din 24 iulie 2026, publicat în Monitorul Oficial al României, Partea I, nr. 658 din 7 august 2026.

    MINISTERUL ECONOMIEI, DIGITALIZĂRII, ANTREPRENORIATULUI
    ȘI TURISMULUI
    Inspecția de Stat pentru Controlul Cazanelor,
    Recipientelor sub Presiune și Instalațiilor de Ridicat
    - ISCIR -
    Indicativ: PT CR 6-2025Ediția 1
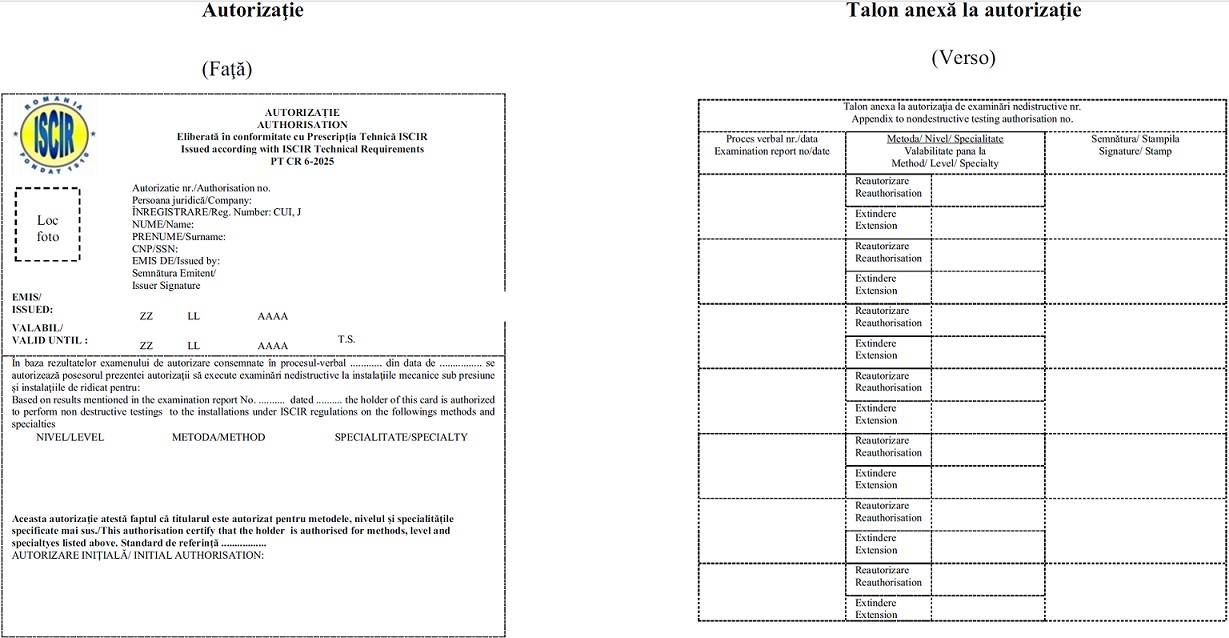
    Capitolul I PREVEDERI GENERALESecţiunea 1 ScopArticolul 1 Prezenta prescripție tehnică stabilește cerințele pentru autorizarea operatorilor control nedistructiv care efectuează examinări nedistructive, precum și autorizarea persoanelor juridice care efectuează examinări nedistructive și încercări distructive la instalații sub presiune și instalații de ridicat supuse regimului de supraveghere și de verificare tehnică ISCIR.Articolul 2(1) Persoanele fizice și juridice autorizate de către ISCIR precum și persoanele fizice și juridice autorizate în domenii echivalente de activitate de către autoritățile competente dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European se înregistrează în Registrul ISCIR al persoanelor juridice autorizate.(2) Persoanele fizice și juridice prevăzute la alin. (1) răspund de concepția corectă a soluțiilor tehnice adoptate, privind efectuarea examinări nedistructive și încercări distructive, în conformitate cu prevederile prescripțiilor tehnice, cu standardele, normativele și cu alte norme tehnice aplicabile.Secţiunea a 2-a Referințe normativeArticolul 3 Prezenta prescripție tehnică face referire la următoarele acte normative:a) Legea nr. 64/2008 privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil, republicată, în Monitorul Oficial al României, Partea I, nr. 399 din 8 iunie 2015, cu modificările și completările ulterioare;b) Ordonanța de urgență a Guvernului nr. 49/2009 privind libertatea de stabilire a prestatorilor de servicii și libertatea de a furniza servicii în România, publicată în Monitorul Oficial al României, Partea I, nr. 366 din 01 iunie 2009, aprobată cu modificări și completări prin Legea 68/2010, cu modificările și completările ulterioare;c) Legea nr. 190/2018 privind măsuri de punere în aplicare a Regulamentului (UE) 2016/679 al Parlamentului European și al Consiliului din 27 aprilie 2016 privind protecția persoanelor fizice în ceea ce privește prelucrarea datelor cu caracter personal și privind libera circulație a acestor date și de abrogare a Directivei 95/46/CE (Regulamentul general privind protecția datelor), publicată în Monitorul Oficial al României, Partea I, nr. 651 din 26 iulie 2018, cu modificările și completările ulterioare;d) Hotărârea Guvernului nr. 1340/2001 privind organizarea și funcționarea Inspecției de Stat pentru Controlul Cazanelor, Recipientelor sub Presiune și Instalațiilor de Ridicat, publicată în Monitorul Oficial al României, Partea I, nr. 37 din 21 ianuarie 2002, cu modificările și completările ulterioare;e) Ordonanța Guvernului nr. 129/2000 privind formarea profesională a adulților, republicată în Monitorul Oficial al României, Partea I, nr. 110 din 13 februarie 2014, cu modificările și completările ulterioare;f) Hotărârea Guvernului nr. 522/2003 pentru aprobarea Normelor metodologice de aplicare a prevederilor Ordonanței Guvernului nr. 129/2000 privind formarea profesională a adulților, publicată în Monitorul Oficial al României, Partea I, nr. 346 din 21 mai 2003, cu modificările și completările ulterioare;g) Ordinul comun al ministrului muncii, solidarității sociale și familiei și al ministrului educației, cercetării și tineretului nr. 353/5202/2003 pentru aprobarea Metodologiei de autorizare a furnizorilor de formare profesională, publicat în Monitorul Oficial al României, Partea I, nr. 774 din 5 noiembrie 2003, cu modificările și completările ulterioare;h) Ordinul comun al ministrului muncii, solidarității sociale și familiei și al ministrului educației, cercetării și tineretului nr. 501/5253/2003 pentru aprobarea Metodologiei certificării formării profesionale a adulților, publicat în Monitorul Oficial al României, Partea I, nr. 774 din 5 noiembrie 2003, cu modificările și completările ulterioare;i) Ordinul Ministerului Educației nr. 6374/2022 privind aprobarea Metodologiei pentru atestarea formării profesionale dobândite la furnizori de formare profesională autorizați/acreditați din statele membre ale Uniunii Europene, Spațiul Economic European și din Confederația Elvețiană publicat în Monitorul Oficial al României, Partea I, nr. 1241 din 22 decembrie 2022.Secţiunea a 3-a Termeni și definițiiArticolul 4 În înțelesul prezentei prescripții tehnice, termenii și definițiile au următorul sens:a) autoritate competentă - orice organism sau autoritate dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European cu rol de control ori de reglementare în ceea ce privește activitățile de servicii, în special autoritățile administrative, precum și ordinele profesionale și asociațiile profesionale sau alte organisme profesionale care, în exercitarea competenței de autoreglementare, creează cadrul legal pentru accesul la activitățile de servicii ori exercitarea acestora;b) autorizare - activitate de evaluare și atestare efectuată de către ISCIR, a competenței și capabilității unei persoane fizice sau juridice de a desfășura activitățile prevăzute de prezenta prescripție tehnică;c) autorizație - act administrativ care atestă dreptul de exercitare al activității autorizate;d) avizare - procedură de evaluare a persoanelor juridice de a presta activități de formare profesională în domeniul reglementat de prezenta prescripție tehnică;e) cerință - orice regulă, obligație, interdicție, condiție sau limitare impusă persoanelor fizice sau juridice autorizate ori beneficiarilor de servicii, care este prevăzută în actele cu caracter normativ sau administrativ ale autorităților competente, ori care rezultă din jurisprudență, practici administrative, norme ale ordinelor profesionale sau norme colective ale asociațiilor profesionale ori ale altor organizații profesionale, adoptate în exercitarea competenței lor de autoreglementare; clauzele contractelor colective de muncă negociate de partenerii sociali nu sunt, în sine, considerate cerințe;f) Comisia Națională pentru Controlul Activităților Nucleare (CNCAN) - Comisia Națională pentru Controlul Activităților Nucleare;g) examinare - procesul care are loc la finalizarea unui program de formare profesională pentru evaluarea cunoștințelor și abilităților tehnice în vederea autorizării;h) formator atestat tip C - persoana fizică atestată de către ISCIR conform prevederilor prescripției tehnice aplicabilă;i) formator specialist - persoană fizică desemnată prin ordin al inspectorului de stat șef al ISCIR conform prevederilor prescripției tehnice aplicabilă;j) furnizor de formare profesională - prestator de servicii, persoană juridică de drept public sau privat care are prevăzut în actul de înființare activități de formare profesională;k) ISCIR - Inspecția de Stat pentru Controlul Cazanelor, Recipientelor sub Presiune și Instalațiilor de Ridicat;l) laborator - structură funcțională în cadrul persoanei juridice prin care aceasta desfășoară activități de examinări nedistructive și/sau încercări distructive;m) materiale - produse și semifabricate metalurgice, precum și semifabricate din diverse tipuri de mase plastice, realizate prin turnare sau diverse tehnologii de deformare plastică;n) modul ISCIR - componentă minim obligatorie a unui program de formare profesională prin care se asigură dobândirea competențelor și abilităților specifice pentru practicarea ocupației, în conformitate cu prevederilor prezentei prescripții tehnice;o) operator control nedistructiv - persoană care efectuează examinări nedistructive prin cel puțin una dintre metodele: vizuală, cu radiații penetrante, cu ultrasunete, cu lichide penetrante, cu particule magnetice, magneto-inductivă, prin curenți turbionari, prin emisie acustică sau verificarea etanșeității;p) perfecționare/specializare - pregătire profesională care conduce la dezvoltarea sau completarea cunoștințelor, deprinderilor sau competențelor profesionale ale unei persoane care deține deja o calificare, respectiv dezvoltarea competențelor în cadrul aceleiași calificări, dobândirea de competențe noi în aceeași arie ocupațională sau într-o arie ocupațională nouă, dobândirea de competențe fundamentale/cheie sau competențe tehnice noi;q) prescripție tehnică - norma tehnică elaborată de către ISCIR și aprobată prin ordin al ministrului economiei, publicat în Monitorul Oficial al României, Partea I, care conține, pentru domenii clar definite, condiții și cerințe tehnice referitoare la instalații/echipamente, inclusiv distanțe de protecție și de siguranță ale acestora, acolo unde este cazul, și la activități specifice domeniului de activitate, prevăzute la art. 8 alin. (1) din Legea nr. 64/2008, ce se realizează în legătură cu acestea, în vederea introducerii pe piață, punerii în funcțiune și utilizării instalațiilor/echipamentelor respective în condiții de siguranță în funcționare;".r) program de formare profesională - program de calificare, perfecționare sau specializare organizat de un furnizor de formare profesională avizat sau autorizat după caz;s) RTED - personal tehnic de specialitate pentru încercări distructive;t) RTEND - personal tehnic de specialitate pentru examinări nedistructive;u) stat membru - stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiu Economic European.Capitolul II METODOLOGIA DE AUTORIZARE A OPERATORULUI CONTROL NEDISTRUCTIVSecţiunea 1 Programe de formare profesionalăArticolul 5 Operatorul control nedistructiv care se autorizează pentru metodele și specialitățile de examinare nedistructivă prevăzute în Anexa nr. 1, trebuie să facă dovada absolvirii unui program de formare profesională.Articolul 6 Programele de formare profesională în vederea autorizării operatorilor control nedistructiv se organizează de:a) furnizori de formare profesională avizați de către ISCIR și autorizați conform legislației în vigoare, pentru metodele prevăzute în Anexa nr. 1, nr. crt. 1 - 7;b) furnizori de formare profesională avizați de către ISCIR pentru metodele prevăzute în Anexa nr. 1, poz. 8 și 9.Articolul 7(1) În scopul avizării furnizorul de formare profesională depune la ISCIR, următoarele:a) adresa de solicitare a avizării;b) dovada că are ca obiect de activitate desfășurarea activităților de formare profesională prevăzute în statut, conform codului CAEN specific prevăzut în actul constitutiv, sau conform altor forme de organizare și funcționare;c) programa modulului ISCIR pentru programul de specializare pentru care se solicită avizul;d) suportul de curs specific pentru fiecare metodă de examinare prevăzută în Anexa nr. 1.(2) ISCIR analizează documentele prevăzute la alin. (1) și în cazul în care acestea corespund prevederilor prezentei prescripții tehnice, eliberează avizul conform modelului prevăzut în Anexa nr. 2, pct. 2.1.(3) Avizul este valabil pe o perioadă de 4 (patru) ani.(4) Lista furnizorilor de formare profesională care au obținut avizul pentru organizarea programelor de formare profesională se publică pe site-ul ISCIR.Articolul 8(1) Pentru organizarea unui program de formare profesională, furnizorul de formare profesională avizat prevăzut la art. 6, depune la ISCIR cu 15 zile înainte de începerea programului, următoarele documente:a) adresa de anunțare a organizării unui program de formare profesională, în care trebuie să se precizeze denumirea și tipul programului, perioada și locul de desfășurare a programului, precum și numărul adresei de avizare;b) tabelul cu numele și prenumele formatorilor atestați prevăzuți la alin. (2);c) programa modului ISCIR, dezvoltată pe teme, zile, ore și formatori, atât pentru pregătirea teoretică cât și pentru cea practică;d) autorizația furnizorului de formare profesională, după caz;e) acordul scris al formatorilor pentru participarea la programul de formare profesională în perioada organizării acestuia;f) copie după autorizația de utilizare eliberată de către CNCAN, în termen de valabilitate, în cazul programelor de formare pentru metoda RT.(2) Au dreptul de a participa ca formator la modulul ISCIR persoanele fizice atestate ca formator tip C, corespunzător programului de formare profesională precizat în prescripția tehnică aplicabilă, sau formator specialist.(3) ISCIR analizează documentația depusă și comunică, în scris, organizatorului decizia cu privire la organizarea programului.(4) Până la începerea programului de formare profesională, furnizorul de formare profesională avizat depune la ISCIR tabelul cu numele și prenumele cursanților, codul numeric personal, lista mijloacelor de măsurare și accesoriilor folosite la pregătirea practică.(5) Până la începerea programului de formare profesională, furnizorul de formare profesională avizat poate modifica numai în cazuri justificate următoarele: locul de desfășurare a programului, tabelul cu numele și prenumele formatorilor atestați și acordul scris al acestora conform art. 8, alin. (1).(6) Furnizorul de formare profesională avizat care nu obține decizia cu privire la organizarea programului de formare profesională nu poate înscrie cursanții la examenul în vederea autorizării.(7) Furnizorul de formare profesională prevăzut la art. 6, lit. b) eliberează adeverința de participare la finalizarea programului de formare profesională, conform modelului prevăzut în Anexa nr. 2, pct. 2.2.(8) ISCIR poate efectua verificări privind modul de desfășurare a programului de formare profesională.Secţiunea a 2-a Condiții privind formarea profesională a operatorului control nedistructivArticolul 9 Programa modulului ISCIR specifică pentru fiecare metodă de examinare este prevăzută în Anexa nr. 3 Tabelele nr. 1 - 9.Capitolul III AUTORIZAREA OPERATORULUI CONTROL NEDISTRUCTIVSecţiunea 1 Metode și specialități de examinare nedistructivăArticolul 10(1) Metodele și specialitățile de examinare nedistructivă pentru care se eliberează autorizații sunt prevăzute în Anexa nr. 1.(2) În autorizația de operator control nedistructiv se precizează simbolul fiecărei metode de examinare nedistructivă, urmat în paranteză de simbolul specialităților de examinare nedistructivă, după caz.(3) În autorizația de operator control nedistructiv care urmează să efectueze examinări la instalațiile/echipamentele care intră în componența obiectivelor nucleare, se înscrie litera N înaintea simbolului metodei și al specialității.Secţiunea a 2-a Niveluri de autorizareArticolul 11(1) Operatorul control nedistructiv se poate autoriza pe trei niveluri, astfel:a) operator control nedistructiv de nivel 1 - personalul care efectuează activități, are competențele și responsabilitățile prevăzute în Anexa nr. 4, nr. crt. 1;b) operator control nedistructiv de nivel 2 - personalul care efectuează activități, are competențele și responsabilitățile prevăzute în Anexa nr. 4, nr. crt. 1 și 2;c) operator control nedistructiv de nivel 3 - personalul care efectuează activități, are competențele și responsabilitățile prevăzute în Anexa nr. 4, nr. crt. 1 - 3, precum și cunoștințele minime prevăzute în Anexa nr. 5.(2) Prin derogare de la prevederile alin. (1), operatorul control nedistructiv care efectuează examinări prin metoda AT se autorizează doar pentru nivel 1 sau nivel 2.Secţiunea a 3-a Condiții de autorizareArticolul 12(1) La examenul de autorizare pentru nivel 1 sau nivel 2 se pot prezenta persoane care îndeplinesc următoarele condiții:a) dețin un document care dovedește finalizarea unui program de formare profesională organizat de către furnizorul de formare profesională avizat prevăzut la art. 6; sau,b) dețin un certificat de calificare operator examinări nedistructive emis în conformitate cu prevederile standardului european specific privind calificarea personalului pentru examinări nedistructive, emis de către un organism de certificare personal acreditat și desemnat conform legislației în vigoare, care nu este însoțit de un raport de evaluare tehnică, așa cum este prevăzut la art. 13, alin. (2);c) au vârsta minimă de 18 ani;d) dețin o fișă de aptitudini eliberată de un medic de medicina muncii din care să rezulte că sunt apte pentru prestarea ocupației de operator control nedistructiv sau un document echivalent emis de o entitate competentă în domeniu dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European în termen de valabilitate;e) au efectuat stagiul de experiență industrială necesar, prevăzut în Anexa nr. 6, în metodele/specialitățile pentru care urmează să susțină examenul de autorizare.(2) La examenul de autorizare pentru nivel 3 se pot prezenta persoane care îndeplinesc condițiile de experiență industrială ca operator examinări nedistructive autorizat nivel 2 prevăzute în Anexa nr. 7 și dețin documentul prevăzut la art. 12 alin. (1), lit. d).(3) De asemenea, se admit la examenul în vederea autorizării pentru nivel 1 sau nivel 2 persoanele fizice care îndeplinesc condițiile prevăzute la alin. (1), lit. c) - e) și dețin un document similar cu cel prevăzut la alin. (1), lit. a), dobândit la un furnizor de formare profesională autorizat/acreditat din statele membre ale Uniunii Europene, Spațiul Economic European și din Confederația Elvețiană însoțit de atestatul eliberat conform legislației în vigoare.Articolul 13(1) Pot fi autorizate fără examen de autorizare persoanele care dețin un certificat de calificare operator examinări nedistructive emis în conformitate cu prevederile standardului european specific privind calificarea personalului pentru examinări nedistructive de către un organism de certificare personal acreditat și desemnat conform legislației în vigoare și îndeplinesc condițiile de la alin. (2).(2) Certificatul de calificare operator examinări nedistructive trebuie să fie însoțit de un raport de evaluare tehnică emis de către organismul de certificare prevăzut la alin (1), care conține cerințele tehnice suplimentare și pentru care se poate realiza echivalența dintre sectoarele industriale specificate în certificat și metodele/specialitățile de examinări nedistructive prezentate în Anexa nr. 1. Notă: Echivalența se realizează dacă în certificatul de calificare sunt înscrise minim sectoarele industriale a și b prevăzute în standardul european specific privind calificarea personalului pentru examinări nedistructive.(3) Modelul raportului de evaluare tehnică pentru autorizarea/prelungirea valabilității autorizației operatorului examinări nedistructive este prevăzut în Anexa nr. 8.(4) În vederea eliberării autorizației de operator control nedistructiv pentru persoanele menționate la alin. (1) trebuie să se respecte prevederile Capitolului V.(5) Sunt exceptate de la cerințele prevăzute la alin. (1) și (2) persoanele care urmează să lucreze ca operator control nedistructiv la instalațiile/echipamentele care intră în componența obiectivelor nucleare, situație în care trebuie să respecte prevederile de la art. 12.Articolul 14(1) Personalul care susține examenul de autorizare în metoda UT, nivel 1 sau nivel 2, specialitatea UT_(t), UT_(tv), UT_(l) sau UT_(f) trebuie să susțină, în mod obligatoriu, un examen de autorizare și pentru specialitatea UT_(g).(2) Personalul care susține examenul de autorizare în metoda UT, nivel 1 sau nivel 2, specialitatea UT_(s) trebuie să susțină, în mod obligatoriu, un examen de autorizare și pentru specialitățile UT_(g) și UT_(t).Secţiunea a 4-a Organizarea examenului în vederea autorizăriiArticolul 15(1) Persoanele juridice care doresc autorizarea operatorului control nedistructiv sau persoanele fizice care doresc autorizarea ca operator control nedistructiv pentru metoda VT, solicită în scris cu cel puțin 15 zile înainte de data examenului pentru autorizare, delegarea unui inspector de specialitate din cadrul ISCIR pentru participarea la examenul de autorizare și depun următoarele:a) tabelul cu numele și prenumele candidaților pentru metodele, specialitățile și nivelul de autorizare;b) dosarele candidaților cu următoarele documente:1) cererea de înscriere la examenul de autorizare; cererea trebuie să conțină acordul ca datele personale să fie colectate, prelucrate și păstrate de către ISCIR, conform prevederilor legale;2) copia actului de identitate;3) fișa de aptitudini prevăzută la art. 12, alin. (1), lit. d);4) unul din documentele prevăzute la art. 12, alin. (1), lit. a) sau b) sau alin. (3), în copie;5) adeverință de experiență industrială, conform modelului prevăzut în Anexa nr. 9 din care să rezulte stagiul de experiență industrială în metoda/specialitatea pentru care se solicită autorizarea cu respectarea cerințelor prevăzute în Anexa nr. 6, dobândită în cadrul unei persoane juridice care efectuează examinări nedistructive, autorizată în condițiile prezentei prescripții tehnice, cu excepția autorizării pentru metoda VT, situație în care adeverința este eliberată de către un operator control nedistructiv autorizat de către ISCIR, minim nivel 2, pentru această metodă sau dobândită în cadrul unei persoane juridice (laborator) acreditat conform standardului european de acreditare a laboratoarelor de încercări și etalonări în domeniul examinări nedistructive pentru metoda/specialitatea pentru care se solicită autorizarea;6) copia permisului de exercitare în domeniul nuclear, atunci când se solicită autorizarea pentru metoda RT;7) fotografie în format digital jpg/jpeg și dimensiune de cel mult 1 MB;c) copia contractului individual de muncă și a dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raportului contractual de muncă între persoana juridică și operatorul control nedistructiv, cu excepția persoanelor fizice care doresc autorizarea ca operator control nedistructiv pentru metoda VT;d) procedurile de lucru pentru fiecare metodă/specialitate de examinare nedistructivă pentru care se solicită examinarea în vederea autorizării, avizate de către un operator control nedistructiv autorizat de către ISCIR nivel 3 pentru metodele care fac obiectul avizării; NOTA 1: În situația în care solicitarea persoanei juridice se referă la persoane care urmează să lucreze ca operator control nedistructiv la instalații/echipamente care intră în componența obiectivelor nucleare, procedurile de lucru menționate la lit. d) trebuie să fie avizate și de către ISCIR. NOTA 2: În situația în care solicitarea persoanei juridice se referă la autorizarea pentru metoda AT procedurile de lucru trebuie să fie avizate de către ISCIR.e) documente care dovedesc dotarea minimă obligatorie, prevăzută în Anexa nr. 10 pct. 10.1 pentru metoda VT.(2) Inspectorul de specialitate din cadrul ISCIR verifică documentația prevăzută la alin. (1) și suplimentar poate verifica documentele prevăzute la art. 7, alin. (2) și art. 8, alin. (3), acolo unde este cazul.(3) În cazul unei cereri sau al unei documentații incorect întocmite sau al unei documentații incomplete, solicitantul este informat, în scris, cu privire la necesitatea transmiterii completărilor sau a documentației corect întocmite.(4) În cazul în care solicitantul nu completează documentația potrivit cerințelor de la alin. (1), în termen de cel mult 30 zile de la data primirii comunicării, cererea de autorizare este considerată respinsă și documentația depusă se arhivează.(5) În cazul în care documentația este acceptată, ISCIR comunică persoanei juridice, în termen de cel mult 30 zile de la data depunerii cererii, data propusă pentru efectuarea verificărilor în vederea autorizării.Articolul 16 În vederea autorizării de către ISCIR a operatorului control nedistructiv nivel 1 sau nivel 2, se susține un examen care constă dintr-o examinare teoretică precum și o examinare practică.Articolul 17 Pentru susținerea examenului teoretic, inspectorul de specialitate ISCIR selectează întrebări pe bază de chestionar cu minim 30 de întrebări pentru fiecare metodă și specialitate, din standardele și procedurile de lucru aplicabile pentru care se solicită autorizarea.Articolul 18(1) Examinarea practică se desfășoară în cadrul laboratorului unei persoane juridice autorizate de către ISCIR pentru efectuarea de examinări nedistructive, în condițiile prevederilor prezentei prescripții tehnice sau într-un spațiu adecvat care conține dotarea prevăzută în Anexa nr. 10.(2) La examinarea practică operatorul control nedistructiv trebuie să demonstreze că are cunoștințele necesare privind utilizarea mijloacelor de măsurare și accesoriilor de examinare nedistructivă în conformitate cu instrucțiunile de utilizare ale producătorului, cu procedurile de lucru proprii precum și cu standardele aplicabile metodei/specialității de examinare nedistructivă pentru care se susține examenul de autorizare.Articolul 19(1) Pentru promovarea examenului candidatul trebuie să obțină minim nota 7 atât pentru examenul teoretic cât și pentru examenul practic.(2) Nota finală se calculează ca medie aritmetică a celor două note.(3) Rezultatele examenului de autorizare se consemnează într-un proces-verbal, al cărui model este prevăzut în Anexa nr. 11.Articolul 20(1) În vederea autorizării de către ISCIR a operatorului control nedistructiv nivel 3, se susține o examinare teoretică.(2) Inspectorul de specialitate al ISCIR selectează întrebări pe baza unor chestionare cu minim 10 întrebări, privind:a) cunoașterea prezentei prescripții tehnice;b) cunoașterea generală a cel puțin 2 metode în afara celei pentru care se solicită autorizarea;c) cunoștințe în domeniul studiului materialelor și în tehnologia proceselor cu respectarea prevederilor pct. 4 - 13 din tabelul 5.1, Anexa nr. 5.d) cunoștințe de nivel 3 despre metoda de examinare aplicată.(3) Suplimentar față de întrebările de la alin. (2), candidatul elaborează una sau mai multe proceduri de examinare nedistructivă pentru metoda/metodele pentru care se solicită autorizarea.(4) Pentru promovarea examenului de autorizare candidatul trebuie să obțină minim nota 7, iar rezultatele examenului de autorizare se consemnează într-un proces-verbal, al cărui model este prevăzut în Anexa nr. 11.Capitolul IV ELIBERAREA AUTORIZAȚIEIArticolul 21(1) Autorizațiile operatorului control nedistructiv se emit de către ISCIR în termen de 30 de zile de la data întocmirii procesului-verbal prevăzut la art. 20, alin. (4) și se eliberează cu condiția prezentării dovezii de achitare a contravalorii tarifelor aferente.(2) ISCIR întocmește autorizația pentru operator control nedistructiv, al cărei model este prevăzut în Anexa nr. 12, pentru fiecare candidat care este declarat "ADMIS".(3) Autorizația de operator control nedistructiv se eliberează persoanei solicitante, iar dosarul de autorizare rămâne la ISCIR, cu excepția procedurilor de lucru prevăzute la art. 15, alin. (1), lit. d) care se returnează solicitantului.Articolul 22(1) Perioada de valabilitate a autorizației pentru examinări nedistructive nivel 1 și nivel 2 este de 2 (doi) ani de la data emiterii.(2) Perioada de valabilitate a autorizației pentru examinări nedistructive nivel 3 este de 5 (cinci) ani de la data emiterii.Capitolul V ECHIVALAREA CERTIFICATELOR DE CALIFICARE A PERSONALULUI CARE EFECTUEAZĂ EXAMINĂRI NEDISTRUCTIVE EMISE ÎN CONFORMITATE CU PREVEDERILE REGLEMENTĂRILOR TEHNICE CE TRANSPUN DIRECTIVE EUROPENE APLICABILE INSTALAȚIILOR/ECHIPAMENTELORArticolul 23(1) Verificarea în vederea echivalării certificatelor de calificare a personalului care efectuează examinări nedistructive, emise în conformitate cu prevederile reglementărilor tehnice ce transpun directive europene aplicabile se realizează de către ISCIR.(2) Echivalarea certificatelor menționate la alin. (1) nu se aplică persoanelor care urmează să efectueze examinări nedistructive la instalațiile/echipamentele care intră în componența obiectivelor nucleare.Articolul 24(1) Echivalarea se face în baza unei solicitări scrise depuse la ISCIR de către persoanele juridice cu care operatorul control nedistructiv are raporturi contractuale sau de către persoanele fizice pentru metoda de examinare nedistructivă VT.(2) Solicitarea de echivalare este însoțită de următoarele documente:a) cererea de echivalare întocmită de către titularul certificatului; cererea trebuie să conțină acordul ca datele personale să fie colectate, prelucrate și păstrate de către ISCIR, conform prevederilor legale;b) certificatul de calificare operator examinări nedistructive emis cu respectarea prevederilor art. 13, alin. (1), aflat în termen de valabilitate;c) raportul de evaluare tehnică emis cu respectarea prevederilor art. 13, alin. (2), conform modelului prevăzut în Anexa nr. 8;d) fișa de aptitudini prevăzută la art. 12, alin. (1), lit. d);e) procedura de lucru pentru situația pentru care se solicită echivalarea pentru metoda de examinare nedistructivă VT, avizată de către un operator control nedistructiv autorizat ISCIR nivel 3 pentru această metodă, însoțită de documente care dovedesc dotarea minimă obligatorie corespunzătoare acestei metode, prevăzută în Anexa nr. 10, pct. 10.1;f) fotografie în format digital jpg/jpeg și dimensiune de cel mult 1 MB;g) copia contractului individual de muncă și a dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raportului contractual de muncă între persoana juridică și operatorul control nedistructiv, cu excepția persoanelor fizice care doresc autorizarea ca operator control nedistructiv pentru metoda de examinare nedistructivă VT.Articolul 25(1) ISCIR analizează documentele prevăzute la art. 24 și în cazul în care acestea corespund cerințelor din prezenta prescripție tehnică întocmește procesul-verbal al cărui model este prevăzut în Anexa nr. 11 și întocmește autorizația pentru operator control nedistructiv în termen de 30 de zile de la data întocmirii procesului verbal, al cărei model este prevăzut în Anexa nr. 12.(2) Autorizația operatorului control nedistructiv se eliberează de către ISCIR cu condiția prezentării dovezii de achitare a contravalorii tarifelor aferente.(3) Autorizația de operator control nedistructiv se eliberează persoanei solicitante, iar dosarul de autorizare rămâne la ISCIR.Articolul 26(1) Perioada de valabilitate a autorizației pentru examinări nedistructive, în cazul echivalării, este cea prevăzută la art. 22.(2) Pentru situația prevăzută la alin. (1) perioada de valabilitate a autorizației nu poate depăși perioada de valabilitate a certificatului de calificare a personalului care efectuează examinări nedistructive.Capitolul VI PRELUNGIREA VALABILITĂȚII ȘI/SAU EXTINDEREA AUTORIZAȚIEI OPERATORULUI CONTROL NEDISTRUCTIVArticolul 27(1) Prelungirea valabilității și/sau extinderea autorizației de operator control nedistructiv se efectuează de către ISCIR.(2) Se consideră extindere a autorizației trecerea la un nivel superior al autorizării, precum și autorizarea pentru o altă metodă sau specialitate decât cea deținută.(3) Pentru examinarea în vederea prelungirii valabilității și/sau extinderii autorizației de operator control nedistructiv persoana juridică angajatoare sau persoana fizică titulară a autorizației pentru metoda de examinare nedistructivă VT, solicită în scris, la ISCIR prelungirea valabilității și/sau extinderea autorizației și depune următoarele documente:a) tabelul cu numele și prenumele candidaților pentru metodele, specialitățile, nivelul de autorizare;b) fișa de aptitudini prevăzută la art. 12, alin. (1), lit. d);c) adeverință de experiență industrială, conform modelului prevăzut în Anexa nr. 9 din care să rezulte stagiul de experiență industrială în metoda/specialitatea pentru care se solicită prelungirea valabilității și/sau extinderea autorizației cu respectarea cerințelor prevăzute în Anexa nr. 6, dobândită în cadrul unei persoane juridice care efectuează examinări nedistructive, autorizată în condițiile prezentei prescripții tehnice, cu excepția extinderii pentru metoda de examinare nedistructivă VT, situație în care adeverința este eliberată de către un operator control nedistructiv autorizat ISCIR, minim nivel 2, pentru această metodă sau dobândită în cadrul unei persoane juridice (laborator) acreditat conform standardului european de acreditare a laboratoarelor de încercări și etalonări în domeniul examinări nedistructive pentru metoda/specialitatea pentru care se solicită prelungirea valabilității și/sau extinderea autorizației; NOTĂ: În situația prelungirii valabilității autorizației pentru metoda de examinare nedistructivă VT, nu este necesară adeverință de experiență industrială.d) copia permisului de exercitare în domeniul nuclear, atunci când solicitarea este pentru metoda RT;e) copia autorizației de operator control nedistructiv;f) copia contractului individual de muncă și a dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raportului contractual de muncă între persoana juridică și operatorul control nedistructiv, cu excepția persoanelor fizice care doresc prelungirea valabilității și/sau extinderea autorizației ca operator control nedistructiv pentru metoda de examinare nedistructivă VT.(4) Prelungirea fără examen și/sau extinderea valabilității autorizației de operator control nedistructiv se efectuează pe baza unui certificat de calificare operator examinări nedistructive și a unui raport de evaluare tehnică cu respectarea prevederilor art. 13, alin. (1) și (2).(5) Cerințele prevăzute la alin. (4) nu se aplică pentru persoanele care dețin autorizație de operator control nedistructiv la instalațiile/echipamentele care intră în componența obiectivelor nucleare.Articolul 28(1) În cazul în care documentația tehnică menționată la art. 27, alin. (3) este conformă ISCIR comunică persoanei juridice, în termen de cel mult 30 de zile de la data depunerii cererii, data propusă pentru efectuarea verificărilor în vederea examinării.(2) Examinarea operatorului control nedistructiv se desfășoară respectându-se prevederile de la art. 16 - 20.(3) În cazul în care candidatul este declarat "ADMIS" inspectorul de specialitate din cadrul ISCIR confirmă prelungirea valabilității și/sau extinderea prin aplicarea ștampilei pe talonul anexă a autorizației operatorului control nedistructiv, conform modelului prevăzut în Anexa nr. 12.Articolul 29 În situația prevăzută la art. 27, alin. (4) persoana juridică angajatoare sau persoana fizică titulară a autorizației pentru metoda de examinare nedistructivă VT solicită în scris, la ISCIR prelungirea valabilității și/sau extinderea autorizației și depune următoarele documente:a) autorizația de operator control nedistructiv, în original;b) fișa de aptitudini prevăzută la art. 12, alin. (1), lit. d);c) certificatul de calificare operator examinări nedistructive emis cu respectarea prevederilor art. 13, alin. (1), aflat în termen de valabilitate;d) raportul de evaluare tehnică emis cu respectarea prevederilor art. 13, alin. (2), conform modelului prevăzut în Anexa nr. 8;e) procedura de lucru, pentru situația pentru care se solicită echivalarea pentru metoda de examinare nedistructivă VT, avizată de către un operator control nedistructiv autorizat ISCIR nivel 3 pentru această metodă, însoțită de documente care dovedesc dotarea minimă obligatorie corespunzătoare acestei metode, prevăzută în Anexa nr. 10, pct. 10.1;f) copia contractului individual de muncă și a dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raportului contractual de muncă între persoana juridică și operatorul control nedistructiv, cu excepția persoanelor fizice care doresc autorizarea ca operator control nedistructiv pentru metoda de examinare nedistructivă VT.Articolul 30(1) ISCIR analizează documentele prevăzute la art. 29 și în cazul în care acestea corespund cerințelor din prezenta prescripție tehnică întocmește procesul-verbal al cărui model este prevăzut în Anexa nr. 11 și confirmă prelungirea valabilității și/sau extinderea prin aplicarea ștampilei pe talonul anexă a autorizației operatorului control nedistructiv, conform modelului prevăzut în Anexa nr. 12.(2) Valabilitatea autorizației se prelungește cu o perioadă similară cu cea prevăzută la art. 22.Articolul 31 Pentru situația prevăzută la art. 27, alin. (4), perioada de valabilitate a autorizației nu poate depăși perioada de valabilitate a certificatului de calificare a personalului care efectuează examinări nedistructive.Capitolul VII AUTORIZAREA PERSOANEI JURIDICE CE EFECTUEAZĂ EXAMINĂRI NEDISTRUCTIVESecţiunea 1 Prevederi generaleArticolul 32 Prevederile prezentului capitol se aplică la autorizarea de către ISCIR a persoanelor juridice care efectuează examinări nedistructive în domeniul reglementat de către ISCIR.Secţiunea a 2-a Metodele de autorizare pentru persoana juridică ce efectuează examinări nedistructiveArticolul 33(1) Metodele și specialitățile de examinări nedistructive pentru care se autorizează persoanele juridice care efectuează examinări nedistructive sunt prevăzute în Anexa nr. 1, cu excepția metodei de examinare vizuală VT.(2) În cazul în care persoana juridică ce efectuează examinări nedistructive se autorizează pentru o specialitate a unei metode de examinări nedistructive, în autorizație se menționează simbolul metodei urmat, între paranteze, de simbolul specialității.(3) În cazul în care persoana juridică efectuează examinări nedistructive la instalațiile/echipamentele care intră în componența obiectivelor nucleare, în autorizație se înscrie litera N înaintea simbolului metodei.Secţiunea a 3-a Condiții de autorizare a persoanei juridice ce efectuează examinări nedistructiveArticolul 34(1) Persoana juridică care solicită autorizarea pentru efectuarea de examinări nedistructive, înaintează la ISCIR o cerere conform modelului prevăzut în Anexa nr. 13.(2) În cazul în care se solicită autorizarea mai multor subdiviziuni (laboratoare), solicitantul trebuie să îndeplinească cerințele privind existența personalului și a dotărilor tehnice prevăzute la art. 35, distincte pentru fiecare subdiviziune.Articolul 35 Cererea este însoțită de următoarele documente:a) certificatul constatator emis de Oficiul Național al Registrului Comerțului din care să rezulte datele de identificare, subdiviziunile, precum și faptul că în obiectul de activitate este inclusă și activitatea de testări și analize tehnice, eliberat cu cel mult 30 de zile înainte de data cererii;b) certificat de înregistrare fiscală valabil la data depunerii, în cazul organizațiilor care nu sunt înregistrate la Oficiul Național al Registrului Comerțului;c) organigrama persoanei juridice în care să fie indicate funcțiile și liniile de autoritate pentru personalul angajat și relația dintre activitatea pentru care se solicită autorizarea, personalul tehnic de specialitate și alte activități ale organizației;d) lista cu dotarea minimă obligatorie cu mijloacele de măsurare și accesoriile întocmită pe baza documentelor care dovedesc deținerea/utilizarea legală a acestora de persoana juridică solicitantă, identificate prin serie de fabricație, prevăzută în Anexa nr. 10, pct. 10.2;e) copiile certificatelor de etalonare și/sau copiile certificatelor de calibrare sau a buletinelor de verificări metrologice pentru mijloacele de măsurare, încercare și verificare utilizate la activitatea pentru care se solicită autorizarea, după caz;f) copia deciziei de numire a șefului de laborator precum și copia deciziei de numire a adjunctului acestuia, care trebuie să fie autorizați de către ISCIR ca operator control nedistructiv cel puțin pentru nivel 2, în metodele pentru care se solicită autorizarea persoanei juridice, conform modelului prevăzut în Anexa nr. 14;g) copia deciziei de numire a RTEND, conform modelului prevăzut în Anexa nr. 14;h) copia atestatului RTEND emis de către ISCIR în conformitate cu prevederile legislației în vigoare, aflat în termen de valabilitate; NOTĂ: RTEND trebuie să fie autorizat minim ca operator control nedistructiv nivel 2 pentru metodele/specialitățile de examinări nedistructive pentru care se solicită autorizarea persoanei juridice.i) copiile contractelor individuale de muncă și ale dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raporturilor contractuale de muncă între persoana juridică și RTEND, între persoana juridică și personalul operator control nedistructiv, precum și între persoana juridică și șeful de laborator/adjunctul șefului de laborator; în cazul în care administratorul persoanei juridice nu deține calitatea de angajat al acesteia, nu sunt necesare documentele menționate;j) lista operatorilor control nedistructiv autorizați pentru metodele/specialitățile pentru care se solicită autorizarea persoanei juridice;k) copiile autorizațiilor operatorilor control nedistructiv;l) modelul ștampilelor alocate operatorilor control nedistructiv autorizați;m) modelul de ștampilă al laboratorului de examinări nedistructive al persoanei juridice;n) copiile autorizațiilor de deținere, utilizare și, după caz, transport, în termen de valabilitate, eliberate de către CNCAN, numai în situația în care solicitarea de autorizare include și metoda RT;o) procedurile de lucru pentru fiecare metodă/specialitate de examinare nedistructivă pentru care se solicită autorizarea persoanei juridice pentru examinări nedistructive, avizate de către un operator control nedistructiv autorizat ISCIR nivel 3 pentru metodele care fac obiectul avizării.NOTA 1: În situația în care persoana juridică urmează să efectueze examinări nedistructive la instalații/echipamente care intră în componența obiectivelor nucleare, procedurile de lucru menționate la lit. o) trebuie să fie avizate și de către ISCIR. NOTA 2: În situația în care persoana juridică urmează să efectueze examinări nedistructive pentru metoda AT procedurile de lucru trebuie să fie avizate de către ISCIR.Articolul 36(1) Inspectorul de specialitate din cadrul ISCIR verifică documentația prevăzută la art. 34 și art. 35.(2) În cazul unei cereri sau al unei documentații incorect întocmite sau al unei documentații incomplete, solicitantul este informat, în scris, cu privire la necesitatea transmiterii completărilor sau a documentației corect întocmite.(3) În cazul în care solicitantul nu completează documentația potrivit cerințelor de la alin. (1), în termen de cel mult 30 de zile de la data primirii comunicării, cererea de autorizare este considerată respinsă și documentația depusă se arhivează.(4) În cazul în care documentația este acceptată, ISCIR comunică persoanei juridice, în termen de maximum 30 de zile de la data completării documentației, data propusă pentru efectuarea verificărilor în vederea autorizării.Secţiunea a 4-a Verificarea persoanei juridice în vederea autorizăriiArticolul 37 În scopul efectuării verificărilor tehnice în vederea autorizării, persoana juridică trebuie să permită accesul la sediul propriu/subdiviziunile în care își desfășoară activitatea.Articolul 38(1) La data stabilită pentru efectuarea verificărilor în vederea autorizării, persoana juridică trebuie să furnizeze orice informație solicitată de inspectorul de specialitate din cadrul ISCIR privind documentația depusă și să prezinte, în original, la cererea acestuia, documentele prevăzute la art. 35.(2) ISCIR verifică concordanța dintre documentația depusă în vederea autorizării și situația existentă la persoana juridică.Articolul 39 La data stabilită, inspectorul de specialitate din cadrul ISCIR verifică următoarele:a) dacă operatorul control nedistructiv cunoaște, aplică și respectă prevederile procedurilor și instrucțiunilor de examinări nedistructive proprii laboratorului;b) dacă operatorul control nedistructiv identifică și utilizează corect echipamentele și accesoriile din dotarea persoanei juridice;c) dacă operatorul control nedistructiv identifică și are acces la standarde, instrucțiuni, proceduri și prescripții tehnice;d) dacă operatorul control nedistructiv completează registrele de evidență a documentelor de examinare nedistructivă emise și registrele de evidență al verificărilor echipamentelor și accesoriilor;e) dacă operatorul control nedistructiv îndeplinește condițiile prevăzute la art. 15, alin. (1), lit. b), pct. 3);f) valabilitatea autorizațiilor operatorului control nedistructiv;g) trasabilitatea documentelor de examinare nedistructivă;h) modul de întocmire a documentelor de examinare nedistructivă emise;i) modul de funcționare a echipamentelor și a accesoriilor din dotarea laboratorului;j) existența certificatelor de etalonare/verificare, a buletinelor de verificare metrologică și a certificatelor de calitate/conformitate pentru mijloacele de măsurare, accesoriile și materialele pentru examinări nedistructive utilizate în laborator și modul de arhivare a acestor înregistrări.Articolul 40(1) Inspectorul de specialitate din cadrul ISCIR consemnează rezultatele verificărilor în procesul-verbal conform modelului prevăzut în Anexa nr. 15 și menționează dacă persoana juridică îndeplinește sau nu îndeplinește condițiile pentru prestarea activității.(2) În cazul în care persoana juridică îndeplinește condițiile necesare pentru desfășurarea activității, în procesul-verbal se propune autorizarea acesteia și se menționează metodele și specialitățile de examinare nedistructivă și limitele de aplicare ale acestora cu respectarea prevederilor art. 33, șeful de laborator, adjunctul șefului de laborator, precum și RTEND atestat, distinct pentru fiecare subdiviziune (laborator).(3) În cazul neîndeplinirii condițiilor în vederea autorizării persoanei juridice, în procesul-verbal se menționează care condiții nu sunt îndeplinite, propunându-se în consecință.Secţiunea a 5-a Eliberarea autorizațieiArticolul 41(1) Pe baza procesului-verbal întocmit de către inspectorul de specialitate din cadrul ISCIR se emite autorizația persoanei juridice, conform modelului prevăzut în Anexa nr. 16.(2) Eliberarea autorizației persoanei juridice pentru examinări nedistructive se face în termen de 30 de zile de la data întocmirii procesului-verbal de către inspectorul de specialitate din cadrul ISCIR, cu condiția prezentării dovezii de achitare a contravalorii tarifelor aplicabile.Articolul 42(1) Autorizația se emite pe termen nedeterminat cu condiția menținerii continue a cerințelor în baza cărora aceasta a fost acordată.(2) În cazul în care se solicita autorizarea pentru mai multe subdiviziuni, ISCIR eliberează câte o autorizație pentru fiecare dintre acestea.(3) Obținerea autorizației emisă de către ISCIR nu absolvă persoana juridică de obligația obținerii tuturor celorlalte autorizații sau documente similare reglementate de legislația în vigoare, pentru desfășurarea activității.Articolul 43(1) Persoana juridică are dreptul să desfășoare activitatea pentru care este autorizată numai începând cu data intrării în posesia autorizației.(2) Persoana juridică are obligația să intre în posesia autorizației în termen de maxim 60 de zile de la data emiterii.(3) Nerespectarea prevederilor de la alin. (2) duce la anularea autorizației.Articolul 44(1) Orice modificare care conduce la neîndeplinirea cerințelor în baza cărora s-a acordat autorizația sau orice modificare a datelor înscrise în autorizație trebuie anunțată în scris la ISCIR de către persoana juridică autorizată.(2) În situația prevăzută la alin. (1) ISCIR suspendă autorizația și comunică decizia persoanei juridice.(3) În vederea încetării suspendării autorizației, persoana juridică depune la ISCIR o cerere însoțită de documentele doveditoare privind îndeplinirea cerințelor de autorizare.(4) Inspectorul de specialitate din cadrul ISCIR consemnează rezultatele verificărilor în procesul-verbal, conform modelului prevăzut în Anexa nr. 17 și menționează dacă persoana juridică îndeplinește sau nu îndeplinește condițiile pentru încetarea suspendării autorizației.(5) În baza constatărilor din procesul-verbal, ISCIR comunică persoanei juridice încetarea suspendării autorizației.Secţiunea a 6-a Verificarea programată a persoanelor juridice autorizateArticolul 45(1) Persoana juridică autorizată poate fi verificată anual de către ISCIR, cu privire la menținerea cerințelor în baza cărora s-a acordat autorizația, a menținerii capabilității tehnice de a efectua activitatea pentru care a fost autorizată, precum și în legătură cu respectarea prevederilor prescripțiilor tehnice aplicabile domeniului său de activitate.(2) Verificarea de la alin. (1) poate să cuprindă și o evaluare practică a personalului care efectuează examinări nedistructive.(3) Verificarea constituie verificare programată.Articolul 46(1) Cu ocazia verificării programate, inspectorul de specialitate din cadrul ISCIR menționează în procesul-verbal de verificare tehnică conform modelului prevăzut în Anexa nr. 17, dacă persoana juridică autorizată îndeplinește sau nu îndeplinește cerințele pentru desfășurarea în continuare a activității și propune în consecință.(2) În baza procesului-verbal ISCIR comunică persoanei juridice măsura dispusă.Secţiunea a 7-a Condiții de actualizare a autorizațieiArticolul 47(1) Orice modificare care conduce la neîndeplinirea cerințelor în baza cărora s-a acordat autorizația, orice modificare a datelor înscrise în autorizație, sau orice modificare a limitelor impuse de prevederile standardelor aplicabile condițiilor de examinare (temperatura suprafeței examinate, grosimea materialului de bază, etc.) trebuie anunțată la ISCIR de către persoana juridică autorizată, în vederea actualizării autorizației; modificarea limitelor impuse de prevederile standardelor aplicabile are la bază o verificare efectuată de către ISCIR privind demonstrarea capabilității tehnice a laboratorului și a personalului desemnat pentru efectuarea examinărilor nedistructive în aceste condiții.(2) În vederea actualizării autorizației, persoana juridică trebuie să depună la ISCIR documentele prevăzute la art. 35, adaptate corespunzător.(3) Inspectorul de specialitate din cadrul ISCIR verifică documentația tehnică prevăzută la alin. (2) în vederea evaluării modificărilor solicitate.(4) În cazul în care documentația prevăzută la alin. (2) este acceptată de către inspectorul de specialitate din cadrul ISCIR se efectuează verificările prevăzute la art. 39.(5) Inspectorul de specialitate din cadrul ISCIR consemnează rezultatele verificărilor în procesul-verbal, conform modelului prevăzut în Anexa nr. 15 și menționează dacă persoana juridică îndeplinește sau nu îndeplinește condițiile pentru actualizarea autorizației.(6) În cazul în care persoana juridică îndeplinește condițiile, în procesul-verbal se propune actualizarea autorizației și se menționează metodele și specialitățile de examinare nedistructivă și limitele de aplicare ale acestora, după caz, șeful de laborator, adjunctul șefului de laborator, precum și RTEND atestat distinct pentru fiecare subdiviziune (laborator).(7) În cazul neîndeplinirii condițiilor, în procesul-verbal se menționează care condiții nu sunt îndeplinite, propunându-se în consecință.(8) Modificarea Codului Unic de Înregistrare impune obținerea unei noi autorizații.Articolul 48(1) ISCIR emite actualizarea autorizației conform modelului prevăzut în Anexa nr. 18 într-un termen de cel mult 30 de zile de la data întocmirii procesului-verbal de către inspectorul de specialitate din cadrul ISCIR, care se eliberează cu condiția prezentării dovezii de achitare a contravalorii tarifelor aplicabile.(2) Persoana juridică are dreptul să desfășoare activitatea pentru care este solicitată actualizarea numai începând cu data intrării în posesie a actualizării autorizației.(3) Persoana juridică are obligația să intre în posesia actualizării autorizației în termen de maxim 60 de zile de la data emiterii.(4) Nerespectarea prevederilor menționate la alin. (3) duce la anularea actualizării autorizației.Capitolul VIII AUTORIZAREA PERSOANEI JURIDICE CE EFECTUEAZĂ ÎNCERCĂRI DISTRUCTIVESecţiunea 1 Prevederi generaleArticolul 49 Prevederile prezentului capitol se aplică la autorizarea de către ISCIR a persoanelor juridice care efectuează încercări distructive asupra materialelor și/sau a îmbinărilor sudate.Secţiunea a 2-a Domenii de autorizare a persoanei juridice ce efectuează încercări distructiveArticolul 50 Domeniile de încercări distructive pentru care se autorizează persoanele juridice care efectuează încercări distructive sunt prezentate în Anexa nr. 19.Articolul 51 Condiția de autorizare a unei persoane juridice care efectuează încercări distructive este ca acesta să facă dovada privind dotarea și capabilitatea tehnică de efectuare a unuia din domeniile prevăzute în Anexa nr. 19.Secţiunea a 3-a Condiții de autorizare a persoanei juridice ce efectuează încercări distructiveArticolul 52(1) Persoana juridică care solicită autorizarea pentru efectuarea de încercări distructive înaintează la ISCIR o cerere conform modelului prevăzut în Anexa nr. 20.(2) În cazul în care se solicită autorizarea mai multor subdiviziuni (laboratoare), solicitantul trebuie să îndeplinească cerințele privind existența personalului și a dotărilor tehnice prevăzute la art. 53, distincte pentru fiecare subdiviziune.Articolul 53 Cererea este însoțită de următoarelor documente:a) certificat constatator emis de Oficiul Național al Registrului Comerțului, din care să rezulte datele de identificare, subdiviziunile, precum și faptul că în obiectul de activitate este inclusă și activitatea de testări și analize tehnice, eliberat cu cel mult 30 de zile înainte de data cererii;b) certificat de înregistrare fiscală valabil la data depunerii, în cazul organizațiilor care nu sunt înregistrate la Oficiul Național al Registrului Comerțului;c) organigrama persoanei juridice în care să fie indicate funcțiile și liniile de autoritate pentru personalul angajat și relația dintre activitatea pentru care se solicită autorizarea, personalul tehnic de specialitate și alte activități ale organizației;d) lista echipamentelor, accesoriilor și materialelor etalon din dotare întocmită pe baza documentelor care dovedesc deținerea/utilizarea legală a acestora de persoana juridică solicitantă;e) copiile certificatelor de etalonare și/sau copiile certificatelor de calibrare sau a buletinelor de verificări metrologice pentru mijloacele de măsurare, încercare și verificare utilizate la activitatea pentru care se solicită autorizarea, după caz;f) copia deciziei de numire a RTED, conform modelului prevăzut în Anexa nr. 14;g) copia atestatului RTED emis de către ISCIR în conformitate cu prevederile legislației în vigoare, aflat în termen de valabilitate;h) lista nominală a personalului tehnic angajat al laboratorului;i) copia contractelor individuale de muncă și a dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raportului contractual de muncă între persoana juridică și RTED, precum și între persoana juridică și personalul tehnic angajat; în cazul în care administratorul persoanei juridice nu deține calitatea de angajat al acesteia, nu sunt necesare documentele menționate;j) adeverință de experiență industrială a personalului tehnic angajat, conform modelului prevăzut în Anexa nr. 21 din care să rezulte stagiul de experiență industrială în domeniile de încercare pentru care se solicită autorizarea, dobândită în cadrul unei persoane juridice care efectuează încercări distructive, autorizată în condițiile prezentei prescripții tehnice; NOTĂ: Stagiul de experiență industrială trebuie să fie de minim 4 luni pentru fiecare domeniu de încercare.k) procedurile de lucru pentru fiecare domeniu de încercare solicitat.Articolul 54(1) Inspectorul de specialitate din cadrul ISCIR verifică documentația prevăzută la art. 53.(2) În cazul unei cereri sau al unei documentații incorect întocmite sau al unei documentații incomplete, solicitantul este informat, în scris, cu privire la necesitatea transmiterii completărilor sau a documentației corect întocmite.(3) În cazul în care solicitantul nu completează documentația potrivit cerințelor de la alin. (1), în termen de cel mult 30 de zile de la data primirii comunicării, cererea de autorizare este considerată respinsă și documentația depusă se arhivează.(4) În cazul în care documentația este acceptată, ISCIR comunică persoanei juridice, în termen de maximum 30 de zile de la data completării documentației, data propusă pentru efectuarea verificărilor în vederea autorizării.Secţiunea a 4-a Verificarea persoanei juridice în vederea autorizăriiArticolul 55 În scopul efectuării verificărilor în vederea autorizării, persoana juridică trebuie să permită accesul la sediul propriu/subdiviziunile în care își desfășoară activitatea.Articolul 56(1) La data stabilită pentru efectuarea verificărilor în vederea autorizării, persoana juridică trebuie să furnizeze orice informație solicitată de inspectorul de specialitate din cadrul ISCIR privind documentația depusă și să prezinte, în original, la cererea acestuia, documentele prevăzute la art. 53.(2) ISCIR verifică concordanța dintre documentația depusă în vederea autorizării și situația existentă la persoana juridică.Articolul 57 La data stabilită, inspectorul de specialitate din cadrul ISCIR verifică următoarele:a) dacă personalul tehnic cunoaște, aplică și respectă prevederile procedurilor și instrucțiunilor de încercări distructive proprii laboratorului;b) dacă personalul tehnic identifică și utilizează corect echipamentele din dotarea persoanei juridice;c) dacă personalul tehnic identifică și are acces la standarde, instrucțiuni, proceduri și prescripții tehnice;d) dacă personalul tehnic completează registrele de evidență a documentelor de încercări distructive emise și registrele de evidență al verificărilor echipamentelor;e) dacă lista menționată la art. 53, lit. d), corespunde cu realitatea;f) trasabilitatea documentelor de încercări distructive;g) modul de întocmire a documentelor de încercări distructive emise;h) modul de funcționare a echipamentelor din dotarea laboratorului;i) existența certificatelor de etalonare/verificare, a buletinelor de verificare metrologică și a certificatelor de calitate/conformitate pentru mijloacelor de măsurare pentru încercări distructive utilizate în laborator și modul de arhivare a acestor înregistrări.Articolul 58(1) Inspectorul de specialitate din cadrul ISCIR consemnează rezultatele verificărilor în procesul-verbal conform modelului prevăzut în Anexa nr. 17 și menționează dacă persoana juridică îndeplinește sau nu îndeplinește condițiile pentru prestarea activității.(2) În cazul în care persoana juridică îndeplinește condițiile necesare pentru desfășurarea activității, în procesul-verbal se propune autorizarea acesteia și se menționează domeniile de încercare, limitele de aplicare ale acestora, precum și RTED atestat, distinct pentru fiecare subdiviziune (laborator).(3) În cazul neîndeplinirii condițiilor în vederea autorizării persoanei juridice, în procesul-verbal se menționează care condiții nu sunt îndeplinite, propunându-se în consecință.Secţiunea a 5-a Eliberarea autorizațieiArticolul 59(1) Pe baza procesului-verbal întocmit de către inspectorul de specialitate din cadrul ISCIR se emite autorizația persoanei juridice, conform modelului prevăzut în Anexa nr. 22.(2) Eliberarea autorizației pentru desfășurarea activităților de încercări distructive se face în termen de 30 de zile de la data întocmirii procesului-verbal de către inspectorul de specialitate din cadrul ISCIR, cu condiția prezentării dovezii de achitare a contravalorii tarifelor aplicabile.Articolul 60(1) Autorizația se emite pe termen nedeterminat cu condiția menținerii continue a cerințelor în baza cărora aceasta a fost acordată.(2) În cazul în care se solicita autorizarea pentru mai multe subdiviziuni, ISCIR eliberează câte o autorizație pentru fiecare dintre acestea.(3) Obținerea autorizației emisă de către ISCIR nu absolvă persoana juridică de obligația obținerii tuturor celorlalte autorizații sau documente similare reglementate de legislația în vigoare, pentru desfășurarea activității.Articolul 61(1) Persoana juridică are dreptul să desfășoare activitatea pentru care este autorizată numai începând cu data intrării în posesia autorizației.(2) Persoana juridică are obligația să intre în posesia autorizației în termen de maxim 60 de zile de la data emiterii.(3) Nerespectarea prevederilor de la alin. (2) duce la anularea autorizației.Articolul 62(1) Orice modificare care conduce la neîndeplinirea cerințelor în baza cărora s-a acordat autorizația sau orice modificare a datelor înscrise în autorizație trebuie anunțată, în scris la ISCIR de către persoana juridică autorizată.(2) În situația prevăzută la alin. (1) ISCIR suspendă autorizația și comunică decizia persoanei juridice.(3) În vederea încetării suspendării autorizației, persoana juridică depune la ISCIR o cerere însoțită de documentele doveditoare privind îndeplinirea cerințelor de autorizare.(4) Inspectorul de specialitate din cadrul ISCIR consemnează rezultatele verificărilor în procesul-verbal, conform modelului prevăzut în Anexa nr. 17 și menționează dacă persoana juridică îndeplinește sau nu îndeplinește condițiile pentru încetarea suspendării autorizației.(5) În baza constatărilor din procesul-verbal, ISCIR comunică persoanei juridice încetarea suspendării autorizației.Secţiunea a 6-a Verificarea programată a persoanelor juridice autorizateArticolul 63(1) Persoana juridică autorizată poate fi verificată anual de către ISCIR, cu privire la menținerea cerințelor în baza cărora s-a emis autorizația, a menținerii capabilității tehnice de a efectua activitatea pentru care a fost autorizată, precum și în legătură cu respectarea prevederilor prescripțiilor tehnice aplicabile domeniului său de activitate.(2) Verificarea constituie verificare programată.Articolul 64(1) Cu ocazia verificării programate, inspectorul de specialitate din cadrul ISCIR menționează în procesul-verbal de verificare tehnică, dacă persoana juridică autorizată îndeplinește sau nu îndeplinește cerințele pentru desfășurarea în continuare a activității și propune în consecință.(2) În baza procesului-verbal ISCIR comunică persoanei juridice măsura dispusă.Secţiunea a 7-a Condiții de actualizare a autorizațieiArticolul 65(1) Orice modificare care conduce la neîndeplinirea cerințelor în baza cărora s-a emis autorizația, sau orice modificare a datelor înscrise în autorizație, trebuie anunțată la ISCIR de către persoana juridică autorizată, în vederea actualizării autorizației.(2) În vederea actualizării autorizației, persoana juridică trebuie să depună la ISCIR documentele prevăzute la art. 53, adaptate corespunzător.(3) Inspectorul de specialitate din cadrul ISCIR verifică documentația tehnică prevăzută la alin. (2) în vederea evaluării modificărilor solicitate.(4) În cazul în care documentația prevăzută la alin. (2) este acceptată de către inspectorul de specialitate din cadrul ISCIR se efectuează verificările prevăzute la art. 57.(5) Inspectorul de specialitate din cadrul ISCIR consemnează rezultatele verificărilor în procesul-verbal, conform modelului prevăzut în Anexa nr. 17 și menționează dacă persoana juridică îndeplinește sau nu îndeplinește condițiile pentru actualizarea autorizației.(6) În cazul în care persoana juridică îndeplinește condițiile, în procesul-verbal se propune actualizarea autorizației și se menționează domeniile de încercare, limitele de aplicare ale acestora, precum și RTED atestat distinct pentru fiecare subdiviziune (laborator).(7) În cazul neîndeplinirii condițiilor, în procesul-verbal se menționează care condiții nu sunt îndeplinite, propunându-se în consecință.(8) Modificarea Codului Unic de Înregistrare impune obținerea unei noi autorizații.Articolul 66(1) ISCIR eliberează o actualizare a autorizației conform modelului prevăzut în Anexa nr. 23 într-un termen de cel mult 30 de zile de la data întocmirii procesului-verbal de către inspectorul de specialitate din cadrul ISCIR, cu condiția prezentării dovezii de achitare a contravalorii tarifelor aplicabile.(2) Persoana juridică are dreptul să desfășoare activitatea pentru care este solicitată actualizarea numai începând cu data intrării în posesie a actualizării autorizației.(3) Persoana juridică are obligația să intre în posesia actualizării autorizației în termen de maxim 60 de zile de la data emiterii.(4) Nerespectarea prevederilor menționate la alin. (3) duce la anularea actualizării autorizației.Capitolul IX ÎNREGISTRAREA ÎN REGISTRUL ISCIR AL PERSOANELOR JURIDICE AUTORIZATEArticolul 67(1) Persoanele juridice menționate la art. 2, alin. (1) se înregistrează în Registrul ISCIR al persoanelor juridice autorizate.(2) Persoanele juridice menționate la art. 1 se înregistrează din oficiu în Registrul prevăzut la art. 2, alin. (1), în baza autorizației eliberate de către ISCIR.(3) În situația prestării de servicii transfrontaliere cu caracter ocazional/temporar, pentru înregistrarea în Registrul prevăzut la art. 2, alin. (1), persoanele juridice autorizate în domenii echivalente de activitate de către autoritățile competente dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European, trebuie să depună la ISCIR următoarele:a) cerere în vederea înregistrării care trebuie să cuprindă cel puțin următoarele:1) datele de identificare și contact ale solicitantului;2) tipurile de examinări și/sau încercări.b) copie a autorizației sau a documentului echivalent emisă/emis de autoritatea competentă din statul membru;c) copie a certificatului constatator sau a documentului echivalent emis de autoritatea competentă din statul membru din care să rezulte datele de identificare ale solicitantului precum și subdiviziunile acestuia, dacă este cazul;d) lista personalului cu responsabilități echivalente celor prevăzute în prezenta prescripție tehnică.(4) ISCIR analizează și verifică documentul precizat la alin. (3), lit. b) prin intermediul Sistemului de Informare al Pieței Interne (IMI-NET) iar în situația în care rezultatele verificărilor sunt corespunzătoare și sunt îndeplinite cerințele prevăzute la alin. (3), lit. c) - d), înregistrează persoana juridică prevăzută la art. 2, alin. (1), în Registrul ISCIR al persoanelor juridice autorizate și transmite solicitantului un document de confirmare a înregistrării.(5) Persoanele juridice prevăzute la alin. (3), au dreptul să desfășoare activitatea pentru care au solicitat înregistrarea numai începând cu data eliberării documentului de confirmare a înregistrării.Capitolul X OBLIGAȚII ȘI RESPONSABILITĂȚIArticolul 68 Furnizorii de formare profesională avizați care organizează programe de formare profesională au următoarele obligații și responsabilități:a) să deruleze programele, în limita competențelor și în condițiile pentru care sunt avizate;b) să asigure condițiile necesare pentru buna desfășurare a programelor și să asigure suportul de curs specific, actualizat, pentru fiecare participant;c) să deruleze programele cu formatori atestați tip C, corespunzător programului de formare profesională precizat în prescripția tehnică aplicabilă, sau formatori specialiști;d) să respecte programa analitică, dezvoltată pe teme, zile, ore și formatori;e) să elibereze documentul de participare la programul de formare profesională conform modelului prevăzut în Anexa nr. 2, pct. 2.2 numai persoanelor care au finalizat programul;f) să întocmească lista cu prezența persoanelor care au participat la programul de specializare (nume, prenume, dată și semnătură), să țină evidența documentelor de participare pentru persoanele care au finalizat programul de specializare și să le păstreze pe o perioadă de cel puțin 5 (cinci) ani, dacă legislația nu prevede altfel;g) să asigure condițiile pentru verificarea programată sau neprogramată a activității de către ISCIR;h) să transmită la ISCIR orice informație sau document solicitat, în scris, în legătură cu activitățile avizate;i) să transmită, în scris, la ISCIR orice informație sau document solicitat în legătură cu activitățile avizate;j) să participe la convocările organizate de către ISCIR;k) să comunice la ISCIR în termen de 15 zile orice modificare a condițiilor care au stat la baza eliberării avizului.Articolul 69 Persoanele juridice autorizate pentru efectuarea de examinări nedistructive înregistrate în registrul prevăzut la art. 2, alin. (1), au următoarele obligații și responsabilității :a) să efectueze examinările nedistructive pentru metodele/specialitățile pentru care deține autorizații, în limita competențelor și în condițiile pentru care este autorizată;b) să efectueze examinările nedistructive menționate la lit. a) numai cu operatori examinări nedistructive autorizați și cu autorizația în termen de valabilitate;c) să informeze ISCIR, în scris, despre orice modificare care conduce la neîndeplinirea cerințelor în baza cărora s-a acordat autorizația sau orice modificare a datelor înscrise în autorizație, în termen de 15 zile de la data producerii acestora;d) să dețină un registru de evidență a documentelor de examinări nedistructive emise pentru metodele autorizate care să conțină minim următoarele date:1) numărul documentului;2) metoda de examinare nedistructivă;3) data emiterii;4) beneficiarul;5) identificarea echipamentului examinat.e) să păstreze pe o perioadă de cel puțin 5 (cinci) ani registrele și documentele întocmite ca urmare a desfășurării activității pentru care sunt autorizate;f) să asigure condițiile pentru verificarea programată sau neprogramată a activității de către ISCIR;g) să participe la convocările organizate de către ISCIR.Articolul 70 Persoana juridică prin șeful de laborator, sau în lipsa acestuia, adjunctul șefului de laborator, are următoarele obligații:a) să verifice și să semneze toate documentele de examinări nedistructive emise de către persoana juridică autorizată;b) să instruiască și să verifice anual personalul operator nedistructiv, să țină evidența acestor instructaje, consemnând rezultatele într-un document conform procedurilor/instrucțiunilor proprii ale persoanei juridice autorizate;c) să țină evidența și să asigure măsurile pentru verificările/etalonările metrologice la scadență a mijloacelor de măsurare și a dispozitivelor din dotarea laboratorului;d) să permită efectuarea examinărilor nedistructive numai pentru personalul care respectă art. 72, lit. e);e) să actualizeze procedurile și instrucțiunile de examinări nedistructive ori de câte ori apar modificări legislative și/sau ale standardelor aplicabile;f) să se asigure că în documentele de examinări nedistructive emise sunt înscrise minim următoarele:1) denumirea completă, adresa precum și datele de identificare ale persoanei juridice care efectuează examinări nedistructive;2) numărul autorizației ISCIR și data emiterii;3) numărul documentului și data emiterii acestuia;4) data efectuării examinărilor nedistructive;5) metoda/specialitatea la care se referă documentul;6) date de identificare ale echipamentelor, accesoriilor și materialelor care au fost utilizate la efectuarea examinărilor;7) date de identificare a echipamentelor/componentelor examinate (tip, nr. fabricație/an, număr de autorizare/admitere a funcționării, după caz etc.);8) date de identificare și localizare a zonelor examinate cât și volumul procentual de examinare;9) informații complete legate de parametrii de examinare specifici metodei aplicate, inclusiv temperatura echipamentului examinat;10) informații legate de tehnica de examinare, nivelurile de acceptare în raport cu nivelurile de calitate a discontinuităților, cu indicarea standardelor/normelor aferente;11) rezoluția privind acceptarea/respingerea produsului examinat în conformitate cu standardul/norma de acceptare;12) numele și prenumele, numărul și termenul de valabilitate a autorizației ISCIR, semnătura și ștampila operatorului control nedistructiv care a efectuat examinările și/sau care a interpretat rezultatele acestora;13) numele și prenumele, numărul și termenul de valabilitate a autorizației ISCIR, semnătura șefului de laborator și ștampila laboratorului, pentru conformitate. Notă: Documentele de examinări nedistructive emise trebuie să fie însoțite de anexe care să conțină schița echipamentului/subansamblului, respectiv a sudurilor/zonelor examinate/măsurate.g) să urmărească respectarea cerințelor prevăzute la art. 39, lit. d).Articolul 71 RTEND are următoarele obligații:a) să se asigure ca examinările nedistructive sunt efectuate conform standardelor aplicabile, numai de către personalul autorizat ISCIR al laboratorului în condițiile prevederilor prezentei prescripții tehnice pentru metodele și specialitățile care fac obiectul examinărilor;b) să se asigure că examinările sunt efectuate numai cu mijloace tehnice care îndeplinesc cerințele prevăzute în prezenta prescripție tehnică și în standardele aplicabile;c) să avizeze documentele emise pentru examinări nedistructive efectuate cu ocazia aprobărilor procedurilor de sudare, la autorizarea sudorilor sau la echipamente/instalații din domeniul ISCIR, prin aplicarea unei ștampile conform modelului de mai jos:
    *)
    Numele și prenumele:
    Avizat corespunde **)
    RTEND Număr atestat ........................
    Data: Semnătura:
    *) Se completează denumirea persoanei juridice autorizate. **) Se completează cu referențialele aplicabile.
    d) să nu avizeze documentele emise pentru examinări nedistructive efectuate în calitate de operator control nedistructiv.
    Articolul 72 Operatorul control nedistructiv autorizat de către ISCIR are următoarele obligații:a) să cunoască aplicarea metodelor de examinări nedistructive și a limitelor de aplicare a acestora;b) să efectueze examinările nedistructive pentru metodele/specialitățile pentru care este autorizat, în conformitate cu prevederile prezentei prescripții tehnice și cu procedurile și instrucțiunile de lucru ale persoanei fizice/juridice, autorizate pentru examinări nedistructive;c) să semneze și să ștampileze buletinele emise în urma examinărilor nedistructive efectuate;d) să poarte autorizația asupra sa și să o prezinte la cerere inspectorului de specialitate din cadrul ISCIR;e) să dețină fișa de medicina muncii cu respectarea prevederilor la art. 12, alin. (1), lit. d).Articolul 73 Persoanele juridice autorizate pentru efectuarea de încercări distructive înregistrate în registrul prevăzut la art. 2, alin. (1), au următoarele obligații și responsabilității:a) să efectueze încercările distructive pentru care deține autorizație ISCIR, în conformitate cu prevederile prezentei prescripții tehnice, a standardelor aplicabile, a procedurilor și instrucțiunilor de lucru deținute;b) să dețină registre de evidență a buletinelor de încercări distructive emise pentru care deține autorizație ISCIR, care să conțină minim următoarele date:1) numărul buletinului;2) data emiterii buletinului;3) beneficiarul examinărilor.c) să păstreze pe o perioadă de cel puțin 5 (cinci) ani registrele și documentele întocmite în urma încercărilor distructive efectuate;d) să informeze ISCIR, în scris, despre orice modificare care conduce la neîndeplinirea cerințelor în baza cărora s-a emis autorizația sau orice modificare a datelor înscrise în autorizație, în termen de 15 zile de la data producerii acestora;e) să asigure condițiile pentru verificarea programată sau neprogramată a activității de către ISCIR;f) să participe la convocările organizate de către ISCIR.Articolul 74 RTED are următoarele obligații:a) să se asigure că încercările distructive sunt efectuate conform standardelor aplicabile în condițiile prevederilor prezentei prescripții tehnice pentru domeniile de încercări pentru care deține autorizație ISCIR;b) să se asigure că încercările distructive sunt efectuate numai cu mijloace tehnice care îndeplinesc cerințele prevăzute în prezenta prescripție tehnică și în standardele aplicabile;c) să se asigure că în buletinele de încercări distructive emise, sunt înscrise minim următoarele:1) denumirea completă, adresa, datele de identificare ale persoanei juridice;2) numărul autorizației ISCIR;3) denumirea completă și adresa laboratorului;4) indicarea referențialelor specifice pentru fiecare tip de încercare distructivă efectuată;5) data efectuării încercărilor distructive;d) să verifice că buletinele de încercări distructive emise sunt identificate printr-un număr unic, sunt datate cu data întocmirii acestora și se înregistrează cronologic în registre de evidență;e) să instruiască și să verifice periodic, cel puțin odată pe an, pregătirea tehnică a personalului tehnic angajat al laboratorului, consemnând rezultatele într-un document conform procedurilor/instrucțiunilor proprii ale persoanei juridice autorizate;f) să avizeze buletinele emise pentru încercări distructive efectuate cu ocazia aprobărilor procedurilor de sudare, la autorizarea sudorilor sau la echipamente/instalații din domeniul ISCIR, prin aplicarea unei ștampile conform modelului de mai jos:
    *)
    Numele și prenumele:
    Avizat corespunde **)
    RTED Număr atestat ........................
    Data: Semnătura:
    *) Se completează denumirea persoanei juridice autorizată. **) Se completează cu referențialele aplicabile.
    g) să nu avizeze documentele emise pentru încercări distructive efectuate în calitate de personal tehnic angajat al laboratorului.
    Capitolul XI MĂSURI ADMINISTRATIVEArticolul 75(1) În cazul nerespectării obligațiilor și responsabilităților prevăzute de prezenta prescripție tehnică de către operatorii control nedistructiv autorizați, persoanele juridice autorizate de către ISCIR și de către PTS atestat de către ISCIR sau de către furnizorii de formare profesională avizați de către ISCIR, se aplică acestora următoarele măsuri administrative, în funcție de natura lor:a) avertisment pentru încălcarea prevederilor art. 68, lit. b), d) , f), i) și j) , art. 69. lit. d), f) și g), art. 70, lit. a) și f), art. 72, lit. c) și d), art. 73, lit. b), e) și f) și art. 74, lit. c) și d);b) suspendarea pe o perioadă de până la 3 (trei) luni a autorizației persoanei fizice/juridice, a atestatului RTEND, a atestatului RTED sau a avizului furnizorului de formare profesională, pentru încălcarea prevederilor art. 68, lit. c), g), h) și k), art. 69, lit. c), art. 70, lit. b), d), e) și g), art. 71, lit. b) - d), art. 72, lit. e), art. 73, lit. c) și art. 74, lit. b) și e) - g);c) suspendarea pe o perioadă de la 3 (trei) luni la 6 (șase) luni a autorizației persoanei fizice/juridice, a atestatului RTEND, a atestatului RTED sau a avizului furnizorului de formare profesională, pentru încălcarea prevederilor art. 68, lit. a) și e), art. 69, lit. b) și e), art. 70, lit. c), art. 71, lit. a), art. 72, lit. a) și b), art. 73, lit. d) și art. 74, lit. a);d) retragerea autorizației persoanei juridice autorizate, pentru încălcarea prevederilor de la art. 69, lit. a) și art. 73, lit. a).(2) Aplicarea în termen de 3 (trei) luni a două măsuri administrative prevăzute la alin. (1), lit. a) conduce la aplicarea măsurii administrative prevăzută la alin. (1), lit. b).(3) Aplicarea în termen de 1 (un) an a două măsuri administrative prevăzute la alin. (1), lit. b) sau c) conduce la aplicarea măsurii administrative prevăzută la alin. (1), lit. d).(4) Aplicarea măsurilor administrative prevăzute la alin. (1), lit. b) și c) se face cu respectarea prevederilor legale în vigoare și a principiului proporționalității.(5) Măsurile administrative se dispun de către ISCIR, prin decizie motivată, în baza procesului-verbal încheiat de inspectorul de specialitate din cadrul ISCIR cu ocazia verificării efectuate.(6) Împotriva deciziei prin care s-a dispus aplicarea măsurii administrative operatorii control nedistructiv autorizați, personalul tehnic de specialitate RTEND și RTED, furnizorii de formare profesională avizați, persoanele juridice autorizate pot formula contestații la instanța competentă cu respectarea procedurii prevăzute în legea contenciosului-administrativ.Articolul 76(1) Operatorii control nedistructiv autorizați, personalul tehnic de specialitate RTEND și/sau RTED, furnizorii de formare profesională avizați, persoanele juridice autorizate, cărora le-a fost suspendată/suspendat autorizația/atestatul/avizul, după eliminarea neconformităților care au condus la aplicarea măsurii administrative, poate solicita în scris la ISCIR încetarea suspendării.(2) În urma solicitării menționate la alin. (1) inspectorul de specialitate din cadrul ISCIR verifică, constată și consemnează într-un proces-verbal înlăturarea neconformităților care au condus la aplicarea măsurii administrative și propune încetarea sancțiunii.(3) Persoana fizică titulară a autorizației/atestatului căreia i-a fost retrasă/retras autorizația/atestatul poate solicita eliberarea unei/unui noi/nou autorizații/atestat, cu respectarea cerințelor din prezenta prescripție tehnică, respectiv din prescripția tehnică aplicabilă, după cel puțin 6 (șase) luni de la data aplicării măsurii administrative de retragere a documentului.(4) Persoana juridică căreia i-a fost retrasă/retras autorizația/avizul poate solicita eliberarea unei/unui noi/nou autorizații/aviz, cu respectarea cerințelor din prezenta prescripție tehnică, după cel puțin 1 (un) an de la data aplicării măsurii administrative de retragere a documentului.(5) Operatorului control nedistructiv sau persoanei juridice autorizată care deține autorizație pentru mai multe metode/domenii de examinare/încercare, măsura retragerii se dispune doar pentru autorizația în domeniul la care cerința nu mai este îndeplinită.Articolul 77(1) În cazul nerespectării obligațiilor și responsabilităților prevăzute de prezenta prescripție tehnică de către persoanele juridice autorizate în domenii echivalente de activitate, de către autoritățile competente dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European și înregistrate în Registrul ISCIR al persoanelor juridice autorizate se pot aplica acestora următoarele măsuri administrative, în funcție de natura lor:a) avertisment pentru încălcarea prevederilor art. 69, lit. d), f) și g) și art. 73, lit. b), e) și f);b) suspendarea pe o perioadă de până la 3 (trei) luni a dreptului de efectuare a activității persoanei juridice și notificarea autorității competente care a emis autorizația în vederea aplicării măsurilor prevăzute în Directiva 2006/123/CE, cu condiția prealabilă a respectării art. 18, 39 și 40 din Ordonanța de urgență a Guvernului nr. 49/2009 privind serviciile în cadrul pieței interne pentru încălcarea prevederilor pentru încălcarea prevederilor art. 69, lit. c) și art. 73, lit. c);c) suspendarea pe o perioadă de la 3 (trei) luni la 6 (șase) luni a dreptului de efectuare a activității persoanei juridice și notificarea autorității competente care a emis autorizația în vederea aplicării măsurilor prevăzute în Directiva 2006/123/CE, cu condiția prealabilă a respectării art. 18, 39 și 40 din Ordonanța de urgență a Guvernului nr. 49/2009 privind serviciile în cadrul pieței interne pentru încălcarea prevederilor pentru încălcarea prevederilor art. 69, lit. b) și e) și art. 73, lit. d);d) retragerea dreptului de efectuare a activității persoanei juridice și radierea din Registrul ISCIR al persoanelor juridice autorizate și notificarea autorității competente care a emis autorizația în vederea aplicării măsurilor prevăzute în Directiva 2006/123/CE, cu condiția prealabilă a respectării art. 18, 39 și 40 din Ordonanța de urgență a Guvernului nr. 49/2009 privind serviciile în cadrul pieței interne, pentru încălcarea prevederilor art. 69, lit. a) și art. 73, lit. a).(2) Aplicarea în termen de 3 (trei) luni a două măsuri administrative prevăzute la alin. (1), lit. a) conduce la aplicarea măsurii administrative prevăzută la alin. (1), lit. b).(3) Aplicarea în termen de 1 (un) an a două măsuri administrative prevăzute la alin. (1), lit. b) sau lit. c) conduce la aplicarea măsurii administrative prevăzută la alin. (1), lit. d).(4) Aplicarea măsurilor administrative prevăzute la alin. (1), lit. b) și c) se face cu respectarea prevederilor legale în vigoare și a principiului proporționalității.(5) Măsurile administrative se dispun de către ISCIR, prin decizie motivată, în baza procesului-verbal încheiat de inspectorul de specialitate din cadrul ISCIR cu ocazia verificării efectuate.(6) Împotriva deciziei prin care s-a dispus aplicarea măsurii administrative, persoanele juridice pot formula contestație la instanța competentă cu respectarea procedurii prevăzute în legea contenciosului-administrativ.(7) Persoana juridică autorizată în domenii echivalente de activitate, de către autoritățile competente dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European și înregistrate în Registrul ISCIR al persoanelor juridice autorizate căreia i-a fost suspendat dreptul de efectuare a activității, după eliminarea neconformităților care au condus la aplicarea măsurii administrative, poate solicita în scris la ISCIR încetarea suspendării.(8) În urma solicitării menționate la alin. (7) inspectorul de specialitate din cadrul ISCIR verifică, constată și consemnează într-un proces-verbal înlăturarea neconformităților care au condus la aplicarea măsurii administrative și propune încetarea sancțiunii.(9) Persoana juridică autorizată în domenii echivalente de activitate de către autoritățile competente dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European și înregistrate în Registrul ISCIR al persoanelor juridice autorizate căreia a fost retras dreptul de efectuare a activității și a fost radiată din Registrul ISCIR, poate solicita înregistrarea în Registrul ISCIR al persoanelor juridice autorizate, cu respectarea cerințelor din prezenta prescripție tehnică, după cel puțin 1 (un) an de la data aplicării măsurii administrative.Capitolul XII TARIFEArticolul 78(1) Tarifele aplicate pentru activitățile efectuate de către ISCIR în conformitate cu prevederile prezentei prescripții tehnice, sunt cele stabilite în lista de tarife aprobată conform legislației în vigoare.(2) ISCIR efectuează activitățile prevăzute în prezenta prescripție tehnică numai persoanelor fizice și juridice pentru care nu au fost inițiate procedurile prevăzute de legislația în vigoare privind recuperarea creanțelor.Capitolul XIII DISPOZIȚII TRANZITORIIArticolul 79(1) Autorizațiile eliberate de către ISCIR operatorilor control nedistructiv anterior datei de intrare în vigoare a prezentei prescripții tehnice, rămân valabile până la expirarea valabilității lor.(2) La data împlinirii termenului prevăzut la alin. (1), la solicitarea privind prelungirea valabilității, operatorilor control nedistructiv declarați "ADMIS" li se eliberează autorizații în conformitate cu modelul prevăzut în Anexa nr. 12.Articolul 80 Solicitările în vederea obținerii autorizațiilor/prelungirii valabilității autorizațiilor depuse până la data intrării în vigoare a prezentei prescripții tehnice, se soluționează în conformitate cu prevederile prescripției tehnice în vigoare la data înregistrării acestora.Articolul 81 Documentele obținute ca urmare a absolvirii programelor de formare profesională organizate anterior intrării în vigoare a prezentei prescripții tehnice, cu respectarea cerințelor prescripției tehnice aplicabile la data absolvirii, își păstrează valabilitatea.Articolul 82(1) Persoanele juridice autorizate de către ISCIR care dețin autorizații eliberate conform prevederilor prescripției tehnice prevăzută în Anexa nr. I a Ordinului ministrului economiei nr. 1.001/2013, care nu au fost suspendate, pot desfășura în continuare activitatea timp de 3 (trei) ani de la data intrării în vigoare a prezentei prescripții tehnice, dreptul acestora privind efectuarea activității menționate încetând la data împlinirii termenului.(2) Pentru obținerea autorizațiilor, persoanele juridice prevăzute la alin. (1) solicită la ISCIR eliberarea autorizației în conformitate cu prevederile prezentei prescripții tehnice, aceasta reprezentând verificare programată.(3) Pentru eliberarea autorizației prevăzută la alin. (2) persoana juridică autorizată depune la ISCIR documente actualizate prevăzute la art. 35.(4) În cazul neîndeplinirii cerințelor prevăzute la alin. (2) autorizațiile eliberate conform prevederilor prescripției tehnice prevăzută în Anexa nr. I a Ordinului ministrului economiei nr. 1.001/2013 se anulează.Articolul 83 Persoanele juridice evaluate de către ISCIR care dețin acorduri eliberate conform prevederilor prescripției tehnice prevăzută în Anexa nr. I a Ordinului ministrului economiei nr. 1.001/2013, care nu au fost suspendate, au obligațiile și responsabilitățile prevăzute la art. 73 iar pentru nerespectarea acestora se aplică măsurile administrative prevăzute la art. 75.Articolul 84(1) Persoanele juridice evaluate de către ISCIR care dețin acorduri eliberate conform prevederilor prescripției tehnice prevăzută în Anexa nr. I a Ordinului ministrului economiei nr. 1.001/2013, care nu au fost suspendate, pot desfășura în continuare activitatea timp de 1 (un) an de la data intrării în vigoare a prezentei prescripții tehnice, dreptul acestora privind efectuarea activității menționate încetând la data împlinirii termenului.(2) Pentru preschimbarea acordurilor persoanele juridice prevăzute la alin. (1) solicită la ISCIR eliberarea autorizației în conformitate cu prevederile prezentei prescripții tehnice, aceasta reprezentând verificare programată.(3) Pentru eliberarea autorizației prevăzută la alin. (2) persoana juridică autorizată depune la ISCIR documente actualizate prevăzute la art. 53.(4) În cazul neîndeplinirii cerințelor prevăzute la alin. (2) acordurile eliberate conform prevederilor prescripției tehnice prevăzută în Anexa nr. I a Ordinului ministrului economiei nr. 1.001/2013 se anulează.Capitolul XIV DISPOZIȚII FINALEArticolul 85 Trimiterile făcute în prezenta prescripție tehnică la acte normative, prescripții tehnice, standarde se referă la edițiile în vigoare.Articolul 86(1) Documentele care se depun la ISCIR trebuie să fie redactate/traduse în limba română de către un traducător autorizat.(2) Copiile documentelor care se depun la ISCIR trebuie să aibă mențiunea "conform cu originalul" și semnate de persoana desemnată de solicitant.Articolul 87 Persoana fizică/juridică are dreptul să efectueze activitatea pentru care este autorizată numai dacă este în posesia autorizației prevăzută în prezenta prescripție tehnică.Articolul 88 Operatorul control nedistructiv autorizat care a întrerupt în mod continuu mai mult de 6 luni activitatea în metoda/specialitatea pentru care a fost autorizat susține un nou examen de autorizare în condițiile prevăzute în art. 16 - 20.Articolul 89 Examinarea operatorilor control nedistructiv se desfășoară în limba română.Articolul 90 Furnizorii de formare profesională care au obținut avizul ISCIR înainte de data intrării în vigoare a prezentei prescripții tehnice au dreptul să organizeze programele de perfecționare/specializare pentru care au obținut avizul, cu condiția actualizării suporturilor de curs conform programelor analitice prevăzute în prezenta prescripție tehnică.Articolul 91(1) Eliberarea duplicatelor autorizațiilor/avizelor se face de către ISCIR, în următoarele cazuri și în următoarele condiții:a) în cazul pierderii, cu condiția depunerii la ISCIR, de către persoana fizică titulară/persoana juridică autorizată/avizată, a unei declarații pe propria răspundere;b) în cazul furtului, cu condiția depunerii la ISCIR, de către persoana fizică titulară/persoana juridică autorizată/avizată, a actului de înregistrare la Poliție a reclamației, în copie;c) în cazul deteriorării, cu condiția depunerii la ISCIR, de către persoana fizică titulară/persoana juridică autorizată/avizată, a actului deteriorat sau a declarației pe propria răspundere a solicitantului, în cazul distrugerii totale.(2) În vederea obținerii unui duplicat al autorizației/avizului persoana juridică autorizată/avizată depune la ISCIR, suplimentar față de documentele menționate la alin. (1) cererea pentru eliberarea duplicatului.(3) În vederea obținerii unui duplicat al autorizației persoanei fizice, solicitantul depune la ISCIR, suplimentar față de documentele menționate la alin. (1) următoarele:a) cererea pentru eliberarea duplicatului;b) copia actului de identitate;c) o fotografie color în format digital jpg/jpeg și dimensiune de cel mult 1 MB, în cazul autorizației.(4) ISCIR analizează documentele prevăzute la alin. (2) și alin. (3) și ia o decizie în legătură cu eliberarea duplicatului documentului solicitat în termen de 30 de zile de la depunerea documentelor.Articolul 92 Structurile din cadrul ISCIR, emitente ale autorizațiilor se stabilesc și pot fi modificate prin Ordin al inspectorului de stat șef al ISCIR.Articolul 93 Termenele de soluționare a cererilor depuse la ISCIR sunt cele stabilite de prevederile legale în vigoare.Articolul 94 Inspectorii de specialitate din cadrul ISCIR au dreptul de a efectua verificări neprogramate cu privire la modul în care operatorul control nedistructiv autorizat și/sau persoanele juridice autorizate își desfășoară activitățile, luând, după caz, măsurile necesare pentru respectarea prevederilor legale.Articolul 95(1) Pentru acordarea de derogări de la prevederile prezentei prescripții tehnice, solicitantul depune la ISCIR următoarele:a) cerere de solicitare cu menționarea derogării de la prevederile prescripției tehnice;b) memoriu justificativ care să cuprindă descrierea situației;c) alte documente în susținerea solicitării, după caz.(2) Pe baza documentației depuse, ISCIR admite sau respinge motivat, în scris, solicitarea.Articolul 96 Lista exemplicativă a standardelor utilizate în prezenta prescripție se regăsește în Anexa nr. 24.Articolul 97Anexele nr. 1 - 24 fac parte integrantă din prezenta prescripție tehnică.Anexa nr. 1 la Prescripția tehnică
    Metode și specialități de examinare nedistructivă
    Nr. crt.Metoda de examinare nedistructivăSimbolSpecialitatea de examinare nedistructivă
    pentru metodăpentru specialitate
    1Examinarea vizualăVT*1)-Examinarea vizuală
    2Examinarea cu radiații penetranteRTRTxExaminarea cu radiații X
    RTγExaminarea cu radiații gama
    3Examinarea cu ultrasuneteUTUTgMăsurarea grosimilor cu ultrasunete
    UTtExaminarea cu ultrasunete a tablelor
    UTsExaminarea cu ultrasunete a îmbinărilor sudate
    UT1Examinarea cu ultrasunete a profilelor laminate
    UTfExaminarea cu ultrasunete a pieselor forjate
    UTtvExaminarea cu ultrasunete a țevilor
    4Examinarea cu particule magneticeMT-Examinarea cu particule magnetice
    5Examinarea cu lichide penetrantePT-Examinarea cu lichide penetrante
    6Examinarea cu curenți turbionariET-Examinarea cu curenți turbionari
    7Verificarea etanșeitățiiLT-Verificarea etanșeității
    8Examinare magneto-inductivăMRT-Examinarea magneto-inductivă a cablurilor
    9Examinarea prin emisie acusticăAT-Examinarea prin emisie acustică
    *1) Nu se aplică la autorizarea persoanelor juridice.
    Anexa nr. 2 la Prescripția tehnică2.1. Model aviz furnizor de formare profesională
    ANTETUL ISCIR ..........Nr. înregistrare ......./........
    Către .................................................Adresă ...............................................Nr. înreg. Reg. Com.: ....../......./........CUI ...................................................Tel./fax:......................................E-mail..........................................În atenția .................................. Având în vedere cererea dumneavoastră nr. ....../.... înregistrată la ISCIR cu nr. ...../...... privind solicitarea de avizare a programei și suportului de curs pentru programul ............. pentru ocupația/calificarea cod COR/cod Nomenclator Calificări ............. vă comunicăm avizul nostru favorabil. Programa analitică respectă prevederile PT CR 6-2025, Anexa nr. 3, Tabelul nr...... Prezentul aviz este valabil 4 (patru) ani, conform legislației în vigoare.
    Inspector de Stat Șef
    .............
    (numele și prenumele, semnătura și ștampila)
    2.2. Model document de participare la programul de specializare eliberat de către furnizorul de formare profesională Antet furnizor de formare profesională avizat
    ADEVERINȚĂ
    Domnul/Doamna ........... CNP ........... a participat în perioada ....... la un program de specializare organizat conform prevederilor prescripției tehnice PT CR 6-2025, în vederea autorizării ca ............., pentru metoda/specialitatea ............., nivelul ............. Programul de specializare a fost aprobat de către ISCIR prin adresa nr. ............. din data de ............. Eliberată la data de .............
    Reprezentant legal
    Numele și prenumele, funcția,
    ................
    (semnătura și ștampila)
    Anexa nr. 3la Prescripția tehnică
    Programa modulului ISCIR pentru specializarea
    operatorului control nedistructiv de nivel 1 și nivel 2
    Tabelul nr. 1: Examinarea vizuală
    Nr. crt.INSTRUIRETimp [ore]
    Nivel 1Nivel 2
    1Introducere:a) Scopul examinării vizuale;b) Principiile fundamentale ale metodei;c) Iluminarea;d) Avantajele și dezavantajele metodei.32
    2Echipamente pentru examinarea vizuală:a) Dispozitive și accesorii;b) Sisteme optice speciale.32
    3Examinarea vizuală:a) Tipuri de discontinuități puse în evidență de metodă;b) Alegerea echipamentelor în funcție de condițiile de examinare și de piesele sau materialele ce urmează să fie examinate;c) Utilizarea echipamentelor;d) Condiții de observare a suprafețelor examinate;e) Pregătirea produselor supuse examinării.54
    4Standarde și norme în vigoare referitoare la examinarea vizuală64
    5Norme generale și specifice de protecția muncii21
    6Aplicații practice de laborator64
    TOTAL2517
    Tabelul nr. 2: Examinarea cu radiații penetrante
    Nr. crt.INSTRUIRETimp [ore]
    Nivel 1Nivel 2
    1Introducere:a) Radiografia industrială;b) Relația între radiația penetrantă și radiografie;c) Spectrul electromagnetic;d)Puterea de penetrare și calitatea razelor X și gama;e) Tubul de raze X;f) Surse de radiații penetrante.24
    2Principiile de bază ale radiografiei:a) Principiile geometriei de expunere;b) Ecrane radiografice;c) Casete radiografice;d) Compoziția filmelor radiografice industriale;e) Interacțiunea dintre radiația penetrantă și materie (absorbție, difuzie, ionizare).48
    3Radiografia:a) Formarea imaginii latente pe film;b) Neclaritatea filmului;c) Calculul timpului de expunere;d) Clase și tipuri de filme radiografice;e) Alegerea filmelor radiografice în funcție de scop.48
    4Calitatea imaginii radiografice:a) Sensibilitatea radiografică;b) Contrastul radiografic;c) Contrastul filmului;d) Granulația filmului;e) Efectul ecranelor radiografice;f) Indicatori de calitate a imaginii radiografice;g) Neclaritatea geometrică; imagini radiografice;h) Distanța sursă-piesă.48
    5Manipularea filmelor, încărcarea în casete, procesarea:a) Camera obscură;b) Verificarea camerei obscure;c) Procesarea manuală a filmelor radiografice;d) Procesarea automată a filmelor radiografice;e) Cauzele obținerii unor radiografii nesatisfăcătoare în urma procesării filmelor;f) Reguli generale de manipulare și depozitare a filmelor radiografice.48
    6Tehnici de expunere radiografică:a) Expunerea printr-un singur perete;b) Expunerea prin doi pereți;c) Expunerea panoramică;d) Expunerea cu film multiplu;e) Alegerea numărului de expuneri;f) Amplasarea indicatorilor de calitate;g) Alegerea surselor de radiații X sau gama în funcție de scop.48
    7Cauzele apariției defectelor în materiale:a) Tipuri de defecte în îmbinări sudate;b) Tipuri de defecte în piese forjate, laminate, turnate;c) Orientarea discontinuităților și limitele metodei.24
    8Interpretarea filmelor radiografice:a) Condiții cu privire la negatoscop și la camera de interpretare;b) Identificarea radiografiilor;c) Măsurarea densității de înnegrire;d) Modul de prezentare a diferitelor discontinuități pe imaginea radiografică;e) Prevederile standardelor și normelor de profil, privitoare la criteriile de acceptare a discontinuităților din materiale;f) Buletinul de examinare.48
    9Radioprotecție*):a) Detectarea radiațiilor;b) Efectele biologice ale radiațiilor penetrante;c) Unități de măsură;d) Doze maxime admise și supravegherea dozimetrică;e) Accesul în zonele de expunere;f) Depozitarea și manipularea surselor și a materialelor radioactive.24
    10Principii fundamentale ale protecției contra radiațiilor*):a) Utilizarea echipamentelor de protecție;b) Măsuri în caz de accident nuclear;c)Legislația CNCAN cu privire la protecția contra radiațiilor.24
    11Standarde și norme în vigoare cu privire la examinarea cu radiații penetrante35
    12Norme generale și specifice de protecția muncii24
    13Aplicații practice de laborator48
    TOTAL4181
    *) Aceste capitole se pot dezvolta în funcție de recomandările CNCAN.
    Tabelul nr. 3: Examinarea cu ultrasunete
    Nr. crt.INSTRUIRETimp [ore]
    Nivel 1Nivel 2
    1Introducere:a) Proprietățile fundamentale ale sunetului;b) Frecvența;c) Viteza de propagare în diferite medii;d) Vibrații ultrasonore;e) Aplicații ale vibrațiilor ultrasonore;f) Lungimea de undă.68
    2Principiile propagării undelor ultrasonore:a) Moduri de vibrație;b) Impedanța acustică;c) Reflexia;d) Refracția;e) Difracție, dispersie, atenuare;f) Câmpul apropiat și câmpul îndepărtat.68
    3Generarea undelor ultrasonore:a) Piezoelectricitatea și materiale piezoelectrice;b) Schema constructivă a traductorilor ultrasonori;c) Caracteristicile traductorilor ultrasonori;d) Relația între frecvență și grosimea materialului piezoelectric;e) Caracteristicile fasciculului ultrasonic.68
    4Tipuri de echipamente pentru examinarea ultrasonică și recomandări privind utilizarea:a) Descrierea metodei cu impuls reflectat;b) Echipamente cu citire directă;c) Echipamente în prezentare A-scan;d) Echipamente în prezentare B-scan;e) Sisteme automate și semiautomate de examinare ultrasonică;f) Descrierea circuitului bazei de timp;g) Descrierea circuitului generatorului de impuls și amplificatorului;h) Descrierea modurilor de vizualizare pe tipuri de ecrane;i) Aparate de examinare cu înregistrare a datelor.68
    5Funcționarea, verificarea, reglarea și etalonarea aparatelor și echipamentelor de examinare nedistructivă cu ultrasunete:a) Etaloane, blocuri de etalonare, blocuri de referință (utilizarea acestora);b) Modul de verificare a traductorilor ultrasonici;c) Modul de verificare, etalonare și calibrare a aparatelor de examinare nedistructivă cu ultrasunete.68
    6Metode de examinare nedistructivă cu ultrasunete:a) Alegerea traductorilor ultrasonici;b) Alegerea parametrilor de lucru;c) Alegerea mediilor de cuplare;d) Examinarea prin contact cu incidență normală, închinată; unde de suprafață; unde Lamb; prin transmisie;e) Examinarea în imersie cu incidență normală, înclinată; prin transmisie;f) Localizarea discontinuităților;g) Aprecierea mărimii discontinuităților;h) Factori care influențează examinarea cu ultrasunete.68
    7Cauzele apariției defectelor în materiale:a) Tipuri de defecte în îmbinări sudate;b) Tipuri de defecte în piese forjate, laminate, turnate; țevi;c) Orientarea discontinuităților și limitele metodei.68
    8Interpretare:a) Dimensiuni, formă geometrică și localizarea discontinuităților în raport cu suprafața de pe care se face examinarea;b) Prevederi ale standardelor și normelor de profil, referitoare la criteriile de acceptare a discontinuităților din materiale;c) Buletine de examinare ultrasonică.68
    9Standarde, norme în vigoare referitoare la examinarea cu ultrasunete55
    10Norme generale și specifice de protecția muncii44
    11Aplicații practice de laborator88
    TOTAL6581
    Tabelul nr. 4: Examinarea cu lichide penetrante
    Nr. crt.INSTRUIRETimp [ore]
    Nivel 1Nivel 2
    1Introducere:a) Scopul examinării cu lichide penetrante;b) Principiile fundamentale ale metodei;c) Tipuri de lichide penetrante existente;d) Avantajele și dezavantajele metodei.32
    2Echipamente pentru examinarea cu lichide penetrante:a) Dispozitive și accesorii;b) Iluminarea naturală și ultravioletă;c) Proprietățile diverselor tipuri de lichide penetrante.32
    3Examinarea cu lichide penetrante:a) Tipuri de discontinuități puse în evidență de metodă;b) Alegerea tipurilor de lichide penetrante în funcție de condițiile de examinare și de piesele sau materialele ce urmează să fie examinate;c) Testarea lichidelor penetrante;d) Condiții de observare a suprafețelor examinate;e) Pregătirea produselor supuse examinării;f) Modul de aplicare a penetrantului;g) Îndepărtarea excesului de penetrant;h) Modul de aplicare a developantului;i) Examinarea și spălarea finală.32
    4Indicații obținute la examinarea cu lichide penetrante:a) Semnificațiile indicațiilor;b) Momentul apariției indicațiilor și persistența acestora;c) Factori care influențează apariția indicațiilor;d) Indicații false;e) Prevederi ale standardelor și normelor de profil, referitoare la criteriile de acceptare a discontinuităților din materiale la examinarea cu lichide penetrante.32
    5Standarde și norme în vigoare referitoare la examinarea cu lichidepenetrante43
    6Norme generale și specifice de protecția muncii32
    7Aplicații practice de laborator64
    TOTAL2517
    Tabelul nr. 5: Examinarea cu particule magnetice
    Nr. crt.INSTRUIRETimp [ore]
    Nivel 1Nivel 2
    1Introducere:a) Scopul examinării cu particule magnetice;b) Principiile fundamentale ale metodei;c) Materiale influențate de câmpul magnetic;d) Teoria magnetismului; polii magnetici;e) Tipuri de particule magnetice existente;f) Avantajele și dezavantajele metodei.21
    2Proprietățile câmpurilor magnetice:a) Magneți sub formă de bară;b) Magneți inelari.21
    3Magnetizarea prin curent electric:a) Câmpul circular; câmpul creat de un conductor linear; regula mâinii drepte; tehnici adecvate diverselor forme geometrice ale pieselor examinate;b) Câmpul longitudinal; câmpul creat de o bobină; sensul și intensitateac) câmpului într-o bobină; discontinuități detectate cu ajutorul câmpului longitudinal.32
    4Echipamente pentru examinarea cu particule magnetice:a) Considerente cu privire la alegerea echipamentelor;b) Tipuri de curenți de magnetizare;c) Echipamente de examinare manuală;d) Echipamente fixe, automate și semiautomate;e) Dispozitive și accesorii;f) Verificarea echipamentelor de magnetizare.32
    5Examinarea cu particule magnetice:a) Tipuri de discontinuități puse în evidență de metodă;b) Alegerea tipurilor de particule magnetice în funcție de condițiile de examinare și de piesele sau materialele ce urmează să fie examinate;c) Condiții de observare a suprafețelor examinate (lumină naturală sau ultravioletă);d) Pregătirea produselor supuse examinării;e) Ordinea operațiilor;f) Valoarea densității fluxului magnetic;g) Magnetismul remanent;h) Scopul demagnetizării;i) Tehnici de demagnetizare.32
    6Indicații obținute la examinarea cu particule magnetice:a) Semnificațiile indicațiilor;b) Factorii care influențează apariția indicațiilor;c) Indicații false;d) Prevederi ale standardelor și normelor de profil, referitoare la criteriile de acceptare a discontinuităților din materiale la examinarea cu particule magnetice.32
    7Standarde și norme în vigoare referitoare la examinarea cu particule magnetice33
    8Norme generale și specifice de protecția muncii22
    9Aplicații practice de laborator42
    TOTAL2517
    Tabelul nr. 6: Examinarea cu curenți turbionari
    Nr. crt.INSTRUIRETimp [ore]
    Nivel 1Nivel 2
    1Introducere:a) Principii de bază ale examinării cu curenți turbionari;b) Avantajele și dezavantajele metodei.44
    2Teoria curenților turbionari:a) Generarea curenților turbionari;b) Efectul câmpurilor create de curenții turbionari;c) Proprietățile curenților turbionari.44
    3Tipuri de bobine:a) Bobine exterioare (simple, duble), bobine interioare, bobine de suprafață;b) Avantajele și limitele tipurilor de bobine;c) Factorii care influențează alegerea tipului de bobină (natura și forma produsului examinat);d) Factorii care influențează impedanța bobinei (conductibilitatea, permeabilitatea, omogenitatea produsului examinat);e) Factorul de umplere.55
    4Aparatura:a) Generatori cu frecvență fixă sau reglabilă;b) Punți de măsurare și echilibrare;c) Amplificatori;d) Discriminatori de fază;e) Circuite de compensare a distanței bobină-produs;f) Filtre de frecvență;g) Alegerea frecvenței de examinare și a traductorilor;h) Raportul semnal/zgomot;i) Metode de îmbunătățire a raportului semnal/zgomot;j) Viteza de răspuns;k) Efectul Skin;l) Componenta inductivă și rezistivă.66
    5Examinarea:a) Tipuri de discontinuități și posibilitatea localizării acestora;b) Viteza optimă de examinare;c) Examinarea semifabricatelor (bare, tuburi, fire) și determinarea grosimii.610
    6Standarde și norme în vigoare referitoare la metoda de examinare66
    7Norme generale și specifice de protecția muncii44
    8Aplicații practice de laborator610
    TOTAL4149
    Tabelul nr. 7: Verificarea etanșeității
    Nr. crt.INSTRUIRETimp [ore]
    Nivel 1Nivel 2
    1Introducere:a) Principii de bază ale metodei;b) Avantajele și dezavantajele metodei.58
    2Teoria testelor de verificare a etanșeități:a) Terminologie;b) Unități fizice în verificarea etanșeității;c) Principii fizice în verificarea etanșeității;d) Proprietățile fluidelor;e) Caracteristicile debitelor;f) Fundamentele vidului;g) Legile și proprietățile gazelor.58
    3Tehnici pentru verificarea etanșeității:a) Tehnica cu bule;b) Tehnica ultrasonică;c) Tehnica presiunii;d) Tehnica gazului trasor;e) Tehnica spectrometriei de masă;f) Sensibilitatea diferitelor tehnici.810
    4Sisteme și echipamente în funcție de tehnica aplicată:a) Schema constructivă și utilizarea;b) Acuratețe și precizie;Calibrarea echipamentelor.610
    5Criterii de acceptare/respingere28
    6Standarde și norme în vigoare referitoare la verificarea etanșeității39
    7Norme generale și specifice de protecția muncii în funcție de tehnica de examinare28
    8Aplicații practice de laborator1012
    TOTAL4173
    Tabelul nr. 8: Examinarea magneto-inductivă
    Nr. crt.INSTRUIRETimp [ore]
    Nivel 1Nivel 2
    1Introducere:a) Scopul examinării prim metoda magneto-inductivă;b) Principiile fundamentale ale metodei;c) Materiale influențate de câmpul magnetic;d) Teoria magnetismului;e) Cabluri din fire de oțel. Clasificare, identificare și mod de fabricare;f) Avantajele și dezavantajele metodei.32
    2Magnetizarea:a) Tehnici de magnetizare adecvate diverselor tipuri de cabluri;b) Câmpul magnetic longitudinal.32
    3Demagnetizareaa) Importanța demagnetizării la examinarea magneto-inductivă;b) Metode de demagnetizare;c) Aparatură pentru măsurarea magnetismului remanent32
    4Echipamente și accesorii pentru examinarea magneto-inductivă32
    5Standarde și norme în vigoare referitoare la examinarea magneto-inductivă43
    6Norme generale și specifice de protecția muncii32
    7Aplicații practice de laborator64
    TOTAL2517
    Tabelul nr. 9: Examinarea prin emisie acustică
    Nr. crt.INSTRUIRETimp [ore]
    Nivel 1Nivel 2
    1Introducere:a) Scopul examinării prin emisie acustică;b) Principiile fundamentale ale metodei;c) Caracteristicile emisiei acustice;d) Avantajele și dezavantajele metodei.48
    2Surse de emisie acustică:a) Surse specifice solicitării metalelor;b) Surse specifice solicitării materialelor compozite;c) Emisia acustică în alte materiale;d) Mecanisme de creștere a fisurilor în materiale ductile și fragile. Propagare stabilă și instabilă a fisurilor;e) Solicitarea la oboseală a materialelor;f) Fisuri generate prin uzura superficială;g) Dislocațiile și deformarea plastică;h) Surse asociate pierderilor de fluid;i) Surse asociate fenomenelor de coroziune;j) Caracteristici ale semnalelor de emisie acustică în diferite materiale;k) Clasificarea surselor de emisie acustică: critic - active, active, surse minore.47
    3Unde elastice asociate emisiei acustice:a) Tipuri de unde elastice: longitudinale, transversale, unde de suprafață, unde ghidate. Parametri și caracteristici;b) Propagarea undelor elastice. Atenuarea undelor și dependența de frecvență. c) Viteza de fază, viteza de grup și dispersia undelor. Reflexia, refracția, conversia de mod. Influența fluidelor;d) Efecte de optică geometrica și efecte de difracție la propagarea undelor.46
    4Localizarea surselor de emisie acustică:a) Localizarea liniară bazată pe timpii de sosire;b) Localizarea planară bazată pe timpii de sosire;c) Localizarea zonală;d) Localizarea în structuri cu pereți subțiri și în structuri cu pereți groși;e) Eroarea de localizare;f) Senzori de “gardă”;g) Localizarea surselor cu emisie continuă.46
    5Echipamente de examinare prin emisie acustică:a) Senzori: principiul fizic, structura constructivă, răspunsul în frecvență, senzori de bandă largă, senzori de rezonanță;b) Sistemul electronic (hardware): schema – bloc și principalele caracteristici. Sisteme mono și multicanal;c) Sistemul software. Programe de achiziție a semnalelor, programe de localizare a evenimentelor, programe de caracterizare a surselor de emisie acustică, programe expert pentru identificarea naturii surselor;d) Senzori și preamplificatori diferențiali și de mod comun, conectori, cabluri;e) Caracterizarea cuplajului acustic;f) Calibrarea sistemelor de examinare prin emisie acustică. Sisteme de autocalibrare (“Pulsing Table”);g) Efectul temperaturii. Ghiduri de undă;h) Surse artificiale de simulare a emisiei acustice. Sursa de tip Hsu-Nielsen;i) Verificarea și calibrarea senzorilor de emisie acustică.48
    6Procesarea semnalelor de emisie acustica:a) Surse de zgomot acustic, mecanic și electric;b) Filtre de semnal;c) Parametrii sistemelor de procesare a semnalelor de emisie acustică: amplificarea în decibeli (dB), pragul (Threshold), domeniul spectral – setarea optimă a filtrelor, rata de conversie analog-numerică, rata de achiziție;d) Saturarea semnalului de emisie acustică;e) Efectul lungimii cablurilor;f) Caracterizarea semnalelor de emisie acustică: amplitudinea, energia, conținutul spectral (Fast Fourier Transform - FFT);g) Înregistrarea semnalelor tranziente de emisie acustică;h) Parametrii externi pentru caracterizarea stimulului/încărcării aplicate în timpul testului de emisie acustică.48
    7Configurarea echipamentului de emisie acustică și etapele efectuarii unei examinari specifice:a) Amplasarea senzorilor;b) Identificarea surselor de zgomot. Stabilirea pragurilor;c) Masurători preliminare de viteză și atenuare;d) Autocalibrarea sistemului (“Pulsing Table”);e) Localizarea și caracterizarea evenimentelor generate de surse simulate (de exemplu, surse de tip Hsu-Nielsen);f) Stabilirea modului de solicitare a structurii/echipamentului examinat; monitorizarea parametrilor externi;g) Caracteristici monitorizate și afisate în timpul testului;h) Procesarea datelor achiziționate;i) Verificarea localizării surselor evidențiate;j) Caracterizarea și clasificarea surselor evidențiate;k) Confirmarea surselor/indicațiilor evidențiate prin examinări nedistructive complementare în funcție de gradul de severitate.46
    8Evaluarea rezultatelor și întocmirea raportului de examinare:a) Caracteristici dependente de momentul de timp al examinării;b) Caracteristici dependente de încărcare/parametrii externi;c) Identificarea și caracterizarea surselor localizate;d) Clasificarea după severitatea/criticalitatea surselor;e) Identificarea naturii surselor;f) Criterii de evaluare a indicațiilor;g) Documentarea rezultatelor și întocmirea raportului de emisie acustică;43
    9Standarde și norme în vigoare referitoare la examinarea prin emisie acustică34
    10Norme generale și specifice de Securitate si Sanatate in Munca23
    11Aplicații practice de laborator46
    TOTAL4165
    NOTĂ: Accesul direct pe nivelul 2 de autorizare necesită cumularea orelor prevăzute pentru nivelurile 1 și 2.
    Anexa nr. 4 la Prescripția tehnică
    Activități, competențe și
    responsabilități pentru operatorul control nedistructiv
    Nr. crt.Nivel de autorizareActivități, competențe și responsabilități
    1Nivelul 1a) pune în funcțiune și etalonează echipamentele de examinare nedistructivă pentru care este autorizat;b) are cunoștințe teoretice și practice pentru metoda în care este autorizat;c) efectuează examinări nedistructive în conformitate cu procedurile de lucru și înregistrează rezultatele obținute;d) cunoaște și aplică prevederile manualului de management al calității al laboratorului în care lucrează;e) cunoaște și aplică normele de protecția muncii specifice metodei pentru care este autorizat;f) nu are dreptul să elibereze documente privind interpretarea rezultatelorobținute la examinările nedistructive.
    2Nivelul 2a) interpretează rezultatele examinărilor nedistructive în conformitate cu prevederile procedurilor de lucru și semnează buletinele de examinări nedistructive emise;b) cunoaște limitele metodei pentru care este autorizat;c) organizează activitatea de examinare nedistructivă în cadrul laboratorului;d) îndrumă, supraveghează și verifică activitatea personalului din subordine și a personalului în curs de instruire și autorizare și a operatorului control nedistructiv autorizat nivel 1;e) întocmește procedurile de lucru pe metoda și specialitatea pentru care este autorizat.
    3Nivelul 3a) alege, stabilește și recomandă metodele și procedeele adecvate de examinare nedistructivă;b) elaborează, analizează și avizează proceduri și instrucțiuni de examinare nedistructivă pentru metodele pentru care este autorizat;c) evaluează, avizează și compară rezultatele examinărilor nedistructive și ia decizii asupra îmbunătățirii activității în domeniul examinărilor respective;d) are cunoștințe despre fabricarea și tehnologia produselor;e) cunoaște metode complementare de examinare nedistructivă față de metoda pentru care este autorizat;f) îndrumă, supraveghează și verifică activitatea operatorului control nedistructiv de nivel 1 și 2, precum și a personalului în curs de instruire și autorizare.
    Anexa nr. 5 la Prescripția tehnică
    Cerințe privind cunoștințele minime ale personalului care
    solicită examinarea în vederea autorizării pentru nivel 3
    5.1. Examinarea cu radiații penetrante
    1Tematica pentru nivelurile 1 și 2 din Anexa nr. 3, cu aprofundarea următoarelor subiecte:a) elemente și principii ale examinării nedistructive cu radiații penetrante;b) cunoștințe teoretice și practice care să permită stabilirea celei mai adecvate tehnici de examinare cu radiații penetrante;c) aptitudini generale pentru interpretarea și compararea diverselor coduri, standarde, prescripții tehnice și specificații cu privire la examinarea cu radiații penetrante.
    2Cunoștințe generale a cel puțin 2 metode în afara celei pentru care se solicită autorizarea;
    3Cunoștințe generale cu privire la posibilitățile și limitele celorlalte metode de examinarenedistructivă
    4Principii fundamentale ale construirii și tehnologiei produselor
    5Prelucrarea materiilor prime
    6Procese metalurgice; produse metalice de bază; producerea semifabricatelor și alingourilor
    7Procedee de turnare
    8Cunoștințe generale despre tratamente termice
    9Sudarea materialelor
    10Placarea
    11Proprietățile fizico-mecanice ale materialelor
    12Prelucrări prin deformare plastică la rece și la cald
    13Finisarea suprafețelor și protecția contra coroziunii
    5.2. Examinarea cu ultrasunete, cu lichide penetrante, cu particule magnetice, cu curenți turbionari, examinarea vizuală, examinarea magneto-inductivă sau examinarea prin emisie acustică Tematica este aceeași ca la examinarea cu radiații penetrante cu precizarea că la punctul 1 se înlocuiește sintagma "radiații penetrante" cu sintagma "ultrasunete", "lichide penetrante", "particule magnetice", "curenți turbionari", "vizuală", "magneto-inductivă" sau "emisie acustică"5.3. Verificarea etanșeității Tematica este aceeași ca la examinarea cu radiații penetrante cu precizarea că la punctul 1 lit. a) se înlocuiește sintagma "examinării nedistructive cu radiații penetrante" cu sintagma "verificării etanșeității".
    Anexa nr. 6 la Prescripția tehnică
    Stagiul de experiență industrială
    VTRTUTPT
    Nivel 1Nivel 2Nivel 1Nivel 2Nivel 1Nivel 2Nivel 1Nivel 2
    0,5 luni1,5 luni1,5 luni4,5 luni1,5 luni4,5 luni0,5 luni1,5 luni
    MTETLTMRT
    Nivel 1Nivel 2Nivel 1Nivel 2Nivel 1Nivel 2Nivel 1Nivel 2
    0,5 luni1,5 luni1,5 luni4,5 luni1,5 luni4,5 luni0,5 luni1,5 luni
    AT
    Nivel 1Nivel 2
    1,5 luni4,5 luni
    NOTĂ: Stagiul minim de experiență industrială pe metodă, pentru operatorul control nedistructiv ce se autorizează direct pentru nivel 2, se obține prin cumularea stagiului de experiență industrială necesar pentru nivel 1 și a stagiului de practică pentru nivel 2; pentru specialitatea UT_(g) se admite reducerea cu 50% a stagiului minim de experiență industrială.
    Anexa nr. 7 la Prescripția tehnică
    Experiență industrială pentru nivel 3
    Experiență industrială ca operator control nedistructiv autorizat de nivel 2Forma de învățământ absolvită
    24 luniabsolvenți ai unei forme de învățământ superior tehnic, deținători de licență sau diplomă în domeniile: mecanic, electromecanic, transporturi, utilaj tehnologic, robotică, electrotehnică, electronică, energetică, automatizări, construcții, metalurgie, fizică tehnologică, chimie industrială, instalații, petrol și gaze sau în alte domenii tehnice conexe acceptate de către ISCIR
    48 luniabsolvenți ai unei forme de învățământ de calificare profesională nivel 5 sau echivalent, sau ai unei forme de învățământ de studii medii cu diplomă de bacalaureat și calificare profesională filieră tehnologică cel puțin nivel 4 sau echivalent, în domeniile: mecanic, electromecanic, transporturi, utilaj tehnologic, robotică, electrotehnică, electronică, energetică, automatizări, construcții, metalurgie, fizică tehnologică, chimie industrială, instalații, petrol și gaze sau în alte domenii tehnice conexe acceptate de către ISCIR
    96 luniliceu sau școală profesională
    Anexa nr. 8 la Prescripția tehnică
    Raport de evaluare tehnică pentru autorizarea/prelungirea
    valabilității autorizației operatorului control nedistructiv
    ........................... (denumirea organism de certificare personal acreditat) ........................... (număr de certificare) ........................... (adresa și date de contact/telefon/e-mail) (cod unic de înregistrare/număr de ordine în Registrul Comerțului)
    RAPORT DE EVALUARE ........./
    Data .........
    Nr. crt.Numele și prenumeleCod numeric personal (CNP)Nr./serie certificat sau autorizațieExistă și corespund (DA/NU/NU ESTE CAZUL)Autorizația se eliberează pentruObs
    Document privind echivalența dintre sectoarele industriale și metoda/specialitatea conform PT CR 6-2025Document privind stagiul de experiență industrialăPermis de exercitare în domeniul nuclear (după caz)Metodă/ SpecialitateNivelAutorizație valabilă până la
    O copie a documentelor candidaților de mai sus se află la organismul de certificare personal acreditat.
    Reprezentantul legal al organismului de certificare personal acreditat,Persoana desemnată pentru efectuarea evaluării,
    ………………………………….………………………………….
    (Funcția, numele și prenumele, semnătura și ștampila)(Numele și prenumele, semnătura)
    Anexa nr. 9 la Prescripția tehnică Antet persoană juridică
    ADEVERINȚĂ DE EXPERIENȚĂ INDUSTRIALĂ
    Nr. ......../ data .......
    Domnul/Doamna ......... CNP ......... angajat (ă) la ......... a efectuat stagiul de experiență industrială în cadrul laboratorului nostru de examinări nedistructive ......... (adresă laborator) în următoarele metode și specialități de examinări nedistructive ......... cu următoarele mijloace de măsurare ......... (tipurile de mijloace de măsurare, accesorii și materiale utilizate pentru fiecare metodă și specialitate). Stagiul de experiență industrială s-a efectuat de la data ......... până la data ......... totalizând .... (luni).
    Reprezentant legal al persoanei juridice/Reprezentant laborator acreditatȘef laborator examinări nedistructive
    …………………………………………………………………………
    (Numele și prenumele, semnătura și ștampila)(Numele și prenumele, semnătura și ștampila)
    Notă: În cazul efectuării stagiului de experiență industrială pentru metoda VT eliberarea adeverinței se realizează de către un operator control nedistructiv autorizat ISCIR nivel 2 sau nivel 3 pentru această metodă.
    Anexa nr. 10 la Prescripția tehnică
    Dotarea minimă obligatorie
    cu mijloace de măsurare și accesorii
    10.1 Pentru persoane fizice care se autorizează pentru metoda VT
    Nr. crt.DotareObservații
    1.șubler sudură, ruletăetalonare la 2 ani
    2.lupă gradată, cu sursă de lumină și mărire 5Xetalonare la 2 ani
    10.2. Pentru laboratoarele de examinări nedistructive
    LABORATOR RT
    Nr. crt.DotareObservații
    1.instalație radiografierefuncție de specialitatea solicitată
    2.negatoscopetalonare la 2 ani
    3.densitometruverificare metrologică la 1 an
    4.riglă densități
    5.termometrurecomandat (0 ÷ 50)°C
    6.instalație developare
    7.indicatori de calitate a imaginiiconform norme în vigoare
    8.litere și cifre de plumb
    LABORATOR UT(g)
    Nr. crt.DotareObservații
    1.aparat măsurat grosimi cu ultrasunete/defectoscop prezentare Aetalonare la 2 ani sau verificare internă*1)
    2.bloc calibrare A3etalonare la 5 ani sau verificare internă*1)
    3.traductor ultrasonicminim un traductor 0° Ø 12 mm/ 4.0 ÷5.0 MHz
    4.termometru de contactrecomandat (-10÷100)°C
    LABORATOR UT
    Nr. crt.DotareObservații
    1.defectoscop ultrasonic minim prezentare Aetalonare la 2 ani sau verificare internă*1)
    2.bloc calibrare A1, A2etalonare la 5 ani sau verificare internă*1)
    3.traductori ultrasoniciun set 30, 45, 70°/2.0÷2.25 MHzun set 30, 45, 70°/4.0÷5.0 MHzun set 0°/ 2.0÷2.25 MHz/ Ø 12 mm și Ø 24 mmun set 0°/ 4.0÷5.0 MHz / Ø 12 mm și Ø 24 mm
    4.termometru de contactrecomandat (-10÷100)oC
    5.blocuri de referințăconform norme în vigoare
    LABORATOR PT
    Nr. crt.DotareObservații
    1.bloc comparare/sensibilitate
    2.luxmetruverificare metrologica la 1 an
    3.UV-metrunumai pentru fluorescențăverificare metrologica la 1 an
    4.lampă UVnumai pentru fluorescențăverificare interna
    5.termometru de contactrecomandat (-10÷100)°C
    LABORATOR MT
    Nr. crt.DotareObservații
    1.instalație de magnetizare/jug magnetic în curent alternativverificare internă
    2.bloc sensibilitate
    3.Luxmetruverificare metrologică la 1 an
    4.UV-metrunumai pentru fluorescențăverificare metrologică la 1 an
    5.lampă UVnumai pentru fluorescențăverificare internă
    6.termometru de contactrecomandat (-10÷100)°C
    7.bloc pentru determinarea sensibilității
    8.masă etalon 4,5 kgetalonare la 10 ani sau verificare internă
    LABORATOR ET
    Nr. crt.DotareObservații
    1.defectoscop curenți turbionarietalonare la 2 ani sau verificare internă
    2.sonde curenți turbionari
    3.blocuri probă referință
    4.termometru de contactrecomandat (-10÷100)°C
    5.dispozitive înaintare sonde
    LABORATOR LT
    Nr. crt.DotareObservații
    1.dotarea minimă obligatorie este în funcție de aplicație
    LABORATOR MRT
    Nr. crt.DotareObservații
    1.aparat pentru examinarea electromagnetică (magneto-inductivă) cu înregistrare digitalăverificare internă sau de la producător
    2.ansamblu de magnetizare care să permită detectarea pierderii de secțiune metalică
    3.aparat pentru determinarea câmpului magnetic rezidualetalonare la 4 ani
    4.cabluri de referințăconform norme în vigoare
    LABORATOR AT
    Nr. crt.DotareObservații
    1.sistem emisie acustică minim 8 canale și minimum 2 intrări de parametru externetalonare la 2 ani
    2.senzori de emisie acustică (50 kHz – 500 kHz) și cabluri
    3.sistem de autocalibrare
    4.software de achiziție, procesare date și localizare indicații
    5.sisteme de fixare a senzorilor de emisie acustică
    6.termometru de contact cu sondă de suprafață sau termometru de infraroșuetalonare la 2 ani
    Anexa nr. 11 la Prescripția tehnică
    Proces-verbal de examinare a
    operatorului control nedistructiv
    Nr. crt.Numele și prenumeleCod numeric personal (CNP)Rezultate obținuteMedia rezultat sauNr. raport evaluare tehnicăAdmis/ RespinsAutorizația se eliberează pentruNr. AutorizațieAutorizație valabilă până la
    examinare teoreticăexaminare practicăMetoda/ SpecialitateaNivel
    Pentru activitatea de examinare în vederea autorizării pentru operator control nedistructiv se plătește suma de ........... lei conform "Listei de tarife" ........... Anexa .... pct. ....., de către ........... din localitatea ........... str. ........... nr. ...... județ/sector ......... în cont ........... deschis la Banca/Trezoreria ........... filiala ...........
    Inspectorul de specialitate din cadrul ISCIRReprezentat legal al persoanei juridice/persoana fizică*1)
    ......................................................................................
    (Numele și prenumele, semnătura și ștampila)(Numele și prenumele, semnătura și ștampila)
    *1) În cazul examinării pentru metoda VT se completează persoana fizică.
    Anexa nr. 12 la Prescripția tehnică
    Model de autorizație pentru
    operatorul control nedistructiv
    Anexa nr. 13la Prescripția tehnică
    Cerere de autorizare a persoanelor
    juridice care efectuează examinări nedistructive
    Nr. înregistrare solicitant/data:Nr. înregistrare ISCIR/data:

    CERERE
    1. SOLICITANT
    Denumire persoană juridică:...……………………………………...............………………………………………..............CUI……………………….............................Nr. înreg. Reg. Com.: …………….......……IBAN......................................................Banca.....................................................
    Persoana de contact:(numele și prenumele, funcția)...…………………………………………….....…………………………………………..…..Tel...........................................................Fax……………………………………....…E-mail......................................................
    Adresa completă persoană juridică:……………………………………….…………………………………………………………….Telefon .................................Fax: ......................................E-mail: ......................................
    Adresa completă a subdiviziuni (laboratorului) în care desfășoară activitatea supusă autorizării (dacă este cazul).............................……………………………Telefon . ....................................Fax: ...........................................E-mail: ......................................
    2. DOMENIU DE ACTIVITATE
    cod CAEN*1): …………………………….…..Se precizează metodele și specialitățile de examinări nedistructive pentru care se solicită autorizarea
    *1) Se precizează codul CAEN corespunzător activității pentru care se solicită autorizarea.
    3. PERSONAL TEHNIC DE SPECIALITATE - RTEND
    Numele și prenumele...........................................................Nr. atestat........................................................................
    Cererea se referă la actualizarea autorizației/autorizațiilor nr: ........ Suntem de acord cu privire la prelucrarea electronică a datelor înscrise în autorizație.
    Reprezentant legal al persoanei juridice
    Numele și prenumele, funcția
    ..........
    (semnătura și ștampila)
    Anexa nr. 14 la Prescripția tehnică ANTETUL PERSOANEI JURIDICE
    DECIZIE NR. ........
    din ................
    Persoana juridică ................*1)........ reprezentată prin ................ în calitate de reprezentant legal, având în vedere legislația în vigoare cu privire la utilizarea și funcționarea în condiții de siguranță a instalațiilor sub presiune, a instalațiilor de ridicat și a aparatelor consumatoare de combustibil, în vederea aplicării măsurilor prevăzute de prescripția tehnică PT CR 6-2025.*1) Denumirea persoanei juridice. DECIDE:1. Dl/(Dna)................ aflat(ă) în raport contractual cu ........*1)........ conform legislației muncii în vigoare, de specialitate ........ având funcția de ........ și atestat nr. ........ începând cu data de ........ se numește ........*2)........ pentru activitatea de ........*3)........ din cadrul unității, subdiviziunea ........*4)........, urmând a fi nominalizat(ă) în autorizație .*1) Denumirea persoanei juridice.*2)RTEND/RTED/Șef Laborator/Adjunct Șef Laborator*3) Examinări nedistructive/Încercări distructive.*4) Se va menționa subdiviziunea, dacă este cazul.2. Responsabilul ........*2)........ este obligat să cunoască și să aplice prevederile legislației în vigoare și ale prescripțiilor tehnice, atribuțiile și responsabilitățile lui fiind cele care rezultă din prescripțiile tehnice aplicabile.*2)RTEND/RTED/Șef Laborator/Adjunct Șef Laborator3. Activitatea responsabilului va fi coordonată și îndrumată din partea conducerii de către ........*5)........ care răspunde împreună cu acesta de luarea măsurilor pentru aplicarea legislației în vigoare și a prescripțiilor tehnice aplicabile.*5) Funcția, numele și prenumele persoanei desemnate din cadrul persoanei juridice (în cazul în care titularul este administratorul persoanei juridice nu se completează).4. Încălcarea obligațiilor prevăzute în prevederile prescripțiilor tehnice aplicabile, atrage, după caz, răspunderea disciplinară, materială, civilă sau penală a celor vinovați.
    Reprezentant legal al persoanei juridice
    Numele și prenumele, funcția,
    ................
    (semnătura și ștampila)
    Anexa nr. 15 la Prescripția tehnică
    Proces-verbal de verificare tehnică pentru autorizarea
    persoanelor juridice care efectuează examinări nedistructive
    1. Persoana juridică: ................ Adresa: ................ Adresa Laborator: ................ Tel: ........... e-mail: .......... RC: ............. CUI: ......... Cont Bancar: ........... Deschis la: ................2. Solicitarea persoanei juridice și documentația depusă: ................ ..................... ..................... ..................... .....................3. Inspector de specialitate din cadrul ISCIR: ............ ............................ În baza Legii 64/2008 cu modificările și completările ulterioare, a H.G. 1.340/2001 cu modificările și completările ulterioare și a prescripțiilor tehnice ISCIR în domeniu a efectuat verificările tehnice în vederea autorizării laboratorului de examinări nedistructive aparținând: ..................... pe metodele/specialitățile: .....................4. Lista cu echipamente: - corespunde*/nu corespunde* cu cea din documentația depusă la ISCIR. Observații: ..................... ..................... .....................5. Echipamentele: - sunt proprietatea persoanei juridice*/sunt închiriate*. Observații: ..................... ..................... .....................6. Laboratorul: - deține*/nu deține* spațiul necesar desfășurării activității (este proprietate*/este închiriat*). Observații: ..................... ..................... .....................7. Laboratorul: - deține*/nu deține* aparatura minimă necesară pentru desfășurarea activităților cu respectarea prevederilor prescripțiilor tehnice ISCIR aplicabile. Observații: ..................... ..................... .....................8. RTEND: - nume și prenume/număr atestat: ............ cunoaște*/nu cunoaște* prevederile procedurilor, instrucțiunilor de lucru și prevederile prescripțiilor tehnice ISCIR aplicabile. Observații: ..................... ..................... .....................9. Personalul laboratorului:– aplică*/nu aplică* prevederile procedurilor de examinare nedistructivă ale laboratorului;– cunoaște și aplică*/nu cunoaște și nu aplică* prevederile procedurilor de examinare nedistructivă ale laboratorului. ..................... ..................... .....................10. Dispoziții: ..................... ..................... .....................11. Concluzii:– având în vedere cele menționate mai sus propunem autorizarea laboratorului pentru metodele/specialitățile: ..................... .....................– având în vedere cele menționate mai sus propunem respingerea autorizării laboratorului pentru metodele/specialitățile ..................... .....................12. Pentru această verificare se plătește suma de ........ lei conform ........ Anexa ....... Pct ....... de către ....... din localitatea ....... str. ........... nr. .......... județ/sector .......... în cont deschis la Banca/Trezoreria .......... filiala .......... Am luat la cunoștință
    ReprezentantISCIRReprezentant legalpersoană juridică/solicitant
    ………………………………………………………………………………
    Anexa nr. 16 la Prescripția tehnică ANTET ISCIR Nr. ....../........*1)*1) Codul autorizației conform reglementărilor interne ale ISCIR și data emiterii acesteia.
    AUTORIZAȚIE
    În baza Legii nr. 64/2008 privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil, republicată, cu modificările și completările ulterioare, a prevederilor prescripției tehnice PT CR 6-2025 aprobată prin Ordinul ministrului economiei, digitalizării, antreprenoriatului și turismului nr. ........ și a procesului-verbal nr. ...... din ......1. Persoana juridică: Denumire ......................... Adresa sediu social: .................... Nr. înreg. Reg. Com.: ......./...../.... CUI: .................. Tel./fax/e-mail: ......................... Subdiviziunea (laboratorul) care desfășoară activitatea autorizată*): Denumire ........................ Adresa: ......................... Nr. înreg. Reg. Com.: ....../......./. *)*) Se completează dacă este cazul. Tel./ fax/e-mail: .....................................2. Domeniul de autorizare:3. Personal tehnic de specialitate RTEND:4. Mențiuni: Orice modificare care conduce la neîndeplinirea cerințelor în baza cărora s-a acordat autorizația sau orice modificare a datelor înscrise în autorizație trebuie anunțată la ISCIR de către persoana juridică autorizată în termen de cel mult 15 zile de la data la care aceasta s-a produs, în caz contrar autorizația se consideră suspendată. Persoana juridică, prin reprezentanții săi legali împreună cu personalul nominalizat în autorizație răspunde de respectarea prevederilor legale în domeniu.
    Inspector de Stat Șef
    ....................
    (numele și prenumele, semnătura și ștampila)
    Autorizația se eliberează pe suport hârtie format A4, culoarea galbenă.
    Anexa nr. 17 la Prescripția tehnică
    Proces-verbal întocmit de către
    inspectorul de specialitate din cadrul ISCIR
    *1) Se precizează: ISCIR sau Inspecția teritorială ISCIR. Încheiat astăzi ......... cu ocazia ......... efectuat(ă) în baza prevederilor*2) ......... și a prescripțiilor tehnice aplicabile*3) ......... la tip ......... cu numărul de fabricație ......... și cartea instalației nr. ....... având parametrii ultimei verificări ......... *2) Se precizează actul normativ în vigoare la data întocmirii procesului-verbal (Legea nr. 64/2008 privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil), care a stat la baza efectuării verificării tehnice. *3) Se precizează prescripția tehnică aplicabilă care a stat la baza efectuării verificării tehnice. Deținătorul/Solicitant ......... din localitatea ......... str. ........ nr. .... județ/sector ... Tel./ fax/e-mail: ......... CUI ......../J.......... reprezentant legal ......... Verificarea s-a efectuat la ......... din localitatea ........... str. .......... nr. .... județ/sector ........ Tel./ fax/e-mail: ........ Subsemnatul*4) ........ am constatat următoarele: *4) Funcția, numele și prenumele. ........................ ........................ Am dat următoarele dispoziții: ................... ................... ................... După această verificare s-a admis ................... Scadența următoarei verificări se fixează la data de ................... Pentru această verificare se plătește suma de ............... lei conform ................. Anexa ........ Pct. ..........., de către ........... din localitatea ........... str. ........... nr. ..... județ/sector ........... în cont deschis la Banca/Trezoreria ........... filiala ........... Am luat la cunoștință
    ReprezentantISCIRReprezentant legalpersoană juridică/solicitant
    ………………………………………………………………………………
    Anexa nr. 18 la Prescripția tehnică ANTET ISCIR Nr. ......../.....*1) *1) Codul actualizării autorizației conform reglementărilor interne ale ISCIR și data emiterii acesteia.
    ACTUALIZARE A AUTORIZAȚIEI
    NR. .........
    În baza Legii nr. 64/2008 privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil, republicată, cu modificările și completările ulterioare, a prevederilor prescripției tehnice PT CR 6-2025 aprobată prin Ordinul ministrului economiei, digitalizării, antreprenoriatului și turismului nr. ....... și a procesului-verbal nr. ......... din ...........1. Persoana juridică: Denumire ............... Adresa sediu social: ............... Nr. înreg. Reg. Com.: ............... CUI: ............... Tel./fax/e-mail: ............... Subdiviziunea (laboratorul) care desfășoară activitatea autorizată*): *) Se completează dacă este cazul. Denumire ............... Adresa: ............... Nr. înreg. Reg. Com. ...............*)*) Se completează dacă este cazul. Tel./ fax/e-mail: ...............2. Domeniul de autorizare:3. Personal tehnic de specialitate RTEND:4. Mențiuni: Orice modificare care conduce la neîndeplinirea cerințelor în baza cărora s-a acordat actualizarea autorizației sau orice modificare a datelor înscrise în actualizarea autorizației trebuie anunțată la ISCIR de către persoana juridică autorizată în termen de cel mult 15 zile de la data la care aceasta s-a produs, în caz contrar autorizația se consideră suspendată. Persoana juridică, prin reprezentanții săi legali împreună cu personalul nominalizat în autorizație răspunde de respectarea prevederilor legale în domeniu.
    Inspector de Stat Șef
    ...............
    (numele și prenumele, semnătura și ștampila)
    Actualizarea autorizației se eliberează pe suport hârtie format A4, culoarea galbenă.
    Anexa nr. 19 la Prescripția tehnică
    Domenii de încercări distructive
    Nr. crt.Domenii de încercare/examinareSimbol
    1Încercări mecaniceIM
    2Încercări tehnologiceIT
    3Analize chimiceAC
    4Analize metalograficeAM
    5Măsurări de eforturi sub acțiunea sarcinilor de încărcare (măsurări tensometrice)ME
    Anexa nr. 20 la Prescripția tehnică
    Cerere de autorizare a persoanelor
    juridice care efectuează încercări distructive
    Nr. înregistrare solicitant/data:Nr. înregistrare ISCIR/data:

    CERERE
    1. SOLICITANT
    Denumire persoană juridică:...……………………………………..............………………………………………..............CUI…………………………………….......……Nr. înreg. Reg. Com.: …………….......……. IBAN.....................................................Banca....................................................
    Persoana de contact:(numele și prenumele, funcția)...…………………………………………….....……………………………………………….…..Tel ...................................................Fax ……………………………………....……… E-mail ..............................................
    Adresa completă persoană juridică:……………………………………….…………………………………………………………….Telefon ...............................................Fax: ………….............…………………….......E-mail: ………………….....................………
    Adresa completă a subdiviziuni (laboratorului) în care desfășoară activitatea supusă autorizării (dacă este cazul).............................……………………………Telefon ........................................... Fax: …………...........................…………E-mail: ………….……………..........……….
    2. DOMENIU DE ACTIVITATE
    cod CAEN*1): …………………………Se precizează domeniile de încercări distructive pentru care se solicită autorizarea
    *1) Se precizează codul CAEN corespunzător activității pentru care se solicită autorizarea.
    3. PERSONAL TEHNIC DE SPECIALITATE - RTED
    Numele și prenumele...........................................................Nr. atestat........................................................................
    Cererea se referă la actualizarea autorizației/autorizațiilor nr: ............. Suntem de acord cu privire la prelucrarea electronică a datelor înscrise în autorizație.
    Reprezentant legal al persoanei juridice
    Numele și prenumele, funcția
    ..............
    (semnătura și ștampila)
    Anexa nr. 21 la Prescripția tehnică Antet persoană juridică
    ADEVERINȚĂ DE EXPERIENȚĂ INDUSTRIALĂ
    Nr. ....../data .......
    Domnul/Doamna .............. CNP .............. angajat (ă) la .............. a efectuat stagiul de experiență industrială în cadrul laboratorului nostru de încercări distructive .............. (adresă laborator) pentru următoarele domenii de încercare/examinare ........... cu următoarele mijloace de măsurare .............. (tipurile de mijloace de măsurare, accesorii și materiale utilizate pentru fiecare domeniu de încercare/examinare). Stagiul de experiență industrială s-a efectuat de la data .............. până la data .............. totalizând .... (luni).
    Reprezentant legal al persoanei juridiceRTED
    ……………………………………………………
    (Numele și prenumele, semnătura și ștampila)(Numele și prenumele, semnătura și ștampila)
    Anexa nr. 22 la Prescripția tehnică ANTET ISCIR Nr. ...../........*1) *1) Codul autorizației conform reglementărilor interne ISCIR și data emiterii acestuia.
    AUTORIZAȚIE
    În baza Legii nr. 64/2008 privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil, republicată, cu modificările și completările ulterioare, a prevederilor prescripției tehnice PT CR 6-2025 aprobată prin Ordinul ministrului economiei, digitalizării, antreprenoriatului și turismului nr. ........ și a procesului-verbal nr. ..... din ........1. Persoana juridică: Denumire .............. Adresa sediu social: .............. Nr. înreg. Reg. Com.: .............. CUI: .............. Tel./fax/e-mail: .............. Subdiviziunea (laboratorul) care desfășoară activitatea autorizată*): *) Se completează dacă este cazul. Denumire .............. Adresa: .............. Nr. înreg. Reg. Com. ..........*) *) Se completează dacă este cazul. Tel./ fax/e-mail: ..............2. Domeniul de autorizare:3. Responsabil tehnic pentru încercări distructive (RTED):4. Mențiuni: Orice modificare care conduce la neîndeplinirea cerințelor în baza cărora s-a acordat autorizația sau orice modificare a datelor înscrise în autorizație trebuie anunțată la ISCIR de către persoana juridică autorizată în termen de cel mult 15 zile de la data la care aceasta s-a produs, în caz contrar autorizația se consideră suspendată. Persoana juridică, prin reprezentanții săi legali împreună cu personalul nominalizat în autorizație răspunde de respectarea prevederilor legale în domeniu.
    Inspector de Stat Șef
    ..............
    (numele și prenumele, semnătura și ștampila)
    Autorizația se eliberează pe suport de hârtie format A4, culoarea galbenă.
    Anexa nr. 23 la Prescripția tehnică ANTET ISCIR Nr. ...../.*1) *1) Codul actualizării autorizației conform reglementărilor interne ISCIR și data emiterii acestuia.
    ACTUALIZARE A AUTORIZAȚIEI
    NR. .........
    În baza Legii nr. 64/2008 privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil, republicată, cu modificările și completările ulterioare, a prevederilor prescripției tehnice PT CR 6-2025 aprobată prin Ordinul ministrului economiei, digitalizării, antreprenoriatului și turismului nr. ....... și a procesului-verbal nr. ..... din ........1. Persoana juridică: Denumire ............. Adresa sediu social: ................ Nr. înreg. Reg. Com.: ................. CUI: .................. Tel./fax/e-mail: ............. Subdiviziunea (laboratorul) care desfășoară activitatea autorizată*): *) Se completează dacă este cazul. Denumire................. Adresa: .................. Nr. înreg. Reg. Com. ..........*) *) Se completează dacă este cazul. Tel./ fax/e-mail: .................2. Domeniul de autorizare:3. Responsabil tehnic pentru încercări distructive (RTED):4. Mențiuni: Orice modificare care conduce la neîndeplinirea cerințelor în baza cărora s-a emis actualizarea autorizației sau orice modificare a datelor înscrise în actualizarea autorizației trebuie anunțată la ISCIR de către persoana juridică autorizată în termen de cel mult 15 zile de la data la care aceasta s-a produs, în caz contrar autorizația se consideră suspendată. Persoana juridică, prin reprezentanții săi legali împreună cu personalul nominalizat în autorizație răspunde de respectarea prevederilor legale în domeniu.
    Inspector de Stat Șef
    ..............
    (numele și prenumele, semnătura și ștampila)
    Actualizarea autorizației se eliberează pe suport de hârtie format A4, culoarea galbenă.
    Anexa nr. 24 la Prescripția tehnică
    LISTA EXEMPLICATIVĂ A STANDARDELOR
    SR EN ISO 9712:2022 Examinări nedistructive. Calificarea și certificarea personalului pentru examinări nedistructive SR EN 1330-1:2015 Examinări nedistructive. Terminologie. Partea 1: Lista termenilor generali SR EN 1330-2:2002 Examinări nedistructive. Terminologie. Partea 2: Termeni comuni pentru metodele de examinare nedistructivă
    ---------
    Anexa nr. 2PRESCRIPȚIE TEHNICĂ PT CR 7-2025aprobarea procedurilor de sudare pentru oțel, aluminiu, aliaje de aluminiu și polietilenăde Înaltă densitate (PEHD)
    PRESCRIPȚIE TEHNICĂ PT CR 7-2025 din 24 iulie 2026aprobarea procedurilor de sudare pentru oțel, aluminiu, aliaje de aluminiu și polietilenă de înaltă densitate (PEHD)
    EMITENT
  • MINISTERUL ECONOMIEI, DIGITALIZĂRII, ANTREPRENORIATULUI ȘI TURISMULUI
  • Publicată în  MONITORUL OFICIAL nr. 658 bis din 7 august 2026


    Notă
    Aprobată prin ORDINUL nr. 1.172 din 24 iulie 2026, publicat în Monitorul Oficial al României, Partea I, nr. 658 din 7 august 2026.

    MINISTERUL ECONOMIEI, DIGITALIZĂRII,
    ANTREPRENORIATULUI ȘI TURISMULUI
    Inspecția de Stat pentru Controlul Cazanelor, Recipientelor
    sub Presiune și Instalațiilor de Ridicat
    - ISCIR -
    PRESCRIPȚIE TEHNICĂ
    APROBAREA PROCEDURILOR DE SUDARE PENTRU OȚEL, ALUMINIU, ALIAJE DE
    ALUMINIU ȘI POLIETILENĂ DE ÎNALTĂ DENSITATE (PEHD)
    PT CR 7-2025
    Indicativ: PT CR 7-2025
    Ediția 1
    Capitolul I Prevederi generaleSecţiunea 1 ScopArticolul 1(1) Prezenta prescripție tehnică stabilește cerințele pentru aprobarea procedurilor de sudare pentru oțel, aluminiu și aliaje de aluminiu, ce urmează să fie folosite la montarea, instalarea și repararea instalațiilor sub presiune și a instalațiilor de ridicat supuse regimului de supraveghere și de verificare tehnică ISCIR.(2) De asemenea, prezenta prescripție tehnică stabilește cerințele pentru aprobarea procedurilor de sudare a țevilor și a fitingurilor din polietilenă de înaltă densitate (PEHD) ce urmează să fie folosite la montarea și repararea sistemelor de conducte pentru transportul fluidelor.Articolul 2 Opțional, persoanele juridice care execută lucrări de sudare la instalațiile/echipamentele care nu sunt prevăzute la art. 1, pot solicita la ISCIR, aprobarea procedurilor de sudare în conformitate cu prevederile prezentei prescripții tehnice.Articolul 3(1) Pentru aprobarea unei proceduri de sudare în care se utilizează materiale sau procedee de sudare neincluse în prezenta prescripție tehnică, persoana juridică solicitantă întocmește o instrucțiune tehnică specifică ce se transmite la ISCIR pentru acceptare.(2) Instrucțiunea tehnică specifică trebuie să fie întocmită cu respectarea prevederilor standardului aplicabil, dacă este cazul, pentru situația menționată la alin. (1) și trebuie să cuprindă cel puțin următoarele date tehnice:a) procedeul de sudare, detalii privind procedura de sudare, grupele și subgrupele materialelor de sudare utilizate, tipurile de îmbinări, pozițiile de sudare, dimensiunile, precum și domeniul de valabilitate al procedurii de sudare propusă spre aprobare;b) numărul, forma și dimensiunile probelor sudate ce trebuie să fie executate, examinările și încercările la care acestea trebuie să fie supuse precum și criteriile de acceptare/respingere aplicabile.Articolul 4(1) În vederea aprobării procedurilor de sudare, persoanele juridice trebuie să aibă raporturi contractuale de muncă cu RTS și cu sudori care îndeplinesc cerințele prezentei prescripții tehnice.(2) RTS se desemnează prin decizie de numire, modelul deciziei de numire fiind prevăzut în Anexa nr. 1.Articolul 5 În cazul în care sudorii urmează să fie autorizați concomitent cu parcurgerea etapelor de aprobare a unei proceduri de sudare, rezultatele obținute la examinările nedistructive și încercările distructive se recunosc ca valabile și pentru autorizarea sudorilor.Articolul 6 Persoanele juridice care dețin proceduri de sudare emise în conformitate cu prevederile reglementărilor tehnice ce transpun directivele europene aplicabile în domeniu, pot solicita echivalarea prin verificarea încadrării în cerințele stabilite în prezenta prescripție tehnică.Secţiunea a 2-a Referințe normativeArticolul 7 Prezenta prescripție tehnică face referire la următoarele acte normative:a) Legea nr. 64/2008 privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil, republicată, în Monitorul Oficial al României, Partea I, nr. 399 din 8 iunie 2015, cu modificările și completările ulterioare;b) Ordonanța de urgență a Guvernului nr. 49/2009 privind libertatea de stabilire a prestatorilor de servicii și libertatea de a furniza servicii în România, publicată în Monitorul Oficial al României, Partea I, nr. 366 din 01 iunie 2009, aprobată cu modificări și completări prin Legea 68/2010, cu modificările și completările ulterioare;c) Hotărârea Guvernului nr. 1.340/2001 privind organizarea și funcționarea Inspecției de Stat pentru Controlul Cazanelor, Recipientelor sub Presiune și Instalațiilor de Ridicat, publicată în Monitorul Oficial al României, Partea I, nr. 37 din 21 ianuarie 2002, cu modificările și completările ulterioare.Secţiunea a 3-a Termeni și definițiiArticolul 8 În înțelesul prezentei prescripții tehnice, termenii și definițiile au următorul sens:a) domeniu de valabilitate - domeniul determinat de valorile pe care le pot avea variabilele esențiale fără a fi necesară aprobarea unei noi proceduri de sudare;b) epruvetă - parte sau porțiune prelevată din proba de sudare în scopul efectuării unei încercări distructive specificate, în conformitate cu prevederile prezentei prescripții tehnice;c) fișă de aprobare a procedurii de sudare (WPQR) - document în care sunt înregistrate valorile efective ale variabilelor esențiale utilizate la realizarea ansamblului de probă în vederea aprobării procedurii de sudare;d) grosimea metalului depus - grosimea efectivă a cordonului de sudură, exclusiv orice supraînălțare;e) imperfecțiune - discontinuitate în sudură sau o abatere de la forma geometrică prevăzută;f) ISCIR - Inspecția de Stat pentru Controlul Cazanelor, Recipientelor sub Presiune și Instalațiilor de Ridicat;g) îmbinare eterogenă - îmbinare în care sudura și materialul metalic de bază prezintă diferențe semnificative ale caracteristicilor mecanice și/sau ale compoziției chimice;h) îmbinare omogenă - îmbinare în care sudura și materialul metalic de bază nu prezintă diferențe semnificative ale caracteristicilor mecanice și/sau ale compoziției chimice;i) laborator - structură funcțională în cadrul persoanei juridice autorizată prin care aceasta desfășoară activități de examinări nedistructive și/sau încercări distructive;j) materiale pentru sudare - materiale utilizate la realizarea unei îmbinări sudate (materiale de bază și materiale de adaos);k) prescripție tehnică - norma tehnică elaborată de către ISCIR și aprobată prin ordin al ministrului economiei, publicat în Monitorul Oficial al României, Partea I, care conține, pentru domenii clar definite, condiții și cerințe tehnice referitoare la instalații/echipamente, inclusiv distanțe de protecție și de siguranță ale acestora, acolo unde este cazul, și la activități specifice domeniului de activitate, prevăzute la art. 8 alin. (1) din Legea nr. 64/2008, ce se realizează în legătură cu acestea, în vederea introducerii pe piață, punerii în funcțiune și utilizării instalațiilor/echipamentelor respective în condiții de siguranță în funcționare;l) probă sudată - ansamblu sudat care se utilizează în cadrul procesului de aprobare a procedurii de sudare;m) procedură de sudare - succesiune specificată de acțiuni tehnologice care trebuie să fie urmată în vederea executării unei suduri;n) raport dimensional standard (SDR) - raportul dintre diametrul exterior nominal "dn" și grosimea nominală a peretelui țevii "en";o) RTS - personal tehnic de specialitate responsabil tehnic cu sudura la instalații sub presiune și la instalații de ridicat;p) specificația procedurii de sudare preliminară (pWPS) - document care conține cel puțin variabilele esențiale propuse pentru derularea procedurii de sudare care urmează a fi aprobată;q) specificația procedurii de sudare (WPS) - document care conține cel puțin variabilele esențiale aflate în domeniul de valabilitate corespunzător unui sau mai multor WPQR aprobate;r) sudare cu element încălzitor - procedeu de sudare la care suprafețele ce se îmbină sunt încălzite adecvat prin expunere, contact direct cu elementul de încălzire și sunt sudate prin presiune (în cazul aprobării procedurii de sudare pentru polietilenă de înaltă densitate PEHD);s) sudare prin rezistență electrică - procedeu de sudare care constă în îmbinarea prin electrofuziune a unui fiting, a unei mufe sau a unei șei cu o țeavă (în cazul aprobării procedurii de sudare pentru polietilenă de înaltă densitate PEHD);t) sudor - persoana care efectuează sudarea manual, semimecanizat sau semiautomat;u) suport la rădăcină - material plasat la baza rostului îmbinării sudate pentru susținerea băii de metal topit;v) trecerea finală - rândul/rândurile, vizibil/vizibile pe suprafața/suprafețele sudurii, după finalizarea sudării, la sudarea cu treceri multiple;w) trecere de umplere - rândul/rândurile, depus/depuse după trecerea/trecerile de rădăcină și înainte de trecerea/trecerile finală/finale la sudarea cu treceri multiple;x) trecere la rădăcină - rândul/rândurile primului strat depus la sudarea cu treceri multiple;y) variabilă esențială de sudare - variabilă de sudare a cărei modificare în afara domeniului de valabilitate al unei proceduri de sudare aprobate, necesită aprobarea unei noi proceduri de sudare;z) variabilă neesențială de sudare - variabilă de sudare a cărei modificare nu necesită aprobarea unei noi proceduri de sudare;aa) verificare - serie de operații care trebuie să includă executarea unei probe sudate, examinările nedistructive și/sau încercările distructive ulterioare, precum și consemnarea rezultatelor în fișa de aprobare a procedurii de sudare.Secţiunea a 4-a Simboluri și prescurtăriArticolul 9 În cazul în care nu se utilizează termeni complet formulați, la completarea fișei de aprobare a procedurii de sudare (WPQR), se utilizează următoarele simboluri și prescurtări:a) pentru probă:1) a - grosimea nominală a sudurii;2) BW - sudură cap la cap;3) D - diametrul exterior al țevii;4) FW - sudură de colț;5) P - tablă;6) t - grosimea nominală a probei (grosimea tablei sau grosimea peretelui țevii);7) T - țeavă;8) z - lungimea catetei unei suduri de colț;9) l1 - lungimea probei de încercare;10) l2 - semilățimea probei de încercare;11) s1 - grosimea metalului depus pentru procedeul de sudare 1;12) s2 - grosimea metalului depus pentru procedeul de sudare 2;13) t1 - grosimea materialului probei pentru procedeul de sudare 1;14) t2 - grosimea materialului probei pentru procedeul de sudare 2;b) pentru materiale de sudare (în cazul aprobării procedurii de sudare pentru oțel):1) nm - fără metal de adaos;2) wm - cu metal de adaos;3) A - înveliș acid;4) B - înveliș bazic;5) C - înveliș celulozic;6) R - înveliș rutilic sau miez de electrod tubular rutilic, zgură cu solidificare lentă;7) RA - înveliș rutilic - acid;8) RB - înveliș rutilic - bazic;9) RC - înveliș rutilic - celulozic;10) RR - înveliș rutilic cu grosime mare;11) S - sârmă/vergea plină;12) M - miez de electrod tubular din pulbere metalică;13) P - miez de electrod tubular rutilic, zgură cu solidificare rapidă;14) V - electrod tubular rutilic sau bazic/fluoric;15) W - electrod tubular bazic/fluoric, zgură cu solidificare lentă;16) Y - electrod tubular bazic/fluoric, zgură cu solidificare rapidă;17) Z - alte tipuri de electrozi tubulari;c) pentru alte detalii privind sudarea:1) bs - sudare din ambele părți;2) lw - sudare spre stânga;3) mb - sudare cu suport la rădăcină;4) ml - sudare multistrat;5) nb - sudare fără suport la rădăcină;6) rw - sudare spre dreapta;7) sl - sudare într-un strat;8) ss - sudare dintr-o parte.d) pentru detalii privind îmbinarea sudată:1) MB - material de bază;2) MD - metal depus;3) ZIT - zonă influențată termic.Capitolul II Aprobarea procedurilor de sudare pentru oțel în cazul îmbinărilor cap la cap, în "T" cu pătrundere completă, tip racord și de colțSecţiunea 1 Variabile esențiale și domenii de valabilitateArticolul 10(1) Variabilele esențiale de sudare sunt factori determinanți la aprobarea procedurilor de sudare.(2) Orice schimbare a variabilelor esențiale, în afara limitelor de valabilitate admise, necesită o nouă aprobare a procedurii de sudare.(3) Aprobarea procedurilor de sudare se efectuează pe probe sudate și este independentă de tipul instalației/echipamentului de sudare care a fost utilizat la realizarea ansamblului de probă.Articolul 11(1) La aprobarea procedurilor de sudare pentru oțel pot fi utilizate următoarele procedee de sudare:a) 111 - sudare manuală cu arc electric (sudare cu arc electric cu electrod învelit);b) 114 - sudare cu arc electric cu sârmă tubulară autoprotectoare;c) 12 - sudare cu arc electric sub strat de flux:c1) 121 - sudare sub strat de flux cu electrod - sârmă;c2) 125 - sudare sub strat de flux cu sârmă tubulară;d) 13 - sudare cu arc electric cu electrod fuzibil în mediu protector de gaz:d1) 131 - sudare cu arc electric în mediu de gaz inert cu electrod fuzibil (sudare MIG);d2) 135 - sudare cu arc electric în mediu de gaz activ cu electrod fuzibil (sudare MAG);d3) 136 - sudare cu arc electric în mediu de gaz activ cu sârmă tubulară;e) 14 - sudare cu arc electric în mediu de gaz protector cu electrod nefuzibil:e1) 141 - sudare cu arc electric în mediu de gaz inert cu electrod de wolfram (sudare WIG);f) 15 - sudare cu plasmă;g) 311 - sudare oxiacetilenică.(2) Aprobarea procedurii de sudare este valabilă numai pentru procedeul de sudare utilizat la realizarea ansamblului de probă.(3) În cazul aprobării unei proceduri de sudare la care sunt utilizate procedee de sudare multiple, aprobarea procedurii de sudare este valabilă numai pentru ordinea în care acestea au fost utilizate la realizarea ansamblului de probă, dar fiecare procedeu de sudare poate fi aprobat separat sau în combinație cu alte procedee de sudare.Articolul 12(1) În scopul reducerii examinărilor și încercărilor similare efectuate în vederea aprobării unei proceduri de sudare, materialele de bază din oțel sunt grupate conform prevederilor Anexei nr. 2, Tabelul 1.(2) Pentru materialele de bază sau combinații ale acestora care nu pot fi încadrate în sistemul de grupare al materialelor de bază din oțel, aprobarea procedurii de sudare se obține numai pentru materialele de bază sau combinații ale acestora prevăzute în solicitare.(3) Dacă un material de bază poate fi încadrat simultan în două grupe sau subgrupe ale acestui sistem de grupare, este întotdeauna considerat în grupa sau subgrupa cu număr inferior. Materialele de bază și materialele de adaos sunt identificate pe baza certificatelor de inspecție material emise de producător.(4) Diferențele minore de compoziție chimică a unui tip de material, (care se încadrează însă în abaterile permise de specificația respectivului material) nu conduc la schimbarea grupei/subgrupei de încadrare.Articolul 13 Domeniile de valabilitate și corespondență a aprobărilor procedurilor de sudare pentru materialele de bază din oțel sunt prevăzute în Anexa nr. 2, Tabelul 2.Articolul 14 Grosimea nominală "t" a probei are următoarele semnificații:a) pentru o îmbinare sudată cap la cap: "t" reprezintă grosimea materialului de bază pentru care se derulează verificarea procedurii de sudare, iar în cazul îmbinărilor sudate ale unor materiale de grosimi diferite este cea a materialului mai subțire;b) pentru o îmbinare sudată de colț: "t" reprezintă grosimea materialului de bază pentru care se derulează verificarea procedurii de sudare, iar în cazul îmbinărilor sudate ale unor materiale de grosimi diferite este cea a materialului mai gros;c) pentru o îmbinare sudată tip racord:1) "t" reprezintă grosimea țevii de racord, pentru îmbinarea sudată tip racord la țevi "așezat pe";2) "t" reprezintă grosimea țevii principale, pentru îmbinarea sudată tip racord la țevi "așezat în" sau "așezat prin";d) pentru o îmbinare sudată în "T" complet pătrunsă la table: "t" reprezintă grosimea tablei prelucrate.Articolul 15 Domeniul de valabilitate al aprobării procedurilor de sudare în funcție de grosimea "t" a probei pentru sudurile tip BW - cap la cap este prevăzut în Anexa nr. 2, Tabelul 3.Articolul 16 Domeniul de valabilitate al aprobării procedurilor de sudare în funcție de grosimea "t" a probei, pentru sudurile în "T", sudurile tip FW - de colț și sudurile tip racord este prevăzut în Anexa nr. 2, Tabelul 4.Articolul 17 Domeniul de valabilitate al aprobării procedurilor de sudare pentru țevi și racorduri în funcție de diametru (dimensiuni în mm) este prevăzut în Anexa nr. 2, Tabelul 5.Articolul 18 Aprobarea unei proceduri de sudare pentru table este valabilă și pentru sudarea țevilor cu diametrul ≥ 500 mm, sau cu diametrul > 150 mm în cazul unei suduri efectuată în poziția rotit PA sau PC.Articolul 19 Domeniul de valabilitate al aprobării procedurii de sudare pentru un ansamblu de probă de tip racord la un unghi de racord α, acoperă unghiurile de racord α1 unde α ≤ α1 ≤ 90°.Articolul 20(1) Pozițiile de sudare utilizate pentru aplicarea prevederilor prezentului capitol sunt prevăzute în Anexa nr. 3.(2) Domeniul de valabilitate al unei proceduri de sudare aprobate în funcție de pozițiile de sudare este prevăzut în Anexa nr. 2, Tabelul 6.Articolul 21(1) Prezenta prescripție tehnică se referă la următoarele tipuri de îmbinări sudate:a) îmbinări sudate cap la cap la table;b) îmbinări sudate cap la cap la țevi;c) îmbinări sudate în colț la table;d) îmbinări sudate în "T" cu pătrundere completă;e) îmbinări sudate tip racord.(2) Domeniul de valabilitate al aprobării procedurii de sudare pentru un anumit tip de îmbinare sudată este prevăzut în Anexa nr. 2, Tabelul 7.Articolul 22(1) La aprobarea procedurilor de sudare tipul materialului de adaos trebuie să fie similar cu tipul materialului de bază din oțel.(2) La aprobarea unei proceduri de sudare pot fi admise și alte materiale de adaos dacă sunt îndeplinite simultan condițiile:a) au compoziție chimică echivalentă cu materialul de bază din oțel;b) au proprietăți mecanice echivalente cu materialul de bază din oțel.Articolul 23 Aprobările procedurilor de sudare se acordă distinct pentru fiecare tip de înveliș de electrod.Articolul 24 Pentru procedeele de sudare 111 și 114, aprobarea procedurii de sudare este valabilă atât pentru dimensiunile electrodului utilizat la sudarea probei cât și pentru alte dimensiuni ale electrozilor utilizați pentru fiecare trecere, cu excepția rădăcinii sudurii cap la cap dintr-o singură parte, fără suport permanent la rădăcină, pentru care nu este permisă nici o modificare de dimensiune a diametrului electrodului.Articolul 25 Pentru procedeele de sudare 121 și 125, aprobarea procedurii de sudare este valabilă numai pentru tipul de electrod - sârmă sau tipul de sârmă tubulară utilizat la realizarea ansamblului de probă.Articolul 26 Aprobarea unei proceduri de sudare desfășurată pe un ansamblu de probă realizat cu un anumit tip de flux utilizat la sudarea probei, este valabilă numai pentru acel tip de flux.Articolul 27 Pentru procedeele de sudare 131, 135, 136 și 141, aprobarea procedurii de sudare desfășurată pe un ansamblu de probă realizat cu un anumit tip de gaz de protecție și un anumit tip de electrod - sârmă sau sârmă tubulară, este valabilă numai pentru acel tip de gaz de protecție și numai pentru tipul de electrod - sârmă sau sârmă tubulară, care au fost utilizate la sudarea probei.Articolul 28 Pentru procedeul de sudare 15 - sudare cu plasmă, aprobarea procedurii de sudare este valabilă numai pentru tipul gazului plasmagen utilizat la realizarea ansamblului de probă.Articolul 29 Aprobarea procedurii de sudare este valabilă numai pentru tipul curentului electric (alternativ, continuu sau pulsatoriu) și polaritatea curentului utilizată la realizarea ansamblului de probă, după caz.Articolul 30 Temperatura de preîncălzire la sudare, indicată în pWPS și aplicată la realizarea ansamblului de probă, este considerată limită inferioară a domeniului de valabilitate a aprobării procedurii de sudare.Articolul 31 Valoarea maximă a temperaturii între straturi obținută în timpul sudării ansamblului de probă, este considerată limită superioară a domeniului de valabilitate a aprobării procedurii de sudare.Articolul 32(1) În cazul aprobării unei proceduri de sudare cu/fără tratament termic după sudare prevăzut în pWPS, nu este permisă eliminarea/adăugarea tratamentului termic după sudare, sau modificarea ulterioară a parametrilor regimului de tratament termic stabiliți în WPQR-ul procedurii de sudare aprobată.(2) Domeniul de valabilitate al aprobării procedurii de sudare este determinat de parametrii regimului de tratament termic stabiliți în WPQR.(3) Regimurile de tratament termic după sudare sunt stabilite în funcție de specificațiile de material ale grupelor de materiale de bază din oțel care sunt prevăzute în Anexa nr. 2, Tabelul 1.Articolul 33(1) Pentru realizarea ansamblului de probă energia termică liniară introdusă poate fi măsurată prin:a) aportul de căldură (J/cm) = (tensiune x intensitate x 60)/[viteza de deplasare (cm/min)]b) volumul metalului de adaos depus = o creștere a dimensiunii cordonului de sudură sau o scădere a lungimii cordonului de sudură pe unitatea de lungime a electrodului.(2) Aprobarea procedurii de sudare este valabilă într-un domeniu admis de o variație a energiei termice introduse de ±15% față de cea utilizată la sudarea ansamblului de probă.Secţiunea a 2-a Forma și dimensiunile probelor sudateArticolul 34(1) Forma și dimensiunile probelor sudate în vederea aprobării procedurilor de sudare sunt prevăzute în Anexa nr. 4, Figura 1 - 5, în care "t" este grosimea cea mai mare a unei componente.(2) În scopul asigurării posibilității de prelevare a unor epruvete suplimentare impuse de eventuala repetare a unor încercări mecanice, se pot realiza ansambluri de probă suplimentare sau cu dimensiuni mai mari decât dimensiunile minime care sunt prevăzute în Anexa nr. 4, Figura 1 - 5.(3) În cazul țevilor utilizate la probe sudate cap la cap, diametrul acestora se alege astfel încât să permită, (prin lungimea desfășurată a sudurii/sudurilor realizate) prelevarea tuturor epruvetelor pentru încercări distructive, (precum și cele impuse la eventuala repetare a acestora).Articolul 35(1) Pentru aprobarea unei proceduri de sudare a unei îmbinări cap la cap la table proba trebuie să respecte prevederile Anexei nr. 4, Figura 1.(2) Lungimea probei sudate trebuie să fie astfel aleasă încât să poată fi prelevate epruvetele pentru încercările prevăzute în Anexa nr. 5, precum și cele impuse la eventuala repetare a acestora.Articolul 36(1) Pentru aprobarea unei proceduri de sudare a unei îmbinări cap la cap la țevi proba trebuie să respecte prevederile Anexei nr. 4, Figura 2.(2) Pentru țevi cu diametru mic poate fi necesară realizarea mai multor probe pentru a fi îndeplinită cerința prevăzută la art. 34 alin. (3).Articolul 37(1) Pentru aprobarea unei proceduri de sudare a unei îmbinări în "T" cu pătrundere completă proba trebuie să respecte prevederile Anexei nr. 4, Figura 3.(2) Lungimea probei trebuie să fie astfel aleasă încât să poată fi prelevate epruvetele pentru încercările prevăzute în Anexa nr. 5.Articolul 38(1) Pentru aprobarea unei proceduri de sudare a unei îmbinări tip racord la țevi sau alte tipuri de racord, proba trebuie să respecte prevederile Anexei nr. 4, Figura 4.(2) Dimensiunile țevilor alese pentru realizarea ansamblului de probă trebuie să permită prelevarea epruvetelor pentru încercările prevăzute în Anexa nr. 5, inclusiv cele impuse la eventuala repetare a acestora.Articolul 39(1) Pentru aprobarea unei proceduri de sudare a unei îmbinări în colț la table proba trebuie să respecte prevederile Anexei nr. 4, Figura 5.(2) Lungimea probei trebuie să fie astfel aleasă încât să poată fi prelevate epruvetele pentru încercările prevăzute în Anexa nr. 5.Secţiunea a 3-a Examinare și încercareSupraveghereArticolul 40(1) Solicitarea privind aprobarea procedurii de sudare se depune la ISCIR cu cel puțin 15 zile înainte de data propusă, cu precizarea locului de examinare, pentru realizarea ansamblului de probă.(2) Solicitarea trebuie să fie însoțită de următoarele:a) date tehnice privind procedura de sudare pentru care se solicită aprobarea;b) documente care fac dovada deținerii echipamentelor utilizate la realizarea ansamblului de probă;c) tabelul cu numele și prenumele sudorilor autorizați care vor realiza ansamblul de probă și copiile autorizațiilor acestora. În cazul în care sudorii cu care se intenționează a fi realizat ansamblul de probă nu sunt autorizați iar autorizarea lor urmează să se desfășoare concomitent cu aprobarea procedurii de sudare, sunt necesare documentele prevăzute la autorizarea sudorilor conform prescripției tehnice aplicabile;d) certificatele de inspecție material emise de producător, pentru materialele de sudare care se intenționează a fi utilizate la realizarea ansamblului de probă;e) pWPS care se intenționează a fi utilizat la realizarea ansamblului de probă;f) copia atestatului RTS, aflat în perioada de valabilitate;g) copia contractelor individuale de muncă și ale dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raporturilor contractuale de muncă între persoana juridică și sudor, precum și între persoana juridică și RTS.Articolul 41(1) În cazul în care documentația prezentată este incompletă sau incorect întocmită, solicitantul este informat, în scris, cu privire la necesitatea transmiterii completărilor sau a documentației corect întocmite.(2) În cazul în care solicitantul nu completează documentația potrivit cerințelor în termen de cel mult 30 de zile de la primirea comunicării, cererea este considerată respinsă și documentația se arhivează.(3) În cazul în care documentația este acceptată, se confirmă participarea inspectorului de specialitate din cadrul ISCIR la o dată stabilită de comun acord când urmează să se realizeze ansamblul de probă.Articolul 42 RTS al persoanei juridice alege locul în care urmează să se realizeze ansamblul de probă astfel încât să fie asigurate toate condițiile tehnice impuse de prezenta prescripție tehnică.Articolul 43 La data stabilită conform prevederilor art. 41, alin. (3), inspectorul de specialitate din cadrul ISCIR verifică condițiile în care urmează să se realizeze ansamblul de probă, iar în situația în care autorizarea sudorilor se desfășoară concomitent cu aprobarea procedurii de sudare, se parcurge înainte de sudarea probei partea teoretică a examenului de autorizare sudori, în conformitate cu cerințele din prescripția tehnică aplicabilă.Articolul 44 Înainte de începerea sudării probei, aceasta trebuie marcată atât cu poansonul sudorului cât și cu cel al inspectorului de specialitate din cadrul ISCIR.Articolul 45 Pregătirea și sudarea probelor se efectuează în conformitate cu pWPS al cărui model este prevăzut în Anexa nr. 6, model a) sau b), după caz, și se realizează cu sudori autorizați sau cu sudori care au obținut calificativul "ADMIS" la examenul teoretic în conformitate cu cerințele prevăzute la art. 43.Articolul 46 Dacă în timpul executării probelor sudate apar variații ale parametrilor tehnologici cauzați de scăderea tensiunii, întreruperea curentului, desprinderea învelișului electrodului și altele asemenea, care conduc la nerespectarea datelor tehnice din pWPS, realizarea probelor sudate se repetă.Articolul 47(1) La terminarea operațiilor de sudare impuse de realizarea ansamblului de probă, inspectorul de specialitate din cadrul ISCIR examinează vizual ansamblul de probă.(2) Probele declarate admise la examinarea vizuală se poansonează suplimentar, corespunzător numărului de epruvete necesar pentru efectuarea încercărilor distructive.Articolul 48 Inspectorul de specialitate din cadrul ISCIR întocmește un proces-verbal de verificare tehnică, al cărui model este prevăzut în Anexa nr. 7, în care menționează, în cazul în care autorizarea sudorilor se desfășoară concomitent cu aprobarea procedurii de sudare, rezultatele obținute de candidați la examenul teoretic, precum și rezultatele examinării vizuale în raport cu referențialele utilizate.Metode de verificare și criterii de acceptareArticolul 49(1) Examinările nedistructive și încercările distructive se efectuează în laboratoare autorizate de către ISCIR, conform prescripției tehnice aplicabile.(2) Probele se examinează vizual în starea în care se află după sudare; alte examinări nedistructive se desfășoară după examinarea vizuală, fie în starea în care se află după sudare, fie, dacă este cazul, după efectuarea tratamentului termic final prevăzut în pWPS.(3) Probele se încearcă distructiv numai dacă la examinările nedistructive se obțin rezultate care se încadrează în criteriile și nivelurile de acceptare al discontinuităților din referențialele specifice fiecărei metode de examinare prevăzute la alin. (6).(4) Rezultatul examinării vizuale efectuate de către inspectorul de specialitate din cadrul ISCIR este condiție de continuare a examinărilor nedistructive/încercărilor distructive, prevăzute în Anexa nr. 5.(5) Examinarea vizuală a îmbinărilor sudate se efectuează conform cerințelor standardului european aplicabil, iar nivelurile de calitate și acceptare pentru imperfecțiuni trebuie să fie nivelul B.(6) Examinările cu radiații penetrante, examinările cu ultrasunete, examinările cu lichide penetrante și examinările cu particule magnetice ale îmbinărilor sudate se efectuează în conformitate cu cerințele standardelor europene aplicabile privind tehnica de examinare și nivelurile de acceptare corespunzătoare nivelului de calitate B.Localizarea și prelevarea epruvetelor pentru încercări distructiveArticolul 50 Localizarea epruvetelor pentru efectuarea încercărilor distructive este prevăzută în Anexa nr. 8.Încercarea la tracțiune transversalăArticolul 51(1) Încercarea la tracțiune a îmbinării sudate se efectuează pe epruvete având forma și dimensiunile conform cerințelor standardului european aplicabil, în funcție de tipul materialelor de bază utilizate (table, țevi) și de dimensiunile acestora, astfel:a) epruvete plate, cu porțiune calibrată;b) epruvete fâșii, cu porțiune calibrată, în cazul țevilor.(2) De asemenea, în cazul țevilor cu diametrul exterior ≤ 51 mm, epruvetele fâșii cu secțiune calibrată pot fi înlocuite cu epruvete tronson tubulare fără porțiune calibrată.(3) Încercarea la tracțiune se efectuează pe 2 epruvete prelevate transversal pe axa sudurii.(4) Epruvetele pentru încercarea la tracțiune trebuie să aibă grosimea egală cu cea a materialului de bază al probei sudate. În cazul în care acest lucru nu este posibil, datorită capacității maxime de încărcare a mașinii de încercare, pentru grosimi mai mari de 30 mm, se poate preleva, din secțiunea respectivă, un set de epruvete de grosimi aproximativ egale, astfel încât să se acopere întreaga secțiune, iar încercarea setului de epruvete constituie o singură încercare.(5) Încercarea la tracțiune se consideră admisă dacă pe fiecare epruvetă încercată se obțin următoarele rezultate:a) în situația în care ansamblul de probă este realizat cu un singur tip de material de bază, rezistența la rupere a îmbinării sudate este egală sau mai mare decât rezistența minimă la tracțiune a respectivului material de bază, prevăzută în specificația de material;b) în situația în care ansamblul de probă este realizat din materiale de bază diferite, rezistența la rupere a îmbinării sudate este egală sau mai mare decât rezistența minimă la tracțiune prevăzută în specificația de material a celui mai slab dintre materialele de bază utilizate.Încercarea la îndoireArticolul 52(1) Încercarea la îndoire a îmbinărilor sudate se efectuează în conformitate cu cerințele standardului european aplicabil, grosimea epruvetelor fiind egală cu cea a materialului de bază utilizat la realizarea ansamblului de probă.(2) Încercarea la îndoire se efectuează pe 4 epruvete prelevate transversal față de axa sudurii, la care se va îndepărta supraînălțarea sudurii pe ambele fețe, iar 2 epruvete se încearcă cu rădăcina sudurii supusă la întindere și 2 epruvete cu rădăcina sudurii supusă la comprimare.(3) Pentru grosimi de tablă ≥ 15 mm, încercarea la îndoire transversală se poate înlocui cu încercarea la îndoire laterală efectuată pe 4 epruvete.(4) În cazul îmbinărilor sudate cap la cap a tablelor la care materialele de bază sau cel de adaos sunt din grupe de materiale diferite în locul epruvetelor pentru încercare la îndoire transversală se pot utiliza două epruvete pentru încercarea la îndoire longitudinală (rădăcină întinsă și rădăcină comprimată).(5) Încercarea la îndoire transversală/laterală se efectuează prin îndoirea liberă sau ghidată a epruvetelor până la un unghi de 180° în dispozitive care au diametrul dornului (sau al rolei de îndoire) maxim 3t, cu excepția cazurilor când ductibilitatea scăzută a materialului de bază sau de adaos impune alte limitări indicate prin specificația de material.(6) Încercarea la îndoire este considerată admisă dacă după îndoire epruvetele, nu prezintă defecte deschise mai mari de 2 mm, măsurate în orice direcție.(7) Defectele care apar la muchiile epruvetei în timpul încercării nu sunt luate în considerare, cu excepția fisurilor cauzate de lipsă de pătrundere, prezența zgurii, sau defecte de altă natură ale sudurii.Încercarea la încovoiere prin șocArticolul 53(1) Încercarea la încovoiere prin șoc a îmbinărilor sudate se efectuează în conformitate cu cerințele standardului european aplicabil pe câte un set de 3 epruvete, prelevate pe axa transversală a sudurii, cu canal în "V" practicat în sudură în direcția axei longitudinale a acesteia, și similar, alte 3 epruvete prelevate din zona influențată termic (ZIT), care au canalul în V practicat la 1 mm până la 2 mm față de linia de topire.(2) Pentru grosimi ale probei mai mari de 40 mm se prelevează 2 seturi suplimentare de epruvete, unul din MD și unul din ZIT, situate la rădăcina sudurii.(3) Pentru ansambluri de probă realizate cu materiale de bază diferite se efectuează încercări la încovoiere prin șoc pe seturi de epruvete prelevate din fiecare ZIT al fiecărui material de bază.(4) În cazul în care producătorul materialului de bază nu garantează, prin specificația de material, valoarea energiei de rupere KV sau a rezilienței KCV, ci numai valoarea KCU, se execută încercările la încovoiere prin șoc pe epruvete cu canal în U.(5) Încercarea la încovoiere prin șoc se efectuează la temperatura cea mai scăzută prevăzută prin specificația materialului de bază. Dacă încercările la încovoiere prin șoc se efectuează și pentru alte temperaturi intermediare, numărul de epruvete prevăzute se va mări corespunzător, astfel încât pentru fiecare temperatură să fie încercat câte un set de 3 epruvete cu crestătură în sudură și în ZIT. În cazul în care încercările la încovoiere prin șoc se efectuează la o temperatură mai ridicată decât cea mai scăzută temperatură la care este garantat testul în specificația materialului de bază (de exemplu: încercările se efectuează la -20°C, față de temperatura la care este garantat testul, prevăzută prin specificația de material, adică -40°C), atunci aprobarea procedurii de sudare se limitează la temperatura efectivă de încercare, respectiv -20°C.(6) Încercarea la încovoiere prin șoc este considerată corespunzătoare dacă pentru energia de rupere a fiecărei epruvete se ating minim valorile limită prevăzute în specificațiile de material.Încercarea tehnologică de rupere a îmbinărilor sudate de colțArticolul 54 Încercarea tehnologică de rupere a îmbinărilor sudate de colț la table, sau tip racord se efectuează în conformitate cu cerințele standardului european aplicabil, pe minim 4 epruvete.Examinarea macroscopică și microscopicăArticolul 55(1) Examinarea macroscopică și microscopică se efectuează în conformitate cu cerințele standardului european aplicabil.(2) Proba pentru examinarea macroscopică se prelucrează și se atacă chimic pe suprafața de examinat pentru a se observa clar linia de topire, ZIT și așezarea trecerilor la sudarea multistrat.(3) Examinarea macroscopică trebuie să includă toate zonele îmbinării sudate (MB, ZIT și MD).(4) Se recomandă ca la examinarea macroscopică a îmbinărilor sudate cap la cap și a îmbinărilor tip racord, discontinuitățile să fie evaluate în conformitate cu cerințele standardului european aplicabil, nivelul de calitate B.(5) Buletinul emis de laboratorul de încercări distructive în cazul acestui tip de examinare, trebuie să conțină o fotografie a examinării macroscopice, scară 1:1, și trei fotografii ale examinării microscopice (MB; ZIT; MD), scară 1:100, pentru fiecare probă cerută.(6) În cazul ansamblurilor de probă realizate cu două materiale diferite, buletinul emis de laborator pentru examinarea microscopică trebuie să conțină cinci fotografii scară 1:100, (MB1; ZIT1; MD; ZIT2; MB2).Încercarea de duritateArticolul 56(1) Încercarea de duritate se efectuează în conformitate cu cerințele standardului european aplicabil pentru metoda Vickers HV10.(2) Valoarea maximă a durității nu trebuie să depășească 350 HV10.(3) Diferența de duritate dintre MB, ZIT și materialul de adaos depus nu trebuie să depășească:a) 100 de unități pentru oțeluri carbon sau slab aliate;b) 150 de unități pentru oțeluri aliate sau înalt aliate.ReverificăriArticolul 57(1) În cazul în care proba sudată nu îndeplinește una din condițiile specificate pentru examinarea vizuală sau pentru examinările nedistructive, se sudează o probă suplimentară care se supune aceleiași examinări. Dacă nici proba suplimentară nu îndeplinește condițiile respective, aprobarea procedurii de sudare se consideră respinsă, impunându-se un nou pWPS.(2) În cazul în care la una din încercările distructive prevăzute la art. 51 - 54 se obțin rezultate necorespunzătoare, se admite repetarea încercării/încercărilor pe un număr dublu de epruvete specifice acelui tip de încercare distructivă. Aceste epruvete suplimentare pot fi prelevate din același ansamblu de probă, sau din alt ansamblu de probă realizat suplimentar, care este sudat și examinat nedistructiv în condiții identice cu cele ale ansamblului de probă inițial.Articolul 58 În cazul în care și repetarea acestor încercări distructive pe un număr dublu de epruvete conduce la rezultate necorespunzătoare, aprobarea procedurii de sudare se consideră respinsă, impunându-se un nou pWPS.Capitolul III Aprobarea procedurilor de sudare pentru oțel în cazul îmbinărilor tip țeavă-placă tubularăSecţiunea 1 Variabile esențiale și domeniile de valabilitateArticolul 59(1) Variabilele esențiale de sudare sunt factori determinanți la aprobarea procedurilor de sudare.(2) Orice schimbare a variabilelor esențiale, în afara limitelor de valabilitate admise, necesită o nouă aprobare a procedurii de sudare.(3) Aprobarea procedurilor de sudare se efectuează pe probe sudate și este independentă de tipul instalației/echipamentului de sudare care a fost utilizat la realizarea ansamblului de probă din care au fost prelevate aceste probe.Articolul 60(1) Prezenta secțiune se referă la procedeele de sudare prevăzute la art. 11, care pot fi aplicabile la acest tip de îmbinare.(2) Aprobarea unei proceduri de sudare este valabilă numai pentru procedeul de sudare utilizat la verificarea procedurii de sudare.(3) În cazul verificării unei proceduri de sudare la care sunt utilizate procedee de sudare multiple, aprobarea procedurii de sudare este valabilă numai în ordinea procedeelor utilizate la sudarea probei.Articolul 61 În scopul reducerii examinărilor și încercărilor similare efectuate în vederea aprobării acestui tip de procedură de sudare, materialele de bază din oțel sunt grupate conform prevederilor Anexei nr. 2, Tabelul 1.Articolul 62 Aprobarea procedurii de sudare este valabilă numai pentru grupa/subgrupa materialelor de bază din oțel din care a fost realizat ansamblul de probă.Articolul 63(1) Materialul de bază pentru placa tubulară poate fi un material omogen sau un material placat obținut prin orice procedeu tehnologic, inclusiv cel prin care placarea este realizată prin depuneri de sudură.(2) Dacă sudura se realizează între țeavă și zona materialului placat, acesta este considerat drept material de bază.Articolul 64 Pentru materialele de bază, (oțel, oțel placat sau combinație de oțeluri), care nu aparțin sistemului de grupare prevăzut în Anexa nr. 2, Tabelul 1, persoana juridică întocmește o instrucțiune specifică, care după avizarea ISCIR, se utilizează la aprobarea procedurii de sudare, aceasta fiind valabilă numai pentru oțelul, placarea sau combinația respectivă.Articolul 65(1) Domeniile de valabilitate ale aprobării procedurilor de sudare pentru o grosime "Sp" a plăcii tubulare sunt prevăzute în Anexa nr. 9, Tabelul 1.(2) Aprobarea procedurii de sudare efectuată pentru o îmbinare sudată tip țeavă în placă tubulară placată, include și aprobarea tuturor celorlalte îmbinări sudate țeavă-placă tubulară în conformitate cu domeniile prevăzute în Anexa nr. 9, Tabelul 1, indiferent de grosimea placajului.Articolul 66(1) Domeniile de valabilitate ale aprobării procedurilor de sudare pentru o grosime "St" a peretelui țevii sunt prevăzute în Anexa nr. 9, Tabelul 2.(2) Domeniile de valabilitate ale aprobării procedurilor de sudare pentru un diametru "D" al țevii sunt prevăzute în Anexa nr. 9, Tabelul 3.Articolul 67 Aprobarea procedurii de sudare pentru o dimensiune dată a puntiței include și aprobarea pentru toate cazurile în care dimensiunile puntițelor sunt mai mari.Articolul 68(1) Realizarea ansamblurilor de probă se realizează cu acele poziții de sudare care pot fi aplicabile la acest tip de îmbinare și alese din cele prevăzute în Anexa nr. 3.(2) Aprobarea procedurii de sudare este valabilă numai pentru poziția de sudare utilizată la realizarea ansamblului de probă.Articolul 69(1) Principalele tipuri de îmbinări țeavă-placă tubulară sunt:a) referitor la țeavă:1) îmbinări sudate țeavă-placă tubulară realizate cu topirea capătului țevii;2) îmbinări sudate țeavă-placă tubulară realizate fără topirea capătului țevii;b) referitor la placa tubulară:1) îmbinări sudate țeavă-placă tubulară cu rost prelucrat;2) îmbinări sudate țeavă-placă tubulară fără rost prelucrat;c) referitor la materialul de adaos:1) îmbinări țeavă-placă tubulară sudate cu material de adaos;2) îmbinări țeavă-placă tubulară sudate fără material de adaos;3) îmbinări țeavă-placă tubulară sudate cu:a) un strat fără material de adaos;b) unul sau mai multe straturi cu material de adaos;d) referitor la numărul de treceri efectuate pentru realizarea îmbinării sudate:1) îmbinări sudate țeavă-placă tubulară executate dintr-o singură trecere;2) îmbinări sudate țeavă-placă tubulară executate din mai multe treceri.(2) Aprobarea procedurii de sudare se efectuează pentru fiecare tip de îmbinare țeavă-placă tubulară.(3) Orice modificare legată de geometria și pregătirea suprafețelor pentru sudare, (prelucrare mecanică sau termică, formă șanfren), care poate influența tehnologia de sudare și calitatea îmbinării sudate, necesită o nouă aprobare a procedurii de sudare.(4) Aprobarea unei proceduri de sudare la care ansamblul de probă are îmbinările sudate executate dintr-o singură trecere nu include aprobarea procedurilor cu îmbinările sudate executate din mai multe treceri și invers, aprobarea unei proceduri de sudare cu îmbinări sudate executate din mai multe treceri nu include aprobarea procedurilor cu îmbinări sudate executate dintr-o singură trecere.Articolul 70(1) În cazul îmbinărilor sudate tip țeavă-placă tubulară, realizate dintr-o singură trecere, modificarea diametrului materialului de adaos, (electrod, vergea sau sârmă de sudare, chiar dacă nu au fost modificate variabilele esențiale), impune o nouă aprobare a procedurii de sudare.(2) În cazul îmbinărilor sudate tip țeavă-placă tubulară realizate din mai multe treceri, se acceptă doar modificarea diametrului materialului de adaos pentru fiecare trecere, cu excepția primei treceri pentru care nu este permisă modificarea de dimensiune.Articolul 71 Îmbinarea sudată țeavă-placă tubulară este prevăzută în Anexa nr. 10, Figura 1.Articolul 72(1) Aprobarea procedurii de sudare se face pe un ansamblu de probă care respectă toate condițiile referitoare la variabilele esențiale precum și poziționarea țevilor în găurile plăcii tubulare.(2) Ansamblurile de probă sunt prevăzute în Anexa nr. 10, Figura 2 - 5.Articolul 73(1) În cazul îmbinărilor sudate tip țeavă în placă tubulară, cu țevi care au diametrul d < 40 mm amplasate în triunghi, ansamblul de probă pentru încercări se execută conform prevederilor Anexei nr. 10, Figura 2, fiind necesare minimum 10 țevi.(2) În cazul îmbinărilor sudate tip țeavă în placă tubulară, cu țevi care au diametrul d ≥ 40 mm, amplasate în triunghi, ansamblul de probă pentru încercări se execută conform prevederilor Anexei nr. 10, Figura 3, fiind necesare minimum 7 țevi.Articolul 74(1) În cazul îmbinărilor sudate tip țeavă în placă tubulară, cu țevi care au diametrul d ≥ 40 mm amplasate în pătrat, ansamblul de probă pentru încercări se execută conform prevederilor Anexei nr. 10, Figura 4, fiind necesare minimum 12 țevi.(2) În cazul îmbinărilor sudate tip țeavă în placă tubulară, cu țevi care au diametrul d ≥ 40 mm amplasate în pătrat, ansamblul de probă pentru încercări se execută conform prevederilor Anexei nr. 10, Figura 5, fiind necesare minimum 9 țevi.(3) Aprobarea procedurii de sudare a unei îmbinări sudate tip țeavă în placă tubulară efectuată pe un ansamblu de probă având distribuția țevilor în triunghi include și aprobarea procedurii de sudare pentru ansamblurile de probă având distribuția țevilor în pătrat, și invers.Secţiunea a 2-a Examinare și încercareSupraveghereArticolul 75 Se desfășoară în conformitate cu cerințele prevăzute în art. 40 - 47.Articolul 76 La terminarea operațiilor de sudare impuse de realizarea ansamblului de probă, inspectorul de specialitate din cadrul ISCIR examinează vizual ansamblul de probă în conformitate cu cerințele tehnice prevăzute la art. 78, alin. (4) și (5).Articolul 77 Inspectorul de specialitate din cadrul ISCIR întocmește un proces-verbal de verificare tehnică, conform modelului prevăzut în Anexa nr. 7, în care menționează, în cazul în care autorizarea sudorilor se desfășoară concomitent cu aprobarea procedurii de sudare, rezultatele obținute de candidați la proba teoretică, precum și rezultatele examinării vizuale în raport cu referențialele utilizate și dispune, după caz, continuarea examinărilor nedistructive/încercărilor distructive.Metode de verificare și criterii de acceptareArticolul 78(1) Examinările nedistructive și încercările distructive se efectuează în laboratoare autorizate de către ISCIR, în conformitate cu prescripția tehnică aplicabilă.(2) Probele se examinează vizual în starea în care se află după sudare; alte examinări nedistructive se desfășoară după examinarea vizuală, fie în starea în care se află după sudare, fie, dacă este cazul, după efectuarea tratamentului termic final prevăzut în pWPS.(3) Probele se încearcă distructiv numai dacă la examinările nedistructive se obțin rezultate care se încadrează în criteriile și nivelurile de acceptare al discontinuităților din referențialele specifice fiecărei metodă de examinări prevăzute la alin. (6).(4) Examinarea vizuală se efectuează de către inspectorul de specialitate din cadrul ISCIR care asistă la realizarea probei, iar rezultatul acestei examinări constituie condiție de continuare a examinărilor.(5) Examinarea vizuală a îmbinărilor sudate se efectuează în conformitate cu cerințele standardului european aplicabil, iar nivelurile de calitate și acceptare pentru imperfecțiuni trebuie să fie nivelul B, cu respectarea suplimentară și a criteriilor specifice pentru acest tip de îmbinare, prevăzute în Anexa nr. 11.(6) Examinările cu radiații penetrante, examinările cu ultrasunete, examinările cu lichide penetrante și examinările cu particule magnetice ale îmbinărilor sudate se efectuează în conformitate cu cerințele standardelor europene aplicabile privind tehnica de examinare și nivelurile de acceptare corespunzătoare nivelului de calitate B.Examinarea cu lichide penetranteArticolul 79 Examinările cu lichide penetrante se efectuează în conformitate cu cerințele prevăzute la art. 78, alin. (6), și se aplică la suprafețele exterioare ale tuturor sudurilor din îmbinările tip țeavă în placă tubulară.Examinarea cu radiații penetranteArticolul 80(1) Examinările cu radiații penetrante se efectuează în conformitate cu cerințele prevăzute la art. 78, alin. (6), și se aplică la cel puțin 5 îmbinări sudate ale ansamblului de probă.(2) Examinările cu radiații penetrante se aplică îmbinărilor sudate tip țeavă în placă tubulară care nu sunt supuse la încercarea de smulgere/forfecare.Examinarea macroscopică și microscopicăArticolul 81(1) Analiza macroscopică și microscopică se efectuează în conformitate cu cerințele standardului european aplicabil, pe secțiuni longitudinale ale ansamblului de probă realizate conform prevederilor Anexei nr. 10, Figura 2 - 5.(2) Fiecare din suprafețele rezultate pentru fiecare țeavă secționată, este pregătită pentru examinarea macroscopică în așa fel încât să se observe clar linia de topire, ZIT și așezarea trecerilor la sudura multistrat.(3) Răsfrângerea sudurii în interiorul țevii este admisă în limitele și valorile prevăzute în Anexa nr. 11.(4) Buletinul de analiză macroscopică conține câte o fotografie (scara 1:1), pentru fiecare îmbinare examinată.(5) Analiza microscopică se efectuează pe o singură țeavă centrală. Buletinul de analiză microscopică conține câte o fotografie (scara 1:100) pentru fiecare zonă specifică a îmbinării sudate (MB1; ZIT1; MD; ZIT2; MB2).Încercarea de duritateArticolul 82(1) Încercarea de duritate se efectuează în conformitate cu cerințele standardului european aplicabil pentru metoda Vickers HV10, pe minim 3 secțiuni a unor țevi diferite.(2) Amprentele de duritate se fac în sudură, în cele două ZIT și în materialele de bază (țeavă și placă tubulară).(3) Valoarea maximă a durității măsurate nu trebuie să depășească 350 HV10.(4) Diferența de duritate dintre MB, ZIT și materialul depus nu trebuie să depășească:a) 100 de unități pentru oțeluri carbon și slab aliate;b) 150 de unități pentru oțeluri aliate și înalt aliate.Încercarea de smulgere/forfecareArticolul 83(1) Încercarea de smulgere/forfecare se efectuează în conformitate cu cerințele standardului european aplicabil.(2) Încercarea de smulgere/forfecare se efectuează pe trei țevi ale unuia din ansamblurile de probă conform prevederilor Anexei nr. 10, Figura 2 - 5.ReverificăriArticolul 84(1) Dacă rezultatele obținute la examinările și încercările prevăzute la art. 78 - 80 nu sunt corespunzătoare, pentru obținerea aprobării se execută un nou ansamblu de probă.(2) Dacă rezultatele obținute la examinările și încercările prevăzute la art. 81 - 83 nu sunt corespunzătoare, pentru obținerea aprobării se repetă examinările și încercările pe un număr dublu de epruvete.(3) În cazul în care și la repetarea acestor examinări și încercări se obțin rezultate necorespunzătoare, proba sudată se consideră respinsă, impunându-se un nou pWPS.Capitolul IV Aprobarea procedurilor de sudare pentru aluminiu și aliaje de aluminiuSecţiunea 1 Variabile esențiale și domeniile de valabilitateArticolul 85(1) Variabilele esențiale de sudare sunt factori determinanți la aprobarea procedurilor de sudare.(2) Orice schimbare a variabilelor esențiale în afara limitelor de valabilitate admise, necesită o nouă aprobare a procedurii de sudare.(3) Aprobarea procedurilor de sudare se efectuează pe probe sudate și este independentă de tipul instalației/echipamentului de sudare care a fost utilizat la realizarea ansamblului de probă.Articolul 86(1) La aprobarea procedurilor de sudare pentru aluminiu și aliaje de aluminiu pot fi utilizate următoarele procedee de sudare:a) 131 - sudare cu arc electric în mediu de gaz inert cu electrod fuzibil (sudare MIG);b) 141 - sudare cu arc electric în mediu de gaz inert cu electrod de wolfram (sudare WIG);c) 15 - sudare cu plasmă.(2) Aprobarea procedurii de sudare este valabilă numai pentru procedeul de sudare utilizat la confecționarea ansamblului de probă.(3) În cazul verificării unei proceduri la care sunt utilizate procedee de sudare multiple, aprobarea procedurii de sudare este valabilă numai pentru ordinea în care acestea au fost utilizate la realizarea ansamblului de probă, dar fiecare procedeu de sudare poate fi aprobat separat sau în combinație cu alte procedee de sudare.Articolul 87(1) În scopul reducerii numărului examinărilor și încercărilor efectuate în vederea aprobării unei proceduri de sudare, materialele de bază din Al și aliaje de Al sunt grupate conform prevederilor Anexei nr. 12, Tabelul 1.(2) Pentru materialele de bază sau combinații ale acestora care nu pot fi încadrate în acest sistem de grupare, sunt necesare aprobări separate pentru fiecare procedură de sudare.(3) Dacă un material de bază poate fi încadrat simultan în două grupe sau subgrupe ale acestui sistem de grupare, este întotdeauna considerat în grupa sau subgrupa cu număr inferior. Materialele de bază și materialele de aport sunt identificate pe baza certificatelor de inspecție material emise de producător.(4) Diferențele minore de compoziție chimică a unui tip material, (care se încadrează însă în abaterile permise de specificația respectivului material) nu conduc la schimbarea grupei/subgrupei de încadrare.(5) Materialul utilizat ca suport permanent la rădăcina sudurii, se consideră ca fiind un material de bază.Articolul 88 Domeniile de valabilitate și corespondență a aprobărilor procedurilor de sudare pentru materialele de bază din Al și aliaje de Al sunt conform prevederilor Anexei nr. 12, Tabelul 2.Articolul 89 Grosimea nominală "t" a probei are următoarele semnificații:a) pentru o îmbinare sudată cap la cap: "t" reprezintă grosimea materialului de bază, care pentru îmbinări din materiale de grosimi diferite este cea a materialului mai subțire;b) pentru o îmbinare sudată de colț: "t" reprezintă grosimea materialului de bază, care pentru îmbinări din materiale de grosimi diferite este cea a materialului mai gros;c) pentru o îmbinare sudată tip racord:1) "t" reprezintă grosimea țevii de racord, pentru îmbinarea sudată tip racord la țevi "așezat pe";2) "t" reprezintă grosimea țevii principale, pentru îmbinarea sudată tip racord la țevi "așezat în" sau "așezat prin";d) pentru o îmbinare sudată în "T" complet pătrunsă la table: "t" reprezintă grosimea tablei prelucrate.Articolul 90 Domeniile de valabilitate ale aprobării procedurilor de sudare în funcție de grosimea "t" a probei pentru sudurile tip BW - cap la cap sunt conform prevederilor Anexei nr. 12, Tabelul 3.Articolul 91(1) Domeniile de valabilitate ale diametrului dornului "D" în funcție de starea de livrare a materialelor sunt prevăzute în Anexa nr. 13, Tabelul 3.(2) Aprobarea unui procedeu de sudare desfășurată pe un ansamblu de probă la care grosimea sudurii este de minim 10 mm, se consideră valabilă pentru toate sudurile cu grosimea ≥ 10 mm.Articolul 92 Domeniile de valabilitate ale aprobării procedurilor de sudare pentru țevi și racorduri în funcție de diametru sunt prevăzute în Anexa nr. 12, Tabelul 4.Articolul 93 Aprobarea unei proceduri de sudare, efectuată pe un racord al țevii la un unghi α, acoperă aprobarea procedurii de sudare pentru toate unghiurile de racord α1 din domeniul α ≤ α1 ≤ 90°.Articolul 94(1) Pozițiile de sudare utilizate pentru aplicarea prevederilor prezentului capitol sunt prevăzute în Anexa nr. 3.(2) Domeniul de valabilitate al unei proceduri de sudare aprobate pentru o anumită poziție de sudare este prevăzut în Anexa nr. 12, Tabelul 5.(3) Poziția de sudare J-L045, (țeavă fixă, axă înclinată, sudură vertical-descendent), acoperă poziția de sudare PG (vertical descendent).(4) Poziția de sudare H-L045, (țeavă fixă, axă înclinată, sudură vertical-ascendent), acoperă toate celelalte poziții de sudare la table sau la țevi, cu excepția poziției PG (vertical descendent).Articolul 95 Tipurile de îmbinări sudate și domeniile de valabilitate ale aprobărilor procedurilor de sudare sunt în conformitate cu prevederile art. 21.Articolul 96 La aprobarea procedurilor de sudare se admite că tipul materialului de adaos este similar cu materialul de bază.Articolul 97(1) Pentru procedeele de sudare 131 și 141, aprobarea procedurii de sudare desfășurată pe un ansamblu de probă realizată cu un anumit tip de gaz de protecție este valabilă numai pentru acel tip de gaz de protecție.(2) Aprobarea unei proceduri de sudare se limitează la sistemul sârmelor electrod utilizat la realizarea ansamblului de probă.Articolul 98 Pentru procedeul de sudare 15 - sudare cu plasmă, aprobarea procedurii de sudare se limitează la tipul gazului plasmagen utilizat la realizarea ansamblului de probă.Articolul 99 Aprobarea procedurii de sudare se limitează la tipul curentului (curent alternativ, curent continuu sau curent pulsatoriu) și la polaritatea utilizată la verificarea pentru aprobarea procedurii de sudare.Articolul 100 Temperatura de preîncălzire indicată în pWPS și aplicată la realizarea ansamblului de probă, este considerată limită inferioară a domeniului de valabilitate a procedurii de sudare aprobată.Articolul 101 Valoarea maximă a temperaturii între straturi obținută în timpul sudării ansamblului de probă, este considerată limită superioară a domeniului de valabilitate a procedurii de sudare aprobată.Articolul 102(1) În cazul aprobării unei proceduri de sudare cu/fără tratament termic după sudare prevăzut în pWPS, nu este permisă eliminarea/adăugarea acestui tip de tratament termic, sau modificarea ulterioară a parametrilor regimului de tratament termic stabiliți în WPQR-ul procedurii de sudare aprobată.(2) În cazul aprobării unei proceduri de sudare cu/fără tratament termic de îmbătrânire artificială prevăzut în pWPS, nu este permisă eliminarea/adăugarea acestui tip de tratament termic, cu excepția materialelor din grupa 23 și 24, pentru care tratamentul termic de îmbătrânire artificială este valabil și pentru cazul acelorași materiale cu îmbătrânire naturală prelungită.(3) Domeniul de valabilitate al procedurii de sudare aprobate este determinat de parametrii regimului de tratament termic stabiliți în WPQR.(4) Regimurile de tratament termic după sudare sunt stabilite în funcție de specificațiile de material ale materialelor de bază din aluminiu și aliaje de aluminiu.Articolul 103 Domeniul de valabilitate pentru energia termică liniară introdusă este conform prevederilor art. 33.Articolul 104(1) Forma și dimensiunile probelor trebuie să fie conform prevederilor Anexei nr. 4 și se respectă prevederile prevăzute la art. 35 - 39.(2) Se pot realiza probe suplimentare sau probe cu o lungime mai mare decât dimensiunea minimă, pentru eventuala prelevare a epruvetelor suplimentare în cazul necesității repetării unor încercări mecanice.Secţiunea a 2-a Examinare și încercareSupraveghereArticolul 105 Supravegherea se desfășoară în conformitate cu cerințele prevăzute la art. 40 - 47.Articolul 106 Inspectorul de specialitate din cadrul ISCIR întocmește un proces-verbal de verificare tehnică, conform modelului prevăzut în Anexa nr. 7, în care menționează rezultatele obținute de candidați la proba teoretică, în cazul în care autorizarea sudorilor se desfășoară concomitent cu aprobarea procedurii de sudare, precum și rezultatele examinării vizuale în raport cu referențialele utilizate și dispune, după caz, continuarea examinărilor nedistructive/încercărilor distructive prevăzute în Anexa nr. 13, Tabelul 1.Metode de verificare și criterii de acceptareArticolul 107 Metodele de verificare și criteriile de acceptare sunt cele prevăzute la art. 49, alin. (1) - (6).Localizarea epruvetelor pentru încercări distructiveArticolul 108 Localizarea în vederea prelevării epruvetelor pentru încercări distructive este prevăzută în Anexa nr. 8.Încercarea la tracțiune transversalăArticolul 109(1) Încercarea la tracțiune transversală se efectuează cu respectarea prevederilor art. 51 cu precizările de mai jos:a) rezistența la rupere a epruvetei nu trebuie să fie mai mică decât valoarea minimă a rezistenței la rupere indicată în specificația de material corespunzătoare materialului de bază, în stare de livrare moale.b) rezistența la rupere a epruvetei sudate Rm(w) trebuie să satisfacă următoarea condiție: Rm(w) ≥ Rm(pm) x T unde:– Rm(pm) este rezistența la rupere minimă specificată pentru materialul de bază;– T este coeficientul de eficacitate al îmbinării.(2) Valorile coeficientului de eficacitate al tipului de îmbinare cap la cap funcție de grupele materialelor de bază, sunt prevăzute în Anexa nr. 13, Tabelul 2.Încercarea la îndoireArticolul 110(1) Încercarea la îndoire se efectuează cu respectarea prevederilor art. 52.(2) Materialele cu ductilitate scăzută (grupele 22.3, 22.4 și 23) se supun tratamentului termic care este indicat în specificația de material pentru mărirea proprietăților de plasticitate.(3) Pentru epruvetele care nu sunt supuse tratamentului termic prevăzut la alin. (2) se respectă condițiile prevăzute în Anexa nr. 13, Tabelul 3.Analiza macroscopică și microscopicăArticolul 111 Analiza macroscopică și microscopică se efectuează cu respectarea prevederilor art. 55.ReverificăriArticolul 112 La reverificări se respectă prevederile art. 57 și art. 58.Capitolul V Aprobarea procedurilor de sudare pentru polietilenă de înaltă densitate (PEHD)Secţiunea 1 Variabile esențiale și domeniile de valabilitateArticolul 113(1) Variabilele esențiale de sudare sunt factori determinanți la aprobarea procedurilor de sudare.(2) Orice schimbare a variabilelor esențiale, în afara limitelor de valabilitate admise, necesită o nouă aprobare a procedurii de sudare.(3) Aprobarea procedurilor de sudare se efectuează pe probe sudate și este independentă de tipul instalației/echipamentului de sudare care a fost utilizat la realizarea ansamblului de probă.Articolul 114(1) La aprobarea procedurilor de sudare pentru polietilenă de înaltă densitate se folosesc următoarele procedee de sudare:a) SD - sudarea cu element încălzitor drept;b) SRM - sudarea prin electrofuziune a îmbinărilor suprapuse cu manșon;c) SRS - sudarea prin electrofuziune a îmbinărilor tip șa (derivație).(2) Aprobarea este valabilă numai pentru procedeul de sudare utilizat la realizarea ansamblului de probă.Articolul 115(1) La aprobarea procedurilor de sudare pentru polietilenă de înaltă densitate se folosesc următoarele tipuri de îmbinări:a) BW - îmbinare cap la cap;b) SW - îmbinare suprapusă cu manșon;c) SS - îmbinare tip șa (derivație).(2) Aprobarea unei proceduri de sudare este valabilă numai pentru tipul de îmbinare utilizat la realizarea ansamblului de probă.Articolul 116(1) La aprobarea procedurilor de sudare pentru polietilenă de înaltă densitate se folosesc următoarele tipuri de materiale de bază:a) PE 80;b) PE 100.(2) Aprobarea procedurii de sudare efectuată cu un material de bază este valabilă și pentru celălalt material de bază.(3) În cazul îmbinărilor sudate între două materiale cu caracteristici diferite, (PE 80 cu PE 100), se efectuează o nouă aprobare a procedurii de sudare.Articolul 117(1) Domeniile de valabilitate a dimensiunilor probei funcție de procedeul de sudare sunt prevăzute în Anexa nr. 14.(2) La țevile din polietilenă de înaltă densitate, rapoartele dimensionale standard (SDR) uzual întâlnite sunt ≤ SDR 9; SDR 11; SDR 13,6; SDR 17; SDR 17,6; SDR 21; SDR 26; ≥ SDR 33.(3) Aprobarea procedurii de sudare efectuată cu SDR 11 sau SDR 17,6 este valabilă pentru toate aprobările efectuate cu SDR ≤ 17,6.(4) Dacă aprobarea procedurii de sudare se efectuează cu un SDR > 17,6 (necuprins în Anexa nr. 14) și pe un diametru (cuprins sau necuprins în Anexa nr. 14), atunci aprobarea procedurii de sudare este valabilă pentru toate SDR > 17,6 și în limitele de diametre care sunt prevăzute în Anexa nr. 14.Articolul 118 Forma și dimensiunile probelor de sudare sunt prevăzute în Anexa nr. 15, Figura 1 - 3.Secţiunea a 2-a Examinare și încercareSupraveghereArticolul 119 Supravegherea se desfășoară în conformitate cu cerințele prevăzute la art. 40 - 47 cu mențiunea că probele trebuie să fie marcate înainte de începerea sudării atât de către sudor cât și de către inspectorul de specialitate din cadrul ISCIR.Articolul 120 Inspectorul de specialitate din cadrul ISCIR întocmește un proces-verbal de verificare tehnică, conform modelului prevăzut în Anexa nr. 7, în care menționează, în cazul în care autorizarea sudorilor se desfășoară concomitent cu aprobarea procedurii de sudare, rezultatele obținute de candidați la proba teoretică, precum și rezultatele examinării vizuale în raport cu referențialele utilizate și dispune, după caz, continuarea examinărilor nedistructive/încercărilor distructive, prevăzute în Anexa nr. 16.Metode de verificare și criterii de acceptareArticolul 121 Metodele de verificare și criteriile de acceptare respectă prevederile art. 49, alin. (1) și (4), cu precizarea că examinarea vizuală se recomandă să se efectueze conform cerințelor standardului european aplicabil, corespunzătoare nivelului de calitate B, pentru tipurile de imperfecțiuni prevăzute în Anexa nr. 17.Încercarea la tracțiune transversalăArticolul 122(1) Încercarea la tracțiune transversală a îmbinării sudate se efectuează în conformitate cu cerințele standardului european aplicabil, pe epruvete fără porțiune calibrată.(2) Epruvetele se prelevează prin procedee mecanice, perpendicular pe îmbinarea sudată, în lungul axei longitudinale a țevii, astfel încât acestea să fie repartizate la distanțe egale pe circumferința țevilor, iar îmbinarea sudată să fie la mijlocul epruvetelor.(3) Viteza de încercare, dacă nu este specificată, trebuie să fie 50 ±2,5 mm/min.(4) Încercarea la tracțiune se consideră admisă dacă pe fiecare epruvetă încercată se obțin următoarele rezultate:a) rezistența la rupere a îmbinării sudate este egală, sau mai mare decât rezistența minimă la rupere a materialului de bază, prevăzută în specificația de material;b) rezistența la rupere a îmbinării sudate este egală, sau mai mare decât rezistența minimă la rupere prevăzută în specificația de material a celui mai slab dintre materialele de bază utilizate, în cazul în care se folosesc la realizarea ansamblului de probă materiale de bază diferite.Încercarea la rupere tehnologicăArticolul 123(1) Încercarea la rupere tehnologică (probă de tracțiune cu crestături) a îmbinării sudate se efectuează în conformitate cu cerințele standardului european aplicabil.(2) Epruveta se prelevează prin procedee mecanice, în lungul axei longitudinale a țevii, perpendicular pe îmbinarea sudată și cu crestături practicate la marginile epruvetei în lungul axei îmbinării sudate.(3) Epruveta se prelevează astfel încât îmbinarea sudată să fie poziționată la mijlocul epruvetei.(4) Viteza de încercare, dacă nu este specificată, trebuie să fie 50 ±2,5 mm/min.(5) Probele încercate se examinează macroscopic dacă sunt îndeplinite și cerințele prevăzute la art. 122, alin. (4).Examinarea macroscopicăArticolul 124(1) Examinarea macroscopică a îmbinării sudate se efectuează în conformitate cu cerințele standardului european aplicabil.(2) Examinarea macroscopică este considerată admisă dacă sunt respectate nivelurile de calitate și acceptare a discontinuităților prevăzute în Anexa nr. 17.(3) Buletinul de examinare macroscopică trebuie să conțină o fotografie la scara 1:1 a unei secțiuni din îmbinarea sudată.Încercarea la rupere prin decoeziuneArticolul 125(1) Încercarea la rupere prin decoeziune a îmbinării sudate se efectuează în conformitate cu cerințele standardului european aplicabil.(2) Încercarea este admisă dacă suprafața ruperii fragile nu depășește 25% din lungimea axială a sudurii.Capitolul VI Etapele aprobării procedurilor de sudareArticolul 126(1) Participarea la încercările distructive are loc numai în situația în care examinările nedistructive au fost parcurse integral, iar rezultatele obținute se încadrează în criteriile de acceptare a discontinuităților prevăzute standardul european aplicabil.(2) Participarea la încercările distructive este obligatorie atât pentru RTS cât și pentru inspectorul de specialitate din cadrul ISCIR, neexistând posibilitatea delegării altor persoane pentru înlocuirea acestora.(3) Participarea la încercările distructive are loc numai dacă sunt identificate poansoanele/marcajele aplicate cu ocazia realizării ansamblului de probă.(4) Epruvetele prelevate trebuie să conțină atât poansonul/marcajul sudorului cât și cel al inspectorului de specialitate din cadrul ISCIR.Articolul 127(1) După efectuarea încercărilor distructive inspectorul de specialitate din cadrul ISCIR întocmește un proces-verbal de verificare tehnică, conform modelului prevăzut în Anexa nr. 7, în care stabilește dacă încercările distructive la care au fost supuse probele și forma epruvetelor corespund cerințelor prevăzute în prezenta prescripție tehnică și dacă există corespondență între epruvetele prevăzute și buletinele/certificatele emise de laborator.(2) Procesul-verbal de verificare tehnică prevăzut la alin. (1) se întocmește la sediul laboratorului după emiterea buletinelor/certificatelor de laborator.(3) Perioada de timp scursă între data emiterii primului proces-verbal de verificare tehnică întocmit de inspectorul de specialitate din cadrul ISCIR cu ocazia realizării ansamblului de probă și data la care persoana juridică depune la ISCIR dosarul final pentru aprobarea procedurii de sudare nu trebuie să fie mai mare de 90 de zile, în caz contrar etapele necesare aprobării procedurii de sudare urmând a fi reluate integral.Articolul 128 Dosarul final pentru aprobarea procedurii de sudare se depune la ISCIR în dublu exemplar de către persoana juridică și trebuie să conțină următoarele documente:a) copia cererii de aprobare a procedurii de sudare;b) copia procesului-verbal întocmit cu ocazia realizării ansamblului de probă;c) specificația procedurii de sudare, pWPS/WPS, conform modelului prevăzut în Anexa nr. 6 sau Anexa nr. 18, după caz, utilizată la realizarea ansamblului de probă;d) copiile buletinelor/rapoartelor de laborator pentru examinările nedistructive și încercările distructive efectuate pentru aprobarea procedurii de sudare;e) copiile certificatelor de inspecție material emise de producător pentru materialele utilizate la realizarea ansamblului de probă;f) copia procesului-verbal prevăzut la art. 127, alin. (2);g) fișa de aprobare a procedurii de sudare, WPQR, completată conform modelului prevăzut în Anexa nr. 19 sau Anexa nr. 20, după caz.Articolul 129(1) După analiza și acceptarea documentelor din dosarul final prevăzute la art. 128, inspectorul de specialitate din cadrul ISCIR înregistrează fișa de aprobare a procedurii de sudare și întocmește un proces-verbal în care precizează elementele caracteristice ale procedurii de sudare aprobate, numărul de înregistrare al documentului și consemnează că un exemplar al dosarului final urmează să fie predat persoanei juridice iar celălalt exemplar este păstrat în arhiva ISCIR.(2) Cele două exemplare ale dosarului final prevăzut la art. 128 se completează cu câte un exemplar al procesului-verbal prevăzut la alin. (1).(3) Un exemplar al dosarului final astfel constituit este predat la persoana juridică ce a solicitat aprobarea procedurii de sudare.Capitolul VII Echivalarea procedurilor de sudare calificate în conformitate cu prevederile reglementărilor tehnice ce transpun directive europene aplicabile instalațiilor/echipamentelorArticolul 130(1) Pentru echivalarea procedurilor de sudare, persoanele juridice care dețin proceduri de sudare calificate în conformitate cu prevederile reglementărilor tehnice ce transpun directive europene aplicabile instalațiilor/echipamentelor, care conțin datele tehnice din fișa de calificare a procedurii de sudare (WPQR) pentru oțel, aluminiu și aliaje de aluminiu conform prevederilor din Anexa nr. 19, pot solicita verificarea încadrării în vederea echivalării, caz în care vor depune la ISCIR următoarele documente:a) cerere de echivalare a procedurii de sudare;b) copia fișei de calificare a procedurii de sudare, WPQR emisă în conformitate cu prevederile standardului european specific privind calificarea procedurilor de sudare;c) fișa de aprobare a procedurii de sudare, WPQR, în două exemplare, având domeniile de valabilitate aferente variabilelor esențiale de sudare, conform prevederilor prezentei prescripții tehnice;d) copia specificației procedurii de sudare, pWPS/WPS, utilizată la realizarea ansamblului de probă;e) copiile buletinelor/rapoartelor de laborator pentru examinările nedistructive și încercările distructive efectuate pentru calificarea procedurii de sudare;f) documente care dovedesc acreditarea conform standardului european aplicabil sau autorizarea conform prescripției tehnice ISCIR aplicabilă, pentru laboratoarele care emit buletinele/rapoartele de examinări nedistructive și încercări distructive menționate la lit. e);g) copiile certificatelor de inspecție material emise de producător pentru materialele utilizate la realizarea ansamblului de probă.(2) ISCIR analizează documentele prevăzute la alin. (1), iar dacă cerințele ce au stat la baza aprobării procedurii de sudare sunt conforme cu cele din prezenta prescripție tehnică transmite, în scris, persoanei juridice solicitante echivalarea procedurii de sudare aprobate, însoțită de un exemplar înregistrat și ștampilat al fișei de aprobare a procedurii de sudare, WPQR.Capitolul VIII TarifeArticolul 131(1) Tarifele aplicate pentru activitățile efectuate de către ISCIR în conformitate cu prevederile prezentei prescripții tehnice, sunt cele stabilite în lista de tarife aprobată conform legislației în vigoare.(2) ISCIR efectuează activitățile prevăzute în prezenta prescripție tehnică numai persoanelor fizice și juridice pentru care nu au fost inițiate procedurile prevăzute de legislația în vigoare privind recuperarea creanțelor.Capitolul IX Dispoziții tranzitoriiArticolul 132 Procedurile de sudare aprobate de ISCIR anterior datei intrării în vigoare a prezentei prescripții tehnice își păstrează valabilitatea în condițiile în care specificațiile procedurilor de sudare (WPS) extrase din aceste proceduri de sudare (WPQR) respectă încadrarea în domeniile de valabilitate din prezenta prescripție tehnică.Articolul 133 Solicitările în vederea obținerii aprobării procedurilor de sudare depuse până la data intrării în vigoare a prezentei prescripții tehnice se soluționează în conformitate cu prevederile prescripției tehnice în vigoare la data înregistrării acestora.Capitolul X Dispoziții finaleArticolul 134(1) Documentele care se depun la ISCIR trebuie să fie redactate/traduse în limba română de către un traducător autorizat.(2) Copiile documentelor care se depun la ISCIR trebuie să aibă mențiunea "conform cu originalul" și semnate de persoana desemnată de solicitant.Articolul 135 Lista exemplicativă a standardelor utilizate în prezenta prescripție se regăsește în Anexa nr. 21.Articolul 136Anexele nr. 1 - 21 fac parte integrantă din prezenta prescripție tehnică.Anexa nr. 1 la Prescripția tehnică
    Decizie de numire RTS
    ANTETUL PERSOANEI JURIDICE
    DECIZIE NR. .....
    din .............
    Persoana juridică .............*1)........... reprezentată prin ............. în calitate de reprezentant legal, având în vedere legislația în vigoare cu privire la utilizarea și funcționarea în condiții de siguranță a instalațiilor sub presiune, a instalațiilor de ridicat și a aparatelor consumatoare de combustibil, în vederea aplicării măsurilor prevăzute de prescripția tehnică PT CR 7-2025 și a prescripției tehnice ..........*2)
    DECIDE:
    1. D-nul/(D-na) ........... aflat(ă) în raport contractual cu ............*1)........... conform legislației muncii în vigoare, de specialitate ....... având funcția de .......... și atestat nr. ........ începând cu data de ......... se numește responsabil tehnic cu sudura - RTS pentru activitatea de .........*3)........ din cadrul unității, urmând a fi nominalizat(ă) în autorizație*4).2. Responsabilul tehnic cu sudura - RTS este obligat să cunoască și să aplice prevederile legislației în vigoare și ale prescripțiilor tehnice, sarcinile lui fiind cele care rezultă din prescripțiile tehnice aplicabile.3. Activitatea responsabilului va fi coordonată și îndrumată din partea conducerii de către .........*5)......... care răspunde împreună cu acesta de luarea măsurilor pentru aplicarea legislației în vigoare și a prescripțiilor tehnice aplicabile.4. Încălcarea obligațiilor prevăzute în prevederile prescripțiilor tehnice aplicabile, atrage, după caz, răspunderea disciplinară, materială, civilă sau penală a celor vinovați.
    Reprezentantul legal al persoanei juridice
    Numele și prenumele, funcția,
    ...................
    (semnătura și ștampila)
    *1) Denumirea persoanei juridice. *2) Se completează unde este cazul. *3) Se completează cu activitatea pentru care se solicită autorizarea/actualizarea autorizației sau alte activități conform prevederilor art. 2 din prezenta prescripție tehnică. *4) Se completează unde este cazul. *5) Funcția, numele și prenumele persoanei desemnate.
    Anexa nr. 2 la Prescripția tehnică
    Variabile esențiale și domenii de valabilitate a
    aprobărilor procedurilor de sudare pentru materiale de bază din oțel
    Tabelul 1 - Sistemul de grupare a materialelor de bază din oțel
    Grupă Subgrupă Tip oțel
    1Oțeluri cu limita de curgere minimă specificatăReH ≤ 460 N/mmp*a) și cu compoziția chimică în (%):C ≤ 0,25Si ≤ 0,60Mn ≤ 1,8Mo ≤ 0,70*b)S ≤ 0,045P ≤ 0,045Cu ≤ 0,40*b)Ni ≤ 0,5*b)Cr ≤ 0,3 (0,4 pentru turnate)*b)Nb ≤ 0,06V ≤ 0,1*b)Ti ≤ 0,05
    1.1 Oțeluri cu limita de curgere minimă specificată ReH ≤ 275 N/mmp
    1.2Oțeluri cu limita de curgere minimă specificată 275 N/mmp < ReH ≤ 360 N/mmp
    1.3Oțeluri cu granulație fină, normalizate, cu limita de curgere minimă specificată ReH > 360 N/mmp
    1.4Oțeluri cu rezistență împotriva coroziunii atmosferice, a căror compoziție chimică poate depăși cerințele pentru elemente singulare care sunt indicate la 1
    2Oțeluri cu granulație fină tratate termomecanic și oțeluri turnate cu limita de curgere minimă specificată ReH > 360 N/mmp
    2.1Oțeluri cu granulație fină tratate termomecanic și oțeluri turnate cu limita de curgere minimă specificată 360 N/mmp < ReH ≤ 460 N/mmp
    2.2Oțeluri cu granulație fină tratate termomecanic și oțeluri turnate cu limita de curgere minimă specificată ReH > 460 N/mmp
    3Oțeluri cu granulație fină călite și revenite cu excepția oțelurilor inoxidabile cu limita de curgere minimă specificată ReH > 360 N/mmp
    3.1Oțeluri cu granulație fină călite și revenite cu limita de curgere minimă specificată 360 N/mmp < ReH ≤ 690 N/mmp
    3.2Oțeluri cu granulație fină călite și revenite cu limita de curgere minimă specificată ReH > 690 N/mmp
    3.3 Oțeluri de îmbunătățire cu granulație fină, exceptând oțelurile inoxidabile
    4Oțeluri slab aliate Cr-Mo-Ni cu Mo ≤ 0,7% și V ≤ 0,1%
    4.1 Oțeluri cu Cr ≤ 0,3% și Ni ≤ 0,7%
    4.2 Oțeluri cu Cr ≤ 0,7% și Ni ≤ 1,5%
    5Oțeluri aliate Cr-Mo fără vanadiu cu C ≤ 0,35%
    5.1 Oțeluri cu 0,75% ≤ Cr ≤ 1,5% și Mo ≤ 0,7%
    5.2 Oțeluri cu 1,5% < Cr ≤ 3,5% și 0,7% < Mo ≤ 1,2%
    5.3 Oțeluri cu 3,5% < Cr ≤ 7,0% și 0,4% < Mo ≤ 0,7%
    5.4 Oțeluri cu 7,0% < Cr ≤ 10,0% și 0,7% < Mo ≤ 1,2%
    6Oțeluri înalt aliate de tip Cr-Mo-(Ni) -V
    6.1 Oțeluri cu 0,3% ≤ Cr ≤ 0,75%, Mo ≤ 0,7% și V ≤ 0,35%
    6.2 Oțeluri cu 0,75% < Cr ≤ 3,5%, 0,7% < Mo ≤ 1,2% și V ≤ 0,35%
    6.3 Oțeluri cu 3,5% < Cr ≤ 7,0%, Mo ≤ 0,7% și 0,45% ≤ V ≤ 0,55%
    6.4 Oțeluri cu 7,0% < Cr ≤ 12,5%, 0,7% < Mo ≤ 1,2% și V ≤ 0,35%
    7Oțeluri inoxidabile autocălibile și de tip ferito-martensitic cu C ≤ 0,35% și 10,5% ≤ Cr ≤ 30%
    7.1 Oțeluri inoxidabile feritice
    7.2 Oțeluri inoxidabile martensitice
    7.3 Oțeluri inoxidabile autocălibile
    8Oțeluri inoxidabile de tip austenitic, Ni ≤ 31%
    8.1 Oțeluri inoxidabile de tip austenitic cu Cr ≤ 19%
    8.2 Oțeluri inoxidabile de tip austenitic cu Cr > 19%
    8.3 Oțeluri inoxidabile de tip austenitic manganoase cu 4% < Mn ≤ 12%
    9Oțeluri aliate cu nichel, cu Ni ≤ 10,0%
    9.1 Oțeluri aliate cu nichel, cu Ni ≤ 3,0%
    9.2 Oțeluri aliate cu nichel, cu 3,0% < Ni ≤ 8,0%
    9.3 Oțeluri aliate cu nichel, cu 8,0% < Ni ≤ 10,0%
    10Oțeluri inoxidabile austenito-feritice (duplex)
    10.1 Oțeluri inoxidabile austenito-feritice cu Cr ≤ 24% și Ni > 4%
    10.2 Oțeluri inoxidabile austenito-feritice cu Cr > 24% și Ni > 4%
    11Oțeluri cuprinse în grupa 1 c, exceptând 0,30% < C ≤ 0,85%
    11.1 Oțeluri care sunt indicate la 11, cu 0,30% < C ≤ 0,35%
    11.2 Oțeluri care sunt indicate la 11, cu 0,35% < C ≤ 0,5%
    11.3 Oțeluri care sunt indicate la 11, cu 0,5% < C ≤ 0,85%
    NOTĂ: Pe baza compoziției chimice reale rezultată, oțelurile din grupa 2 pot fi considerate ca oțeluri din grupa 1.*a) În conformitate cu specificațiile de material și standardele de produs, ReH poate fi înlocuit cu Rp0,2 sau Rt0,5.*b) O valoare mai mare este acceptată decât cea rezultată cu condiția: Cr + Mo + Ni + Cu + V ≤ 0,75%.*c) O valoare mai mare este acceptata decât cea rezultată cu condiția: Cr + Mo + Ni + Cu + V ≤ 1%
    Tabelul 2 - Domeniile de valabilitate și corespondență a aprobărilor procedurilor de sudare pentru materialele de bază din oțel
    Grupa/Subgrupa materialului de probă Domeniul de valabilitate
    1-1 1*a)-1
    2-2 2*a)-2,1-1,2*a)-1
    3-3 3*a)-3,1-1,2-1,2-2,3*a)-1, 3*a)-2
    4-4 4*b)-4, 4*b)-1, 4*b)-2
    5-5 5*b)-5, 5*b)-1, 5*b)-2
    6-6 6*b)-6, 6*b)-1, 6*b)-2
    7-7 7*c)-7
    7-3 7*c)-3, 7*c)-1, 7*c)-2
    7-2 7*c)-2*a),7*c)-1
    8-8 8*c)-8
    8-6 8*c)-6*b),8*c)-1, 8*c)-2, 8*c)-4
    8-5 8*c)-5*b), 8*c)-1, 8*c)-2, 8*c)-4, 8*c)-6.1, 8*c)-6.2
    8-3 8*c)-3*a), 8*c)-1, 8*c)-2
    8-2 8*c)-2*a), 8*c)-1
    9-9 9*b)-9
    10-10 10*b)-10
    10-8 10*b)-8*c)
    10-6 10*b)-6*b),10*b)-1, 10*b)-2, 10*b)-4
    10-5 10*b)-5*b), 10*b)-1, 10*b)-2, 10*b)-4, 10*b)-6.1, 10*b)-6.2
    10-3 10*b)-3*a), 10*b)-1, 10*b)-2
    10-2 10*b)-2*a), 10*b)-1
    11-11 11*b)-11, 11*b)-1
    *a) Acoperă oțelurile cu limita de curgere egală sau inferioară din aceeași grupă*b) Acoperă oțelurile din aceeași subgrupă și toate subgrupele inferioare acestei grupe*c) Acoperă oțelurile din aceeași subgrupă
    Tabelul 3 - Domeniul de valabilitate al aprobării procedurilor de sudare în funcție de grosimea "t" a probei pentru sudurile tip BW - cap la cap
    Grosimea probei, t (mm)Domeniul de valabilitate al aprobării*1)
    Îmbinare sudată tip BW – cap la cap, pentru sudare cu o singură trecere sau sudare cu o singură trecere pe ambele părți (mm)Îmbinare sudată tip BW - cap la cap, pentru sudare cu mai multe treceri (mm)
    t ≤ 3 0,8 t până la 1,1 t t până la 2 t
    3 < t ≤ 12 0,8 t până la 1,1 t 3 până la 2 t
    12 < t ≤ 100 0,8 t până la 1,1 t0,5 t până la 2 t (max. 150 mm)
    t > 100 na 50 până la 2 t
    *1) Pentru materialele la care se impune efectuarea încercării la încovoiere prin șoc, aceasta poate fi efectuată numai pentru materiale (table) cu t ≥ 6 mm, respectiv pentru materiale (țevi) cu t ≥ 12 mm. Pentru toate materialele cu grosimi mai mici decât cele indicate anterior, încercarea la încovoiere prin șoc este garantată de către producător prin specificațiile de material.
    Tabelul 4 - Domeniul de valabilitate al aprobării procedurilor de sudare în funcție de grosimea "t" a probei, pentru sudurile în "T", sudurile tip FW - de colț și sudurile tip racord
    Grosimea probei, t (mm)Domeniul de valabilitate al aprobării procedurii de sudare pentru suduri la îmbinările în „T”, suduri tip FW - de colț și suduri la îmbinările tip racord
    Grosimea materialului (mm)Grosimea îmbinării sudate (mm)
    o singură treceremai multe treceri
    t ≤ 3 0,8 t până la 1,5 t 0,75 a până la 1,5 a fără restricții
    3 < t ≤ 30 0,8 t (min. 3 mm) până la 1,1 t 0,75 a până la 1,5 a fără restricții
    t ≥ 30 ≥ 6 a fără restricții
    NOTE: 1) “a“ reprezintă grosimea nominală a sudurii;2) În situația aprobării unei proceduri de sudare pentru o sudură tip FW - de colț pe baza unei proceduri de sudare aprobată a unei îmbinări cu sudură tip BW - cap la cap, “a” reprezintă grosimea materialului depus al probei cu sudură tip BW - cap la cap.
    Tabelul 5 - Domeniul de valabilitate al aprobării procedurilor de sudare pentru țevi și racorduri în funcție de diametru (dimensiuni în mm)
    Diametrul probei D*1)Domeniul de valabilitate al aprobării procedurii de sudare
    D ≤ 25 D până la 2 D
    25 < D ≤ 50 min. 25 până la 2 D
    50 < D ≤ 168,3 0,5 D până la 2 D
    D > 168,3 > 0,5 D și table
    *1) D este diametrul exterior al țevii sau diametrul exterior al țevii racordului.
    Tabelul 6 - Domeniul de valabilitate al unei proceduri de sudare aprobate în funcție de pozițiile de sudare
    Poziția de sudare a probeiDomeniul de valabilitate al aprobării
    Sudură cap la cap la tableSudură cap la cap la țeviSudură în colț
    PAPCPEPFPGPAPCPFPGPAPBPDPFPG
    Sudură cap la cap tablePA*----x---x----
    PCx*-x-----xx-x-
    PExx*x-----xxxx-
    PFx--*-----xx-x-
    PG----*--------x
    PA numai pentru țevi în rotațiePAx----*---x----
    Sudură cap la cap la țeviPCxx-x--*--xx-x-
    PFx-xx-xx*-xxxx-
    PG----x---*----x
    Sudură în colț la table sau la racord la țeviPA---------*----
    PB---------x*---
    PD---------xx*x-
    PF---------xxa) - b) x*-
    PG------------*
    Legendă:* indică poziția de sudare a probei pentru care a fost aprobată;x indică acele poziții de sudare pentru care procedura de sudare aprobată este, de asemenea, valabilă;- indică acele poziții de sudare pentru procedura care nu este aprobată.a) se aplică în cazul sudurilor de colț la table;b) se aplică în cazul sudurilor tip racord la țevi.
    NOTE:1) Aprobarea procedurii de sudare realizată în poziția de sudare: țeavă fixă, axă înclinată, sudură vertical-descendent, este valabilă și pentru poziția de sudare PG (vertical descendent).2) Aprobarea procedurii de sudare realizată în poziția de sudare: țeavă fixă, axă înclinată, sudură vertical-ascendent, este valabilă pentru toate celelalte poziții de sudare la table sau la țevi, cu excepția poziției PG (vertical descendent).
    Tabelul 7 - Domeniul de valabilitate al aprobării procedurii de sudare pentru un anumit tip de îmbinare sudată
    Tipul de îmbinare a probei utilizate la verificarea pentru aprobareDomeniul de valabilitate al aprobării
    Suduri cap la cap la tableSudură cu pătrundere completă la table, în „T”Sudură în colț la tableSuduri cap la cap la țeviSuduri de racord
    Sudate dintr-o parteSudate din ambele părțiSudate dintr-o parteSudate din ambele părțiSudate dintr-o parte
    Cu suportFără suportCu scobireFără scobire - - - Cu suportFără suport -
    Suduri cap la cap la tableSudate dintr-o parteCu suport * - x x - x x - - -
    Fără suportx * x x x x x - - -
    Sudate din ambele părțiCu scobire --*xxxx---
    Fără scobire---*-xx---
    Suduri cap la cap la țeviSudate dintr-o parteCu suportx-xx-xx*--
    Fără suportxxxxxxxx*-
    Sudură cu pătrundere completă la table, în TSudate dintr-o parte----*xx---
    Sudate din ambele părți-----*x---
    Sudură în colț la table------*---
    Sudură de racord------x--*
    Legendă:* indică îmbinarea pentru care a fost aprobată WPS prin verificarea pentru aprobare;x indică acele îmbinări pentru care WPS este, de asemenea, aprobată;- indică acele îmbinări pentru care WPS nu este aprobată.
    NOTE:1) Aprobarea unei proceduri de sudare efectuată pe o probă de sudură tip racord este valabilă pentru toate îmbinările tip racord în condițiile în care variabilele esențiale rămân nemodificate.2) Procedurile de sudare aprobate pentru sudurile cu mai multe treceri nu sunt valabile pentru sudurile cu o singură trecere.3) Procedurile de sudare aprobate pentru sudurile cu o singură trecere sunt valabile și pentru cele cu mai multe treceri cu condiția respectării celorlalte variabile esențiale.
    Anexa nr. 3 la Prescripția tehnică
    Poziții de sudare
    3.1. Poziții de sudare pentru tablea) suduri cap la capb) suduri în colț3.2. Poziții de sudare pentru țevia) suduri cap la capb) suduri de racord NOTĂ: Poziția de sudare PA din Anexa 3, 3.2, lit. b) se aplică numai pentru oțel.
    Anexa nr. 4 la Prescripția tehnică
    Forme și dimensiuni ale probelor sudate
    Pregătirea marginilor și prinderea se face conform specificației procedurii de sudare preliminare (pWPS).
    Figura 1 - Probă pentru o sudură cap la cap la table
    1 - pregătirea și poziționarea marginilor așa cum se detaliază în specificația procedurii de sudare preliminare (pWPS) a - valoarea minimă 150 mm b - valoarea minimă 500 mm t - grosimea materialului
    Figura 2 - Probă pentru o sudură cap la cap la țevi
    1 - pregătirea și poziționarea marginilor așa cum se detaliază în specificația procedurii de sudare preliminare(pWPS) a - valoarea minimă 150 mm D - diametrul exterior t - grosimea materialului
    Figura 3 - Probă pentru o îmbinare în T cu pătrundere completă
    1 - pregătirea și poziționarea marginilor așa cum se detaliază în specificația procedurii de sudare preliminare (pWPS) a - valoarea minimă 150 mm b - valoarea minimă 350 mm t1, t2 - grosimea materialului
    Figura 4 - Probă pentru un racord la țevi
    1 - pregătirea și poziționarea marginilor așa cum se detaliază în specificația preliminară a procedurii de sudare (pWPS) a - valoarea minimă 150 mm D1 - diametrul exterior al țevii principale t1 - grosimea peretelui țevii principale D2 - diametrul exterior al țevii racord t2 - grosimea peretelui țevii racord
    Figura 5 - Probă pentru sudură în colț la table
    a - valoarea minimă 150 mm b - valoarea minimă 350 mm t1, t2 - grosimea tablelor
    Anexa nr. 5 la Prescripția tehnică
    Examinări nedistructive/încercări distructive
    ale probelor sudate cu materiale de bază din oțel
    ProbăTipul încercăriiVolumul încercăriiNota
    Îmbinare cap la capExaminare vizuală100%-
    Examinarea de suprafață a îmbinării100%*1)
    Examinare cu radiații penetrante sau cu ultrasunete100%*4)
    Încercare la tracțiune transversală2 epruvete-
    Încercare la îndoire transversală4 epruvete*2)
    Încercare la încovoiere prin șoc2 seturi (6 epruvete)*6)
    Încercare de duritateCâte 3 puncte HV10 pentru MD și ZIT, și 1 punct HV10 pentru fiecare MB*3)
    Examinare macroscopică1 epruvetă-
    Examinare microscopică-
    Îmbinare în T cu pătrundere completă 5)Examinare vizuală100%-
    Examinarea de suprafață a îmbinării100%*1)
    Examinare cu ultrasunete100%*4)
    Încercare de duritateCâte 3 puncte HV10 pentru MD și ZIT, și 1 punct HV10 pentru fiecare MB*3)
    Examinare macroscopică2 epruvete-
    Îmbinare în colț la tableExaminare vizuală100%-
    Examinarea de suprafață a îmbinării100%*1)
    Încercare tehnologică de rupere1 probă-
    Încercare de duritate1 set/epruvetă*3)
    Examinare macroscopică2 epruvete-
    Îmbinare de racord*5)Examinare vizuală100%-
    Examinarea de suprafață a îmbinării100%*1)
    Examinare cu ultrasunete 100%*4) și *7)
    Încercare de duritateCâte 3 puncte HV10 pentru MD și ZIT, și 1 punct HV10 pentru fiecare MB.*3)
    Examinare macroscopică4 epruvete-
    Examinare microscopică
    NOTE: 1) Examinare cu lichide penetrante sau cu pulberi magnetice. Pentru materiale neferomagnetice, numai cu lichide penetrante.2) Încercarea la îndoire transversală se efectuează pe 2 epruvete cu rădăcina supusă la întindere și pe 2 epruvete cu rădăcina supusă la comprimare. Pentru grosimi t ≥ 15 mm se poate efectua încercarea la îndoire transversală laterală pe 4 epruvete prelevate lateral.3) Nu se aplică la oțelurile din subgrupa 1.1 și grupa 8 (anexa nr. 1, tabelul 1).4) Se aplică numai pentru oțeluri cu t ≥ 8 mm și nu se aplică la oțelurile din grupele 8 și 10 (anexa nr. 1, tabelul 1).5) Se pot lua în considerare încercări suplimentare pentru determinarea caracteristicilor mecanice ale îmbinării.6) Un set (3 epruvete) în sudură și un set (3 epruvete) în zona de influență termică (ZIT). Se cere numai pentru t ≥ 6 mm pentru table și t ≥ 12 mm pentru țevi. Dacă în pWPS nu se specifică o temperatură de încercare, atunci încercarea se efectuează la temperatura ambiantă.7) La probele tip racord nu se cere examinare cu ultrasunete pentru un diametru exterior al țevii ≤ 50 mm. Pentru un diametru exterior al țevii > 50 mm, dacă nu este posibil de efectuat din punct de vedere tehnic, examinarea cu ultrasunete se înlocuiește cu examinarea cu radiații penetrante.
    Anexa nr. 6 la Prescripția tehnică
    Modele pWPS/WPS
    a) Model de specificație a procedurii de sudare (pWPS/WPS) pentru oțel, aluminiu și aliaje de aluminiu
    SPECIFICAȚIA PROCEDURII DE SUDARE pWPS/WPS Nr.:
    PERSOANA JURIDICĂ:
    PROCEDEUL DE SUDARE:TIPUL ÎMBINĂRII:
    POZIȚIA DE SUDARE:
    MATERIALE DE BAZĂMATERIALE DE ADAOS
    MB1Denumire:Denumire:
    Norma:Norma:
    Grupa/subgrupa:Dimensiuni (mm):
    Grosime (mm):Diametru (mm):UscareTemp. (°C)/Timp (ore):
    MB2Denumire:Electrod nefuzibilTip:
    Diametru (mm):
    Norma:Gaz/fluxDe protecție:
    Grupa/subgrupa:La rădăcină:
    Grosime (mm):Diametru (mm):
    Temperatura de preîncălzire (°C):Debitul gazuluiDe protecție:
    Temperatura între straturi (°C):La rădăcină:
    SCHEMA DE PREGĂTIRE A ÎMBINĂRIISUCCESIUNEA STRATURILOR DE SUDURĂ
    RândProcedeu de sudareDimens. met. adaos (mm)Intensitatea curentului (A)Tensiunea arcului (V)Tip curent/ polaritateViteza sârmei(m/min)Viteza de sudare *(cm/min)Energie liniară*(J/cm)
    TRATAMENT TERMIC DUPĂ SUDARETEHNICA DE SUDARE
    Tip: Pregătirea marginilor:
    Temperatura: Suport rădăcină:
    Timp de menținere: Pendulare:
    Răcire: Scobirea rădăcinii:
    Viteză încălzire/răcire: Curățare între straturi:
    Alte date:
    Detalii pentru sudarea MIG/MAG:
    Detalii pentru sudare în impulsuri:
    Detalii pentru sudarea cu plasmă:
    Responsabil tehnic cu sudura,Întocmit,Data:
    * Dacă este necesar.
    b) Model de specificație a procedurii de sudare (pWPS/WPS) pentru sudarea oxiacetilenică a oțelului
    SPECIFICAȚIA PROCEDURII DE SUDARE pWPS/WPS Nr.:
    PERSOANA JURIDICĂ:
    PROCEDEUL DE SUDARE:TIPUL ÎMBINĂRII:
    POZIȚIA DE SUDARE:
    MATERIALE DE BAZĂMATERIALE DE ADAOS
    MB1Denumire:Denumire:
    Norma:Norma:
    Grupa/subgrupa:Dimensiuni (mm):
    Grosime (mm):Diametru (mm):
    MB2Denumire:
    Norma:
    Grupa/subgrupa:
    Grosime (mm):Diametru (mm):
    Temperatura de preîncălzire (°C):
    Temperatura între straturi (°C):
    SCHEMA DE PREGĂTIRE A ÎMBINĂRIISUCCESIUNEA STRATURILOR DE SUDURĂ
    Rând trecereProcedeu de sudareDimens. met. adaos (mm)Tehnica de sudareDimens. duza(mm)Tip gaz combustibilPresiune gaz combustibil(bar)Presiune O.2(bar)Tip flacără
    TRATAMENT TERMIC DUPĂ SUDAREMETODA DE PREGĂTIRE ȘI CURĂȚARE
    Tip: Pregătirea marginilor:
    Temperatura: Suport rădăcină:
    Timp de menținere: Scobirea rădăcinii:
    Răcire: Curățirea între straturi:
    Viteză încălzire/răcire:
    Alte date:
    Responsabil tehnic cu sudura,Întocmit,Data:
    Anexa nr. 7 la Prescripția tehnică
    Proces-verbal de verificare tehnică
    [Siglă ISCIR]Proces-verbalde verificare tehnicănr. ............ISCIR ............................Adresa ...............................................................Telefon ..........................Fax ................................
    Încheiat astăzi ...... cu ocazia .......... efectuat(ă) în baza prevederilor*1) ........ și a prescripțiilor tehnice aplicabile*2) ......... la .............. Deținătorul/Solicitant ............ din localitatea ........... str. ............ nr. ..... județ/sector .......... Tel./fax/e-mail: ........... CUI ......../J........reprezentant legal .............. Verificarea s-a efectuat la subdiviziunea ............... din localitatea ......... str. ............. nr. ...... județ/sector ........ Tel./fax/e-mail ............ Subsemnatul*3) .................. am constatat următoarele: .......................... Am dat următoarele dispoziții: ........... După această verificare s-a admis ................ Pentru această verificare se plătește suma de ........ lei conform .......... Anexa .... Pct. ......., de către ............ din localitatea .......... str. ............. nr. ..... județ/sector ........ în cont ........ deschis la Banca/Trezoreria ........ filiala .................
    Am luat la cunoștință
    Reprezentant ISCIR......................................Reprezentant legal persoană juridică/solicitant......................................Responsabil tehnic cu sudura......................................
    *1) Se precizează actul normativ în vigoare la data întocmirii procesului-verbal (Legea nr. 64/2008 republicată, privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil), care a stat la baza efectuării verificării tehnice. *2) Se precizează prescripția tehnică aplicabilă care a stat la baza efectuării verificării tehnice. *3) Funcția, numele și prenumele.
    Anexa nr. 8 la Prescripția tehnică
    Localizarea și prelevarea epruvetelor pentru încercări distructive

    Figura 1 - Localizarea epruvetelor pentru o sudură cap la cap la table

    Figura 2 - Localizarea epruvetelor pentru o sudură cap la cap la țevi

    Figura 3 - Localizarea epruvetelor pentru o îmbinare în T sau o sudură în colț la table

    Figura 4 - Localizarea epruvetelor pentru o îmbinare tip racord
    Anexa nr. 9 la Prescripția tehnică
    Domenii de valabilitate ale aprobării
    procedurilor de sudare la îmbinările țeavă-placa tubulară
    Tabelul 1 - Domenii de valabilitate ale aprobării procedurilor de sudare pentru o grosime "Sp" a plăcii tubulare
    Grosimea plăcii tubulare, Sp (mm) Domeniul de valabilitate al aprobării
    Sp ≤ 35 Sp până la 2Sp
    Sp > 35 ≥ 0,6Sp (minim 35 mm)
    Tabelul 2 - Domenii de valabilitate ale aprobării procedurilor de sudare pentru o grosime "St" a peretelui țevii
    Grosimea peretelui țevii, St (mm)Domeniul de valabilitate al aprobării
    Procedee de sudare manuale Procedee de sudare mecanizate sau automate
    St ≤ 3 St până la 2St St până la 1,1St
    St > 30,8St până la 2St (minim 3 mm)0,9St până la 1,1St (minim 3 mm)
    Tabelul 3 - Domenii de valabilitate ale aprobării procedurilor de sudare pentru un diametru "D" al țevii
    Diametrul țevii, D (mm) Domeniul de valabilitate al aprobării
    D ≤ 20 D + 5 mm
    D > 20 ≥ 0,8D (minim 20 mm)
    Anexa nr. 10 la Prescripția tehnică
    Tipuri de îmbinări sudate țeavă-placă tubulară

    Figura 1
    Sp - grosimea plăcii tubulare; d - diametrul exterior al țevii; St - grosimea peretelui țevii; l - lungimea țevii; unde "l" = "Sp" + 250 mm. Spl - grosimea placajului; g - grosimea sudurii.
    Figura 2 - Ansamblu de probă cu țevi cu diametrul d < 40 mm
    sudate în placă tubulară, amplasate în triunghi

    Figura 3 - Ansamblu de probă cu țevi cu diametrul d ≥ 40 mm
    sudate în placă tubulară, amplasate în triunghi

    Figura 4 - Ansamblu de probă cu țevi cu diametrul d < 40 mm
    sudate în placă tubulară, amplasate în pătrat

    Figura 5 - Ansamblu de probă cu țevi cu diametrul d ≥ 40 mm
    sudate în placă tubulară, amplasate în pătrat
    Anexa nr. 11 la Prescripția tehnică
    Criterii de acceptare ale îmbinărilor sudate țeavă-placă tubulară
    Defecte Nivel de acceptare
    Discontinuități planeFisuriNepătrunderiLipsă de topire lateralăLipsă de topire între treceriNu se admit
    Abaterea de la grosimea suduriiGrosimea minimă a sudurii:- 0,7St la sudarea cu o trecere;- St la sudarea cu mai multe treceri.
    Arsuri la peretele țevii Nu se admit
    Răsfrângerea sudurii în interiorul țeviiSă nu depășească 0,5 mm la țevile cu diametrul până la 25 mm inclusiv și 1 mm la țevile cu diametrul peste 25 mm.
    Incluziuni de zgură sau alte incluziuni solideIncluziuni izolate:- lungimea mai mică decât St;- lățimea mai mică decât 0,25St.Dimensiunile incluziunilor, transversal pe grosimea minimă a sudurii, sub valoarea specificată.
    GoluriPori izolațiDiametrul mai mic decât 0,5St.Dimensiunile porilor, transversal pe grosime, trebuie să nu reducă grosimea sudurii sub valoarea specificată.
    Sufluri tubulareLungimea mai mică decât 0,5St.Suflurile tubulare trebuie să nu reducă dimensiunea sudurii sub valoarea specificată.
    Sufluri aliniateNu se admit (pot indica lipsa de topire)Observație: Pentru sudurile de la suprafața exterioară a plăcii tubulare, lipsa de topire intervine din cauza geometriei îmbinării sudate.
    Sufluri sferoidale uniform repartizateSuma tuturor suflurilor pe secțiune nu trebuie să reducă dimensiunile sudurii sub valoarea specificată
    Crestături marginale în placa tubulară sau țeavă Nu se admit
    Arderea capătului țeviiNu se admite, în cazul în care se reduc dimensiunile sudurii sub dimensiunile prescrise în proiectul de execuție
    Anexa nr. 12 la Prescripția tehnică
    Variabile esențiale și domenii de valabilitate ale aprobării
    procedurilor de sudare pentru materiale
    de bază din aluminiu și aliaje de aluminiu
    Tabelul 1 - Sistemul de grupare al materialelor de bază din Al și aliaje de Al
    GrupaSubgrupaTipul de aluminiu și aliaje de aluminiu
    21Aluminiu pur cu conținut de impurități sau de elemente de aliere ≤ 1 %
    22Aliaje de aluminiu care nu pot fi tratate termic
    22.1Aliaje Al-Mn
    22.2Aliaje Al-Mg cu Mg ≤ 1,5%
    22.3Aliaje Al-Mg cu 1,5% < Mg ≤ 3,5%
    22.4Aliaje Al-Mg cu Mg > 3,5%
    23Aliaje de aluminiu care pot fi tratate termic
    23.1Aliaje Al-Mg-Si
    23.2Aliaje Al-Zn-Mg
    24Aliaje Al-Si cu Cu ≤1%
    24.1Aliaje Al-Si cu Cu ≤ 1% și 5% < Si ≤ 15%
    24.2Aliaje Al-Si-Mg cu Cu ≤ 1% ; 5% < Si ≤ 15% și 0,1% < Mg ≤ 0,80%
    25Aliaje Al-Si-Cu cu 5% < Si ≤ 14%; 1%< Cu ≤ 5% și Mg ≤ 0,80%
    26Aliaje Al-Cu cu 2% < Cu ≤ 6%
    Notă: Grupele 24, 25, 26 se referă la materiale turnate
    Tabelul 2 - Domeniile de valabilitate și corespondență a aprobărilor procedurilor de sudare pentru materialele de bază din Al și aliaje de Al
    Grupa/subgrupa materialului de probaDomeniul de valabilitateDomeniul de valabilitate pentru combinații de materiale diferite
    21 - 2121 - 21NA
    22.1 - 22.122.1 - 22.122.1 - 22.2
    22.2 - 22.2
    22.2 - 22.222.2 - 22.222.1 - 22.2
    22.1 - 22.1
    22.3 - 22.322.3 - 22.3Combinații între 22.1, 22.2, 22.3 și 22.4
    22.1 - 22.1
    22.2 - 22.2
    22.4 - 22.4
    22.4 - 22.422.4 - 22.4Combinații între 22.1, 22.2, 22.3 și 22.4
    22.1 - 22.1
    22.2 - 22.2
    22.3 - 22.3
    23.1 - 23.123.1 - 23.1Combinații între 22.1, 22.2*a), 22.3*a) și 22.4*a)
    22.1 - 22.1
    22.2 - 22.2*a)
    22.3 - 22.3*a)
    22.4 - 22.4*a)
    23.2 - 23.223.2 - 23.223.2 - 23.1Combinații între 22.1, 22.2*a), 22.3*a) și 22.4*a)
    23.1 - 23.1
    22.1 - 22.1
    22.2 - 22.2*a)
    22.3 - 22.3*a)
    22.4 - 22.4*a)
    24.1 - 24.124.1 - 24.1NA
    24.2 - 24.224.2 - 24.224.2 - 24.1 si 24.2 - 23.1*b)
    24.1 - 24.1
    23.1 - 23.1*b)
    25 - 2525 - 2525 - 24.125 - 24.2
    24.1 - 24.1
    24.2 - 24.2
    26 - 2626 - 2626 - 24.1*c),24.2*c) sau 25*c)
    24.1 - 24.1*c)
    24.2 - 24.2*c)
    25 - 25*c)
    NOTĂ: Aprobarea procedurii de sudare este valabilă numai dacă se folosesc materiale de adaos din aceeași grupă cu materialele de bază
    *a) - Dacă se folosesc materiale de adaos din Al-Mg*b) - Dacă se folosesc materiale de adaos din Al-Si*c) - Numai pentru turnate
    Tabelul 3 - Domeniul de valabilitate al aprobării procedurilor de sudare în funcție de grosimea "t" a probei pentru sudurile tip BW - cap la cap
    Grosimea probei, t (mm)Domeniul de valabilitate al aprobării
    Pentru o singură trecere sau o singură trecere pe ambele părți (mm)Pentru sudare cu mai multe treceri (mm)
    t ≤ 3 0,8t până la 1,1t t până la 2t
    3 < t ≤ 12 0,8t până la 1,1t 3 până la 2t
    12 < t ≤ 50 0,8t până la 1,1t 0,5t până la 2t
    Tabelul 4 - Domeniul de valabilitate al aprobării procedurilor de sudare pentru țevi și racorduri în funcție de diametru
    Diametrul probei D* (mm) Domeniul de valabilitate al aprobării
    D ≤ 25 D până la 2D
    25 < D ≤ 50 min. 25 până la 2D
    50 < D ≤ 168,3 0,5D până la 2D
    D > 168,3 > 0,5D și table
    * D este diametrul exterior al țevii sau diametrul exterior al țevii racordului.
    Tabelul 5 - Domeniul de valabilitate al unei proceduri de sudare aprobate în funcție de pozițiile de sudare
    Poziția de sudare a probeiDomeniul de valabilitate al aprobării
    Sudură cap la cap la tableSudură cap la cap la țeviSudură în colț
    PA PC PE PF PG PA PC PF PG PA PB PD PF PG
    Sudură cap la cap tablePA*----x---x----
    PCx*-x-----xx-x-
    PExx*x-----xxxx-
    PFxx-*-----xx-x-
    PG----*--------x
    PA numai pentru țevi în rotațiePAx----*---x----
    Sudură cap la cap la țeviPCxx-x--*--xx-x-
    PFxxxx-xx*-xxxx-
    PG----x---*----x
    Sudură în colț la table sau la racord la țeviPA---------*----
    PB---------x*-x-
    PD---------xx*x-
    PF---------xx-*-
    PG-------------*
    Legendă:* indică poziția de sudare a probei utilizate la procedura de sudare aprobată;x indică acele poziții de sudare pentru care procedura de sudare aprobata este, de asemenea, valabilă;- indică acele poziții de sudare pentru care procedura de sudare aprobata nu este valabilă.
    Anexa nr. 13 la Prescripția tehnică
    Examinări și încercări pentru probe sudate cu
    materiale de bază din aluminiu și aliaje de aluminiu
    Tabelul 1 - Examinări nedistructive/încercări distructive ale probelor sudate cu materiale de bază din aluminiu și aliaje de aluminiu
    ProbăTipul încercăriiVolumul încercăriiNota
    Îmbinare cu sudură cap la capExaminare vizuală100%-
    Examinare cu lichide penetrante100%-
    Examinare cu radiații penetrante sau cu ultrasunete100%-
    Încercare la tracțiune transversală2 epruvete-
    Încercare la îndoire transversală4 epruvete*1)
    Examinare macroscopică1 probă-
    Examinare microscopică1 probă*2)
    Racord la țevi*3) sau alte tipuri de racorduriExaminare vizuală100%-
    Examinare cu lichide penetrante100%-
    Examinare cu ultrasunete100%*4)
    Examinare macroscopică2 probe-
    Examinare microscopică1 probă*2)
    Îmbinare cu sudură în colț la table*3)Examinare vizuală100%-
    Examinare cu lichide penetrante100%-
    Examinare macroscopică2 probe-
    Examinare microscopică1 probă*2)
    NOTE:*1) Încercarea la îndoire transversală se efectuează pe 2 epruvete cu rădăcina supusă la întindere și 2 epruvete cu rădăcina supusă la comprimare. Pentru grosimi t ≥ 12 mm se poate efectua încercarea la îndoire transversală laterală pe 4 epruvete prelevate lateral.*2) Aplicabilă, cu excepția materialelor din grupa 21.*3) Se pot lua în considerare încercări suplimentare pentru determinarea caracteristicilor mecanice ale îmbinării.*4) Nu se cere examinarea cu ultrasunete pentru diametru exterior ≤ 50 mm.
    Tabelul 2 - Valorile coeficientului de eficacitate al tipului de îmbinare cap la cap funcție de grupele materialelor de bază
    Grupa de materialeRevenit/starea de livrare a materialului de bază înainte de sudare*1)Tratament de îmbătrânire după sudare*2) T = Rm(w)/Rm(pm)
    21 Fără condiție specială - 1,0*3)
    22 Fără condiție specială - 1,0*3)
    23Aliaje Al-Mg-Si (23.1)T4Natural0,9
    T4Artificial0,7*4)*5)
    T5-T6Natural0,6
    T5-T6Artificial0,7*5)
    Aliaje Al-Zn-Mg (23.2)T4Natural0,95
    T4Artificial0,75*4)*5)
    T6Natural0,75
    T6Artificial0,75*5)
    Alte aliaje Fără condiție specială - -
    *1) Pentru materialele de bază a căror stare nu este indicată în tabel, valoarea Rm(w) se stabilește prin instrucțiune specială.*2) Se indică în pWPS și se determină în concordanță cu specificațiile de material.*3) Rm(pm) se bazează pe valoarea minimă garantată a rezistenței la tracțiune în starea „O”, fără a ține seama de starea reală a materialului utilizat pentru încercare.*4) În cazul în care probele sunt îmbătrânite artificial după sudare și înainte de încercare, coeficientul de eficacitate se aplică valorii minime garantate pentru starea T6 a materialului de bază.*5) Tratamentul de îmbătrânire după sudare și valoarea Rm(w) se stabilește prin instrucțiuni specifice.
    Tabelul 3 - Domeniul de valabilitate al diametrului dornului "D" în funcție de starea de livrare a materialelor
    Grupa de materialeDiametrul dornului
    Revenit sau starea de livrare
    “O”FH112H12H22H32H14H24H34H16H26H36H18H28H38H19H29H39T4 T5-T6 T7
    21 2t 3t 3t 3t 4t 4t - - -
    22.13t3t3t4t5t5t---
    22.2; 22.3; 22.46t6t6t6t6t6t---
    236t-----6t7t6t
    Anexa nr. 14 la Prescripția tehnică
    Variabile esențiale și domenii de valabilitate ale aprobării
    procedurilor de sudare pentru polietilenă de înaltă densitate (PEHD)
    Domeniudn(mm)SDRProcedeul de sudareTip îmbinareDomeniul de valabilitate dn(mm)
    A110 sau 18011 sau 17,6SDBW≤ 315
    ≥ 400≤ 17,6> 315
    B90 sau 11011SRMSW≤ 225
    31517,6> 180
    C32/90 sau 32/11011SRSSStoate
    dn - diametrul exterior nominal al țevii din care se realizează ansamblul de probă; SDR - raportul dimensional standard - raportul dintre diametrul exterior nominal "dn" și grosimea nominală a peretelui țevii "en", calculate cu formula: SDR = dn/en
    Anexa nr. 15 la Prescripția tehnică
    Forme și dimensiuni ale probelor sudate
    din polietilenă de înaltă densitate (PEHD)

    Figura 1 - Probă pentru o îmbinare sudată cap la cap BW

    Figura 2 - Probă pentru o îmbinare sudată prin electrofuziune cu manșon SW

    Figura 3 - Probă pentru o îmbinare prin electrofuziune tip șa (derivație) SS
    Anexa nr. 16 la Prescripția tehnică
    Examinări nedistructive/încercări distructive ale
    probelor sudate din polietilenă de înaltă densitate (PEHD)
    Probă Tipul verificare Volumul încercării
    Îmbinare cap la cap BWExaminare vizuală100%
    Examinare macroscopică1 epruvetă
    Încercarea la tracțiune4 epruvete
    Rupere tehnologică1 epruvetă
    Îmbinare suprapusă cu manșon SWExaminare vizuală100%
    Examinare macroscopică1 epruvetă
    Încercarea la rupere prin decoeziune4 epruvete
    Îmbinare tip șa (derivație) SSExaminare vizuală100%
    Examinare macroscopică1 epruvetă
    Încercarea la rupere prin decoeziune2 epruvete
    Anexa nr. 17 la Prescripția tehnică
    Criterii de acceptare ale îmbinărilor
    sudate din polietilenă de înaltă densitate (PEHD)
    Criterii de acceptare a defectelor îmbinărilor sudate
    17.1. Criterii de acceptare a defectelor pentru îmbinări sudate cap la cap cu element încălzitor17.2. Criterii de acceptare a defectelor pentru îmbinări sudate prin rezistență electrică17.3. Explicații pentru fiecare simbol Simbolul 1, dat în tabelul A.1, definește grupa de imperfecțiuni: Tabelul A1 - Definiția primului simbol
    Nr. Crt.Simbol Grupa de imperfecțiuni
    1 2 Cavități
    2 3 Incluziuni solide
    3 4 Fuziune / legătură sau pătrundere imperfectă
    4 5 Formă defectuoasă
    5 6 Dimensiuni incorecte
    6 7 Imperfecțiuni diverse
    7 9 Imperfecțiuni de suprafață care nu sunt cauzate direct de sudare
    Simbolul 2, dat în tabelul A.2, definește subgrupa de imperfecțiuni: Tabelul A.2 - Definiția simbolului al doilea
    Nr. Crt.Simbol Subgrupa de imperfecțiuni
    1 2A Cavități
    2 2B Incluziuni solide
    3 2C Fuziune / legătură sau pătrundere imperfectă
    4 2M Formă defectuoasă
    5 3A Dimensiuni incorecte
    6 3D Imperfecțiuni diverse
    7 3J Imperfecțiuni de suprafață care nu sunt cauzate direct de sudare
    8 3K Polimer degradat
    9 4A Fuziune / legătură sau pătrundere imperfectă
    10 4B Lipsă de topire
    11 4C Lipsă de pătrundere sau pătrundere incompletă
    12 4D Pătrundere excesivă
    13 4E Crestătură sau crestătură la rădăcină
    14 4F Sudură inexistentă
    15 4P Expulzare de material
    16 4Q Crestătură în bavură sau în îngroșare
    17 4T Sârmă încălzitoare deplasată
    18 4U Sârmă încălzitoare deplasată
    19 4W Sudură rece
    20 5A Formă defectuoasă
    21 5B Deformație excesivă
    22 5C Profil incorect al sudurii
    23 5D Scurgere de material
    24 5E Nealiniere unghiulară
    25 5F Străpungere
    26 5G Lățime neregulată
    27 5H Suprafață neregulată
    28 5N Supratopire
    29 6A Dimensiuni incorecte
    30 6B Îngroșare excesivă (supraînălțare excesivă)
    31 6C Grosime a sudurii mai mare decât cea prescrisă
    32 6D Lățime excesivă
    33 6F Grosime incompletă
    34 6G Grosime a sudurii mai mică decât cea prescrisă
    35 6G Asimetrie excesivă
    36 6J Retasură la rădăcină
    37 6M Material refulat insuficient
    38 7A Imperfecțiuni diverse
    39 7B Deteriorare termică în afara zonei de sudare
    40 7G Reluare defectuoasă
    41 7T Încrucișări ale sudurilor
    42 7V Racordare excesivă
    43 9C Urmă de sculă
    Simbolul 3, dat în tabelul A.3, definește forma imperfecțiunilor individuale: Tabelul A.3 - Definiția simbolului al treilea
    Nr. Crt.Simbol Forma imperfecțiunilor individuale
    1 A Formă nedefinită
    2 B Longitudinală (axa x)
    3 C Transversală (axa y)
    4 D Pe grosime (axa z)
    5 E Tubulară sau vermiculară
    6 F Ramificată
    7 G Sferică
    8 H Radială (stea)
    9 I Alungită sau liniară
    10 J Unghiulară
    Simbolul 4 dat în tabelul A.4 definește morfologia grupurilor de imperfecțiuni: Tabelul A.4 - Definiția simbolului al patrulea
    Nr. Crt.Simbol Morfologia grupurilor de imperfecțiuni
    1 A Morfologia grupurilor de imperfecțiuni
    2 B Localizată (limitată la o anumită porțiune din zona examinată)
    3 C Intermitentă
    4 D Intermitentă local
    5 E Continuă
    6 F Grupate (în cuib)
    7 G Distribuite uniform
    8 H Aliniate (distribuite în linie)
    9 I Separate
    10 J Izolate (o singură imperfecțiune pe întreaga zonă examinată)
    11 K Neregulate
    12 L Deschise la suprafață
    13 M Grupate local
    Simbolul 5 dat în tabelul A.5 definește poziția imperfecțiunilor: Tabelul A.5 - Definiția simbolului al cincelea
    Nr. Crt.Simbol Poziția imperfecțiunilor
    1 A Poziție nedefinită
    2 B Sudură / Polimer topit
    3 C Zonă de legătură la sudare / Racordarea sudurii / Marginea nucleului / Zonă de legătură la lipire tare (inclusiv zona de difuzie)
    4 D Zonă influențată termic (ZIT)
    5 E Material de bază neinfluențat
    6 F Fața sudurii / Muchia superioară a tăieturii
    7 G Rădăcina sudurii / Muchia inferioară a tăieturii
    8 H Perete lateral / Suprafața tăieturii
    9 I Planul îmbinării
    10 J Între rânduri
    11 K Crater / Sfârșitul trecerii
    12 L Sudură de prindere
    13 M Folie
    14 N Rostul tăieturii
    Anexa nr. 18 la Prescripția tehnică
    Model de specificație a procedurii de sudare
    (pWPS/WPS) pentru polietilenă de înaltă densitate (PEHD)
    SPECIFICAȚIA PROCEDURII DE SUDARE pWPS/WPS Nr.:
    PERSOANA JURIDICĂ:
    PROCEDEUL DE SUDARE:TIPUL ÎMBINĂRII:
    RAPORTUL DIMENSIONAL STANDARD (SDR):
    MATERIALE DE BAZĂ
    MB1Denumire:MB2Denumire:
    Norma:Norma:
    TIP PE:TIP PE:
    Diametru (mm)Diametru (mm)
    Metoda de pregătire și curățare a suprafețelor:
    PARAMETRI DE SUDARE
    Presiune încălzire ................... Timp încălzire ........................Presiune menținere ................. Timp menținere ........................Timp eliminare ................Temperatură sudare ............... Timp creștere presiune ..................Presiune sudare .................... Timp sudare ..........................Presiune răcire ................... Timp răcire...........................
    REPREZENTAREA ÎMBINĂRII SUDATEDIAGRAMA CICLULUI DE SUDARE
    ALTE DATE:
    RESPONSABIL TEHNIC CU SUDURA,DATA:
    Anexa nr. 19 la Prescripția tehnică
    Model de fișă de aprobare a procedurii de sudare
    (WPQR) pentru oțel, aluminiu și aliaje de aluminiu
    a) Model de fișă de aprobare a procedurii de sudare (WPQR) pentru oțel, aluminiu și aliaje de aluminiu
    FIȘA DE APROBARE A PROCEDURII DE SUDARE CONFORM PRESCRIPȚIEI TEHNICE PT CR 7-2025WPQR Nr.:
    DETALII PENTRU VERIFICAREA SUDURII PAG.: 1 DIN: 3
    PERSOANA JURIDICĂ: Sudor:Nr. poanson:
    SPECIFICAȚIA PROCEDURII DE SUDARE (WPS) Nr.:TIPUL ÎMBINĂRII:
    PROCEDEUL DE SUDARE: POZIȚIA DE SUDARE:
    MATERIALE DE BAZĂ MATERIALE DE ADAOS
    MB1 Denumire: Marca:
    Norma: Norma:
    Grupa/subgrupa: Dimensiuni (mm):
    Grosime (mm): Diametru (mm): Uscare Temp. (°C/ore):
    MB2 Denumire: Electrod nefuzibil Tip:
    Norma: Diametru (mm):
    Grupa/subgrupa: Gaz/flux De protecție:
    Grosime (mm): Diametru (mm): La rădăcină:
    Temp. de preîncălzire (°C): Debitul gazului De protecție:
    Temp. între straturi (°C):La rădăcină:
    SCHEMA DE PREGĂTIRE A ÎMBINĂRII SUCCESIUNEA STRATURILOR DE SUDURĂ
    RândProcedeul de sudareDimens. (MA)Intensitatea curentului (A)Tensiune (V)Tip curent/ polaritateViteza de avans a sârmeiViteza de sudare (cm/min)Energie termică introdusă
    TRATAMENT TERMIC DUPĂ SUDARE TEHNICA DE SUDARE
    Tip: Pregătirea marginilor:
    Temperatura: Suport rădăcină:
    Timp menținere: Pendulare:
    Răcire: Scobirea rădăcinii:
    Viteză încălzire/răcire: Curățare între straturi:
    ALTE DATE:
    Detalii pentru sudarea în impulsuri: Detalii pentru sudarea cu plasmă:
    Distanță de menținere: Unghi înclinare cap sudare:
    a) Model de fișă de aprobare a procedurii de sudare (WPQR) pentru oțel, aluminiu și aliaje de aluminiu (continuare)
    FIȘA DE APROBARE A PROCEDURII DE SUDARE CONFORM PRESCRIPȚIEI TEHNICE PT CR 7-2025WPQR Nr.:
    REZULTATELE EXAMINĂRILOR ȘI ÎNCERCĂRILOR PAG.: 2 DIN: 3
    EXAMINARE VIZUALĂ EXAMINARE CU RADIAȚII PENETRANTEEXAMINARE MACROSCOPICĂ
    Admis/Respins Buletin nr.: Buletin nr.:
    EXAMINARE cu LP sau PM EXAMINARE CU ULTRASUNETEEXAMINARE MICROSCOPICĂ
    Buletin nr.: Buletin nr.: Buletin nr.:
    ÎNCERCĂRI LA TRACȚIUNE Buletin nr.: Temperatura (°C):
    Numărul epruveteiRe (N/mmp)Rm (N/mmp)A (%)Z (%)Localizarea ruperii Observații
    Condiții
    ÎNCERCĂRI LA ÎNDOIRE Buletin nr.:
    Numărul epruveteiUnghiul de îndoireDiametrul dornului (mm)Rezultat
    ÎNCERCĂRI LA ÎNCOVOIERE PRIN ȘOCBuletin nr.: Condiții (J/cmp):
    Poziția crestăturiiDimensiuni (mm)Temperatura (°C)ValoriMedia (J/cmp)Observații
    1 2 3
    ZIT
    Sudură
    ÎNCERCĂRI DE DURITATE Buletin nr.: Tip/sarcină:
    Material de bazăPoziția măsurărilor (schița):
    ZIT
    Sudură
    ALTE ÎNCERCĂRI:
    Rezultatele încercărilor sunt CORESPUNZĂTOARE/NECORESPUNZĂTOARE.
    a) Model de fișă de aprobare a procedurii de sudare (WPQR) pentru oțel, aluminiu și aliaje de aluminiu (sfârșit)
    FIȘA DE APROBARE A PROCEDURII DE SUDARE CONFORM PRESCRIPȚIEI TEHNICE PT CR 7-2025WPQR Nr.:
    DOMENIUL DE VALABILITATE AL APROBĂRII PAG.: 3 DIN: 3
    Procedeul de sudare:
    Tipul îmbinării:
    Poziții de sudare:
    Grupa materialului de bază:
    Domeniul de grosimi (mm):
    Domeniul diametrelor (mm):
    Temperatura de preîncălzire (°C):
    Temperatura între straturi (°C):
    Tipul materialului de adaos:
    Gaz de protecție/flux:
    Tipul și polaritatea curentului de sudare:
    Tratament termic după sudare:
    Energie termică introdusă:
    Alte date:
    Prin prezenta se garantează faptul ca probele au fost: pregătite, sudate și încercate în mod corespunzător, în conformitate cu condițiile prevăzute de prescripția tehnică CR 7-2025.
    PERSOANA JURIDICĂ:ISCIR:Nr. :...... data .......
    Reprezentant legal,(Numele și prenumele, semnătura și ștampila)Responsabil tehnic cu sudura,(Numele și prenumele,semnătură și ștampilă)Inspector de specialitate,(Numele și prenumele, semnătura și ștampila)
    b) Model de fișă de aprobare a procedurii de sudare (WPQR) pentru sudarea oxiacetilenică a oțelului
    FIȘA DE APROBARE A PROCEDURII DE SUDARE CONFORM PRESCRIPȚIEI TEHNICE PT CR 7-2025WPQR Nr.:
    DETALII PENTRU VERIFICAREA SUDURII PAG.: 1 DIN: 3
    PERSOANA JURIDICĂ: Sudor:Nr. poanson:
    SPECIFICAȚIA PROCEDURII DE SUDARE (WPS) Nr.:TIPUL ÎMBINĂRII:
    PROCEDEUL DE SUDARE: POZIȚIA DE SUDARE:
    MATERIALE DE BAZĂ MATERIALE DE ADAOS
    MB1 Denumire: Marca:
    Norma: Norma:
    Grupa/subgrupa: Dimensiuni (mm):
    Grosime (mm): Diametru (mm):
    MB2 Denumire:
    Norma:
    Grupa/subgrupa:
    Grosime (mm): Diametru (mm):
    Temp. de preîncălzire (°C):
    Temp. între straturi (°C):
    SCHEMA DE PREGĂTIRE A ÎMBINĂRII SUCCESIUNEA STRATURILOR DE SUDURĂ
    RândProcedeul de sudareDimens. mat.Adaos(mm)Tehnica de sudareDimensiune duza(mm)Tip gaz combustibilPresiune gaz combustibil(bar)Presiune oxigen(bar)Tip flacără
    TRATAMENT TERMIC DUPĂ SUDARE METODA DE PREGĂTIRE ȘI CURĂȚARE
    Tip: Pregătirea marginilor:
    Temperatura: Suport rădăcină:
    Timp menținere: Scobirea rădăcinii:
    Răcire: Curățare între straturi:
    Viteză încălzire/răcire:
    ALTE DATE:
    b) Model de fișă de aprobare a procedurii de sudare (WPQR) pentru sudarea oxiacetilenică a oțelului (continuare)
    FIȘA DE APROBARE A PROCEDURII DE SUDARE CONFORM PRESCRIPȚIEI TEHNICE PT CR 7-2025WPQR Nr.:
    REZULTATELE EXAMINĂRILOR ȘI ÎNCERCĂRILOR PAG.: 2 DIN: 3
    EXAMINARE VIZUALĂ EXAMINARE CU RADIAȚII PENETRANTEEXAMINARE MACROSCOPICĂ
    Admis/Respins Buletin nr.: Buletin nr.:
    EXAMINARE cu LP sau PM EXAMINARE CU ULTRASUNETEEXAMINARE MICROSCOPICĂ
    Buletin nr.: Buletin nr.: Buletin nr.:
    ÎNCERCĂRI LA TRACȚIUNE Buletin nr.: Temperatura (°C):
    Numărul epruveteiRe (N/mmp)Rm (N/mmp)A (%)Z (%)Localizarea ruperii Observații
    Condiții
    ÎNCERCĂRI LA ÎNDOIRE Buletin nr.:
    Numărul epruveteiUnghiul de îndoireDiametrul dornului (mm)Rezultat
    ÎNCERCĂRI LA ÎNCOVOIERE PRIN ȘOCBuletin nr.: Condiții (J/cmp):
    Poziția crestăturiiDimensiuni (mm)Temperatura (°C)ValoriMedia (J/cmp)Observații
    1 2 3
    ZIT
    Sudură
    ÎNCERCĂRI DE DURITATE Buletin nr.: Tip/sarcină:
    Material de bazăPoziția măsurărilor (schița):
    ZIT
    Sudură
    ALTE ÎNCERCĂRI:
    Rezultatele încercărilor sunt CORESPUNZĂTOARE/NECORESPUNZĂTOARE.
    b) Model de fișă de aprobare a procedurii de sudare (WPQR) pentru sudarea oxiacetilenică a oțelului (sfârșit)
    FIȘA DE APROBARE A PROCEDURII DE SUDARE CONFORM PRESCRIPȚIEI TEHNICE PT CR 7-2025WPQR Nr.:
    DOMENIUL DE VALABILITATE AL APROBĂRII PAG.: 3 DIN: 3
    Procedeul de sudare:
    Tipul îmbinării:
    Poziții de sudare:
    Grupa materialului de bază:
    Domeniul de grosimi (mm):
    Domeniul diametrelor (mm):
    Temperatura de preîncălzire (°C):
    Temperatura între straturi (°C):
    Tipul materialului de adaos:
    Tratament termic după sudare:
    Energie termică introdusă:
    Alte date:
    Prin prezenta se garantează faptul ca probele au fost: pregătite, sudate și încercate în mod corespunzător, în conformitate cu condițiile prevăzute de prescripția tehnică CR 7-2025.
    PERSOANA JURIDICĂ:ISCIR:Nr. :....... data ........
    Reprezentant legal,(Numele și prenumele, semnătura și ștampila)Responsabil tehnic cu sudura,(Numele și prenumele, semnătură și ștampilă)Inspector de specialitate,(Numele și prenumele, semnătura și ștampila)
    Anexa nr. 20 la Prescripția tehnică
    Model de fișă de aprobare a procedurii de sudare
    (WPQR) pentru polietilenă de înaltă densitate (PEHD)
    FIȘA DE APROBARE A PROCEDURII DE SUDARE CONFORM PRESCRIPȚIEI TEHNICE PT CR 7-2025WPQR Nr.:
    PAG.: 1 DIN: 2
    DETALII PENTRU VERIFICAREA SUDURII
    PERSOANA JURIDICĂ:
    PROCEDEUL DE SUDARE:TIPUL ÎMBINĂRII:
    RAPORTUL DIMENSIONAL STANDARD (SDR):
    MATERIALE DE BAZĂ
    MB 1 Denumire: MB 2Marca:
    Norma: Norma:
    Tip PE:Tip PE:
    Diametru (mm):Diametru (mm):
    Metoda de pregătire și curățare:
    PARAMETRI DE SUDARE
    Presiune încălzire ..................... Timp încălzire ........................Presiune menținere .................... Timp menținere ......................Timp eliminare ......................... Temperatură sudare ..................Timp creștere presiune .................Presiune sudare ..................... Timp sudare ..........................Presiune răcire ...................... Timp răcire...........................
    REPREZENTAREA ÎMBINĂRII SUDATEDIAGRAMA CICLULUI DE SUDARE
    ALTE DATE:
    RESPONSABIL TEHNIC CU SUDURA,DATA:
    FIȘA DE APROBARE A PROCEDURII DE SUDARE CONFORM PRESCRIPȚIEI TEHNICE PT CR 7-2025WPQR Nr.:
    PAG.: 2 DIN: 2
    REZULTATELE EXAMINĂRILOR ȘI ÎNCERCĂRILOR
    EXAMINARE VIZUALĂ
    Raport nr.:
    EXAMINARE MACROSCOPICĂ
    Raport nr.:
    ÎNCERCARE LA TRACȚIUNE
    Nr. epruvetaCondiții impuse δr (N/mmp)Valori determinate δr (N/mmp)Observații
    Raport nr.:
    ÎNCERCARE LA RUPERE: TEHNOLOGICĂ/PRIN DECOEZIUNE
    Raport nr.:
    DOMENIU DE VALABILITATE AL OMOLOGĂRII
    Procedeul de sudare:
    Tipul îmbinării:
    Material de baza:
    Domeniul diametrelor (mm):
    Raport dimensional standard (SDR):
    Alte date:
    Prin prezenta se garantează faptul ca probele au fost: pregătite, sudate și încercate în mod corespunzător, în conformitate cu condițiile prevăzute de prescripția tehnică CR 7-2025.
    PERSOANA JURIDICĂ ISCIR:Nr.: ...... data ............
    Reprezentant legal,(Numele și prenumele, semnătura și ștampila)Responsabil tehnic cu sudura,(Numele și prenumele, semnătură și ștampilă)Inspector de specialitate,(Numele și prenumele, semnătura și ștampila)
    Anexa nr. 21 la Prescripția tehnică
    LISTA EXEMPLICATIVĂ A STANDARDELOR
    SR EN ISO 15614-1:2017 Specificația și calificarea procedurilor de sudare pentru materiale metalice. Verificarea procedurii de sudare în vederea calificării. Partea 1: Sudarea cu arc electric și cu gaze a oțelurilor și sudarea cu arc electric a nichelului și aliajelor de nichel SR EN ISO 15614-2:2005 Specificația și calificarea procedurilor de sudare pentru materiale metalice. Verificarea procedurii de sudare. Partea 2: Sudare cu arc electric a aluminiului și aliajelor sale SR EN ISO 15614-8:2016 Specificația și calificarea procedurilor de sudare pentru materiale metalice. Verificarea procedurii de sudare în vederea calificării. Partea 8: Sudarea îmbinărilor țeavă - placă tubulară SR CEN ISO/TR 15608:2017 Sudare. Ghid pentru un sistem de grupare a materialelor metalice SR EN 10028-2:2017 Produse plate din oțel pentru recipiente sub presiune. Partea 2: Oțeluri nealiate și aliate cu caracteristici specificate la temperatură ridicată SR EN 10216-2:2024 Țevi de oțel fără sudură utilizate la presiune. Condiții tehnice de livrare. Partea 2: Țevi de oțel nealiat cu caracteristici specificate la temperatură ridicată SR EN ISO 5817:2023 Sudare. Îmbinări sudate prin topire din oțel, nichel, titan și aliajele acestora (cu excepția sudării cu fascicule de energie). Niveluri de calitate pentru imperfecțiuni SR EN ISO 10042:2018 Sudare. Îmbinări de aluminiu și aliaje de aluminiu sudate cu arc electric. Niveluri de calitate pentru imperfecțiuni SR EN ISO 17635:2025 Examinări nedistructive ale sudurilor. Reguli generale pentru materiale metalice SR EN ISO 17637:2017 Examinări nedistructive ale sudurilor. Examinarea vizuală a îmbinărilor sudate prin topire SR EN ISO 17636-1:2022 Examinări nedistructive ale sudurilor. Examinarea radiografică. Partea 1: Tehnici care utilizează radiații X sau gama cu film SR EN ISO 17636-2:2023 Examinări nedistructive ale sudurilor. Examinarea radiografică. Partea 2: Tehnici care utilizează radiații X sau gama cu detectoare digitale SR EN ISO 10675-1:2022 Examinări nedistructive ale sudurilor. Niveluri de acceptare pentru examinarea radiografică. Partea 1: Oțel, nichel, titan și aliajele acestora SR EN ISO 17640:2019 Examinări nedistructive ale îmbinărilor sudate. Examinare cu ultrasunete. Tehnici, niveluri de examinare și evaluare SR EN ISO 11666:2018 Examinări nedistructive ale sudurilor. Examinare cu ultrasunete. Niveluri de acceptare SR EN ISO 3452-1:2021 Examinări nedistructive. Examinare cu lichide penetrante. Partea 1: Principii generale SR EN ISO 23277:2015 Examinări nedistructive ale sudurilor. Examinarea cu lichide penetrante a sudurilor. Niveluri de acceptare SR EN ISO 17638:2017 Examinări nedistructive ale sudurilor. Examinarea cu pulberi magnetice SR EN ISO 23278:2015 Examinări nedistructive ale îmbinărilor sudate. Examinarea cu pulberi magnetice a îmbinărilor sudate. Niveluri de acceptare. SR EN ISO 6506-1:2015 Materiale metalice. Încercarea de duritate Brinell. Partea 1: Metode de încercare SR EN ISO 6507-1:2023 Materiale metalice. Încercarea de duritate Vickers. Partea 1: Metodă de încercare SR EN ISO 6892-1:2020 Materiale metalice. Încercarea la tracțiune. Partea 1: Metodă de încercare la temperatura ambiantă SR EN ISO 4136:2022 Încercări distructive ale sudurilor din materiale metalice. Încercarea la tracțiune transversal SR EN ISO 148-1:2017 Materiale metalice. Încercarea de încovoiere prin șoc pe epruveta Charpy. Partea 1: Metodă de încercare SR EN ISO 9016:2022 Încercări distructive ale îmbinărilor sudate din materiale metalice. Încercarea la încovoiere prin șoc. Poziția epruvetei, orientarea crestăturii și examinare SR EN ISO 7438:2020 Materiale metalice. Încercarea la îndoire SR EN ISO 5173:2023 Încercări distructive ale sudurilor din materiale metalice. Încercări la îndoire SR EN ISO 8495:2014 Materiale metalice. Țevi. Încercarea la lărgire a inelului SR EN ISO 17639: 2022 Încercări distructive ale îmbinărilor sudate din materiale metalice; Examinarea macroscopică și microscopică a îmbinărilor sudate SR EN ISO 3887:2023 Oțeluri. Determinarea adâncimii de decarburare STAS 4203-74 Metalografie. Luarea și pregătirea probelor metalografice SR 5000:1997 Structuri și constituenți metalografici ai produselor feroase. Vocabular STAS 5500-74 Metalografie. Defecte. Terminologie STAS 11961/1:1983 Metalografie. Metode de punere în evidență și apreciere a macrostructurii oțelurilor. STAS 7626:1979 Metalografie. Microstructuri. Scări etalon pentru oțeluri SR EN ISO 643:2024 Oțeluri. Determinarea micrografică a mărimii grăuntelui aparent SR EN 10247:2017 Determinarea micrografică a conținutului de incluziuni nemetalice din oțeluri cu ajutorul imaginilor etalon SR EN ISO 9017:2018 Încercări distructive ale îmbinărilor sudate din materiale metalice. Încercarea de rupere SR ISO 14250:2001 Oțel. Caracterizarea metalografică a mărimii și repartiției grăunților duplex SR EN ISO 3651-2:2020 Determinarea rezistenței la coroziune intergranulară a oțelurilor inoxidabile. Partea 2: Oțeluri inoxidabile feritice, austenitice și austenito-feritice (duplex). Încercarea la coroziune în mediu care conține acid sulfuric SR CR 10316:2002 Analiza oțelurilor slab aliate prin spectometrie de emisie optică (metoda curentă). Linii directoare pentru prepararea unei metode curente standardizate pentru spectrometria de emisie optică SR EN ISO 9015-1:2011 Încercări distructive ale îmbinărilor sudate din material metalice. Încercarea de duritate. Partea 1. Încercarea de duritate a îmbinărilor sudate cu arc electric SR EN ISO 18265:2014 Materiale metalice. Conversia valorilor de duritate SR EN 14728/31.07.2019: Imperfecțiuni în îmbinările sudate de materiale termoplastice; Clasificare. SR EN 16296/30.07.2021: Imperfecțiuni în îmbinările sudate de materiale termoplastice; Niveluri de calitate. SR EN 12814-1:2001 Încercări ale îmbinărilor sudate ale semifabricatelor din materiale termoplastice. Partea 1: Încercarea la îndoire SR EN 12814-2:2021 Încercări ale îmbinărilor sudate ale semifabricatelor de materiale termoplastice. Partea 2: Încercarea la tracțiune SR EN 12814-4+AC:2018 Încercări ale îmbinărilor sudate ale semifabricatelor de materiale termoplastice. Partea 4: Încercarea la desprindere SR EN 12814-5:2001 Încercări ale îmbinărilor sudate ale semifabricatelor din materiale termoplastice. Partea 5: Examinarea macroscopică
    -----
    Anexa nr. 3PRESCRIPȚIE TEHNICĂ PT CR 9-2025Autorizarea sudorilor care execută lucrări de sudare la instalațiile sub presiune și lainstalațiile de ridicat și a operatorilor âsudare țevi și fitinguri din polietilenă deînaltă densitate (PEHD)
    PRESCRIPȚIE TEHNICĂ PT CR 9-2025 din 24 iulie 2026Autorizarea sudorilor care execută lucrări de sudare la instalațiile sub presiune și la instalațiile de ridicat și a operatorilor sudare țevi și fitinguri din polietilenă de înaltă densitate (PEHD)
    EMITENT
  • MINISTERUL ECONOMIEI, DIGITALIZĂRII, ANTREPRENORIATULUI ȘI TURISMULUI
  • Publicate în  MONITORUL OFICIAL nr. 658 bis din 7 august 2026


    Notă
    Aprobată prin ORDINUL nr. 1.172 din 24 iulie 2026, publicat în Monitorul Oficial al României, Partea I, nr. 658 din 7 august 2026.

    Inspecția de Stat pentru Controlul Cazanelor,
    Recipientelor sub Presiune
    și Instalațiilor de Ridicat
    - ISCIR -
    Indicativ: PT CR 9-2025
    Ediția 1
    Capitolul I PREVEDERI GENERALESecţiunea 1 ScopArticolul 1(1) Prezenta prescripție tehnică stabilește cerințele pentru autorizarea sudorilor pentru oțel, aluminiu și aliaje de aluminiu, care efectuează operații de sudare folosite la montarea, instalarea și repararea instalațiilor sub presiune și a instalațiilor de ridicat supuse regimului de supraveghere și de verificare tehnică ISCIR.(2) De asemenea, prezenta prescripție tehnică stabilește condițiile cerute la autorizarea operatorilor care efectuează operații de sudare în polietilenă de înaltă densitate (PEHD) folosite la montarea și repararea sistemelor de conducte pentru transportul fluidelor.Articolul 2 Opțional, persoanele juridice care execută lucrări de sudare la instalații/echipamente care nu sunt prevăzute la art. 1, pot solicita la ISCIR autorizarea sudorilor în conformitate cu prevederile prezentei prescripții tehnice.Articolul 3 Persoanele juridice care solicită autorizarea de către ISCIR a sudorilor, pentru oțel, aluminiu și aliaje de aluminiu, sau a operatorilor sudare țevi și fitinguri din polietilenă de înaltă densitate (PEHD) sunt obligate, ca în prealabil, să facă dovada că dețin propriile proceduri de sudare aprobate conform prevederilor prescripției tehnice aplicabile, în baza cărora se derulează activitățile necesare la autorizarea sudorilor sau a operatorilor, în sensul prezentei prescripții tehnice.Articolul 4 În cazul în care persoanele juridice nu dețin proceduri de sudare aprobate, se admite ca autorizarea sudorilor pentru oțel, aluminiu și aliaje de aluminiu sau a operatorilor sudare PEHD să se deruleze concomitent cu aprobarea procedurii de sudare.Articolul 5 În cazul autorizării sudorilor pentru operații de sudare în fontă sau materiale/aliaje de materiale neferoase (altele decât aluminiul), precum și în cazul utilizării altor procedee de sudare decât cele cuprinse în prezenta prescripție tehnică, persoanele juridice solicitante trebuie să întocmească instrucțiuni tehnice specifice ce se înaintează la ISCIR pentru acceptare.Articolul 6(1) În vederea autorizării sudorilor, persoanele juridice trebuie să aibă raporturi contractuale de muncă cu aceștia și cu cel puțin un responsabil tehnic cu sudura.(2) Responsabilul tehnic cu sudura se desemnează prin decizie de numire, modelul deciziei de numire fiind prevăzut în Anexa nr. 1.Secţiunea a 2-a Referințe normativeArticolul 7 Prezenta prescripție tehnică face referiri la următoarele acte normative:a) Legea nr. 64/2008 privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil, republicată, în Monitorul Oficial al României, Partea I, nr. 399 din 8 iunie 2015, cu modificările și completările ulterioare;b) Ordonanța de urgență a Guvernului nr. 49/2009 privind libertatea de stabilire a prestatorilor de servicii și libertatea de a furniza servicii în România, publicată în Monitorul Oficial al României, Partea I, nr. 366 din 01 iunie 2009, aprobată cu modificări și completări prin Legea 68/2010, cu modificările și completările ulterioare;c) Legea nr. 190/2018 privind măsuri de punere în aplicare a Regulamentului (UE) 2016/679 al Parlamentului European și al Consiliului din 27 aprilie 2016 privind protecția persoanelor fizice în ceea ce privește prelucrarea datelor cu caracter personal și privind libera circulație a acestor date și de abrogare a Directivei 95/46/CE (Regulamentul general privind protecția datelor), publicată în Monitorul Oficial al României, Partea I, nr. 651 din 26 iulie 2018, cu modificările și completările ulterioare;d) Hotărârea Guvernului nr. 1340/2001 privind organizarea și funcționarea Inspecției de Stat pentru Controlul Cazanelor, Recipientelor sub Presiune și Instalațiilor de Ridicat, publicată în Monitorul Oficial al României, Partea I, nr. 37 din 21 ianuarie 2002, cu modificările și completările ulterioare;e) Ordonanța Guvernului nr. 129/2000 privind formarea profesională a adulților, republicată în Monitorul Oficial al României, Partea I, nr. 110 din 13 februarie 2014, cu modificările și completările ulterioare;f) Hotărârea Guvernului nr. 918/2013 privind aprobarea Cadrului național al calificărilor, publicată în Monitorul Oficial al României, Partea I, nr. 734 din 28 noiembrie 2013, cu modificările și completările ulterioare;g) Hotărârea Guvernului nr. 522/2003 pentru aprobarea Normelor metodologice de aplicare a prevederilor Ordonanței Guvernului nr. 129/2000 privind formarea profesională a adulților, publicată în Monitorul Oficial al României, Partea I, nr. 346 din 21 mai 2003, cu modificările și completările ulterioare;h) Ordinul comun al ministrului muncii, solidarității sociale și familiei și al ministrului educației, cercetării și tineretului nr. 353/5202/2003 pentru aprobarea Metodologiei de autorizare a furnizorilor de formare profesională, publicat în Monitorul Oficial al României, Partea I, nr. 774 din 5 noiembrie 2003, cu modificările și completările ulterioare;i) Ordinul comun al ministrului muncii, solidarității sociale și familiei și al ministrului educației, cercetării și tineretului nr. 501/5253/2003 pentru aprobarea Metodologiei certificării formării profesionale a adulților, publicat în Monitorul Oficial al României, Partea I, nr. 774 din 5 noiembrie 2003, cu modificările și completările ulterioare;j) Ordinul comun al ministrului muncii, solidarității sociale și familiei și al ministrului educației cercetării și tineretului nr. 35/3112/2004 privind aprobarea Nomenclatorului calificărilor pentru care se pot organiza programe finalizate cu certificate de calificare, publicat în Monitorul Oficial al României, Partea I, nr. 107 din 4 februarie 2004, cu modificările și completările ulterioare.k) Ordinul Ministerului Educației nr. 6374/2022 privind aprobarea Metodologiei pentru atestarea formării profesionale dobândite la furnizori de formare profesională autorizați/acreditați din statele membre ale Uniunii Europene, Spațiul Economic European și din Confederația Elvețiană publicat în Monitorul Oficial al României, Partea I, nr. 1241 din 22 decembrie 2022.Secţiunea a 3-a Termeni și definițiiArticolul 8 În înțelesul prezentei prescripții tehnice, termenii și definițiile au următorul sens:a) autoritate competentă - orice organism sau autoritate dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European cu rol de control ori de reglementare în ceea ce privește activitățile de servicii, în special autoritățile administrative, precum și ordinele profesionale și asociațiile profesionale sau alte organisme profesionale care, în exercitarea competenței de autoreglementare, creează cadrul legal pentru accesul la activitățile de servicii ori exercitarea acestora;b) autorizare - activitate de evaluare și atestare efectuată de către ISCIR, a competenței și capabilității unei persoane fizice sau juridice de a desfășura activitățile prevăzute de prezenta prescripție tehnică;c) autorizație - act administrativ care atestă dreptul de exercitare al activității autorizate;d) avizare - procedură de evaluare a persoanelor juridice de a presta activități de formare profesională în domeniul reglementat de prezenta prescripție tehnică;e) calificare - pregătirea profesională care conduce la dobândirea unui ansamblu de competențe profesionale care permit unei persoane să desfășoare activități specifice uneia sau mai multor ocupații;f) cerință - orice regulă, obligație, interdicție, condiție sau limitare impusă persoanelor fizice sau juridice autorizate ori beneficiarilor de servicii, care este prevăzută în actele cu caracter normativ sau administrativ ale autorităților competente, ori care rezultă din jurisprudență, practici administrative, norme ale ordinelor profesionale sau norme colective ale asociațiilor profesionale ori ale altor organizații profesionale, adoptate în exercitarea competenței lor de autoreglementare; clauzele contractelor colective de muncă negociate de partenerii sociali nu sunt, în sine, considerate cerințe;g) domeniu de valabilitate - domeniu în care sudorul are dreptul să realizeze îmbinări sudate;h) epruvetă - parte sau porțiune prelevată din proba sudată în scopul de a fi supusă unei încercări distructive specificate, în conformitate cu prevederile prezentei prescripții tehnice;i) examinare - procesul care are loc la finalizarea unui program de formare profesională pentru evaluarea cunoștințelor și abilităților tehnice în vederea autorizării;j) fișă de aprobare a procedurii de sudare (WPQR) - document care cuprinde toate datele necesare aprobării unei specificații a procedurii de sudare (WPS);k) formator atestat tip C - persoana fizică atestată de către ISCIR conform prevederilor prescripției tehnice aplicabilă;l) formator specialist - persoană fizică desemnată prin ordin al inspectorului de stat șef al ISCIR conform prevederilor prescripției tehnice aplicabilă;m) furnizor de formare profesională - prestator de servicii, persoană juridică de drept public sau privat care are prevăzut în actul de înființare activități de formare profesională;n) grosimea metalului depus - grosimea efectivă a cordonului de sudură, exclusiv orice supraînălțare;o) imperfecțiune - discontinuitate în sudură sau o abatere de la forma geometrică prevăzută;p) ISCIR - Inspecția de Stat pentru Controlul Cazanelor, Recipientelor sub Presiune și Instalațiilor de Ridicat;q) îmbinare eterogenă - îmbinare în care sudura și materialul metalic de bază prezintă diferențe semnificative ale caracteristicilor mecanice și ale compoziției chimice;r) îmbinare omogenă - îmbinare în care sudura și materialul metalic de bază nu prezintă diferențe semnificative ale caracteristicilor mecanice sau ale compoziției chimice;s) laborator - structură funcțională în cadrul persoanei juridice autorizate prin care aceasta desfășoară activități de examinări nedistructive și/sau încercări distructive;t) materiale pentru sudare - materiale utilizate la realizarea unei îmbinări sudate, (materiale de bază și materiale de adaos);u) modul ISCIR - componentă minim obligatorie a unui program de formare profesională prin care se asigură dobândirea competențelor și abilităților specifice pentru practicarea ocupației, în conformitate cu prevederilor prezentei prescripții tehnice;v) operator sudare PEHD - persoană care efectuează sudarea țevilor și fitingurilor din polietilenă de înaltă densitate (PEHD);w) perfecționare/specializare - pregătire profesională care conduce la dezvoltarea sau completarea cunoștințelor, deprinderilor sau competențelor profesionale ale unei persoane care deține deja o calificare, respectiv dezvoltarea competențelor în cadrul aceleiași calificări, dobândirea de competențe noi în aceeași arie ocupațională sau într-o arie ocupațională nouă, dobândirea de competențe fundamentale/cheie sau competențe tehnice noi;x) prescripție tehnică - norma tehnică elaborată de către ISCIR și aprobată prin ordin al ministrului economiei, publicat în Monitorul Oficial al României, Partea I, care conține, pentru domenii clar definite, condiții și cerințe tehnice referitoare la instalații/echipamente, inclusiv distanțe de protecție și de siguranță ale acestora, acolo unde este cazul, și la activități specifice domeniului de activitate, prevăzute la art. 8 alin. (1) din Legea nr. 64/2008, ce se realizează în legătură cu acestea, în vederea introducerii pe piață, punerii în funcțiune și utilizării instalațiilor/echipamentelor respective în condiții de siguranță în funcționare;y) probă sudată - ansamblu sudat care se utilizează în cadrul procesului de verificare a sudorului în vederea autorizării;z) procedeu de sudare - tehnică generală caracterizată printr-o metodă de îmbinare pentru obținerea unei asamblări permanente;aa) procedură de sudare - succesiune specificată de acțiuni tehnologice care trebuie să fie urmată în cazul executării unei suduri;bb) program de formare profesională - program de calificare, perfecționare sau specializare organizat de un furnizor de formare profesională avizat sau autorizat după caz;cc) RTS - personal tehnic de specialitate responsabil tehnic cu sudura la instalații sub presiune și la instalații de ridicat;dd) raport dimensional standard (SDR) - raportul dintre diametrul exterior nominal "d_n" și grosimea nominală a peretelui țevii "e_n";ee) specificația procedurii de sudare preliminară (pWPS) - document care conține date tehnice propuse pentru derularea procedurii de sudare care urmează a fi aprobată;ff) specificația procedurii de sudare (WPS) - document care conține date tehnice finale și care a fost aprobat în baza uneia sau mai multor WPQR;gg) stat membru - stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiu Economic European;hh) sudare cu element încălzitor (în cazul autorizării sudorilor pentru sudarea polietilenei de înaltă densitate PEHD) - procedeu de sudare la care suprafețele ce se îmbină sunt încălzite adecvat prin expunere, contact direct cu elementul de încălzire și sunt sudate sub presiune;ii) sudare prin rezistență electrică (în cazul autorizării sudorilor pentru sudarea polietilenei de înaltă densitate PEHD) - procedeu de sudare care constă în îmbinarea prin electrofuziune a unui fiting, a unei mufe sau a unei șa cu o țeavă;jj) sudor - persoana care efectuează sudarea și care ține și conduce portelectrodul, pistoletul de sudare, capul de sudare sau arzătorul;kk) suport la rădăcină - material plasat la baza rostului prelucrat mecanic al îmbinării sudate pentru susținerea băii de metal topit;ll) trecerea finală - rândul/rândurile, vizibil/vizibile pe suprafața/suprafețele sudurii, după finalizarea sudării, la sudarea cu treceri multiple;mm) trecere de umplere - rândul/rândurile, depus/depuse după trecerea/trecerile de rădăcină și înainte de trecerea/trecerile finală/finale la sudarea cu treceri multiple;nn) trecere la rădăcină - rândul/rândurile, primului strat depus la rădăcină, la sudarea cu treceri multiple;oo) variabilă esențială de sudare - variabilă de sudare a cărei modificare influențează domeniul de autorizare a sudorului și conduce la necesitatea unei noi autorizări;pp) variabilă neesențială de sudare - variabilă care nu influențează caracteristicile mecanice și/sau metalurgice ale îmbinării sudate;qq) verificare - serie de operații care trebuie să includă executarea unei probe sudate, examinările nedistructive și/sau încercările distructive ulterioare, precum și consemnarea rezultatelor în procesul-verbal final de autorizare.Secţiunea a 4-a Simboluri și prescurtăriArticolul 9 În cazul în care nu se utilizează termeni complet formulați, la completarea documentelor aferente autorizării sudorilor, se utilizează următoarele simboluri și prescurtări:a) pentru probă:1) BW - sudură cap la cap;2) D - diametru exterior al țevii;3) FW - sudură de colț;4) P - tablă;5) t - grosimea materialului probei (grosimea tablei sau grosimea peretelui țevii);6) T - țeavă;7) z - lungimea catetei unei suduri de colț;8) b - lungimea probei de încercare;9) a - semilățimea probei de încercare;10) s1 - grosimea metalului depus pentru procedeul de sudare 1;11) s2 - grosimea metalului depus pentru procedeul de sudare 2;12) t1 - grosimea materialului probei pentru procedeul de sudare 1;13) t2 - grosimea materialului probei pentru procedeul de sudare 2.b) pentru materiale de sudare:1) nm - fără metal de adaos;2) A - înveliș acid;3) B - înveliș bazic;4) C - înveliș celulozic;5) R - înveliș rutilic sau electrod tubular cu miez rutilic și zgură cu solidificare lentă;6) RA - înveliș rutilic - acid;7) RB - înveliș rutilic - bazic;8) RC - înveliș rutilic - celulozic;9) RR - înveliș rutilic cu grosime mare;10) S - sârmă/vergea plină;11) M - electrod tubular cu miez din pulbere metalică;12) P - electrod tubular rutilic și zgură cu solidificare rapidă;13) V - electrod tubular rutilic sau bazic/fluoric;14) W - electrod tubular bazic/fluoric și zgură cu solidificare lentă;15) Y - electrod tubular bazic/fluoric și zgură cu solidificare rapidă;16) Z - alte tipuri de electrozi tubulari.c) pentru alte detalii privind sudarea:1) bs - sudare din ambele părți;2) lw - sudare spre stânga;3) mb - sudare cu suport la rădăcină;4) ml - sudare multistrat;5) nb - sudare fără suport la rădăcină;6) rw - sudare spre dreapta;7) sl - sudare într-un strat;8) ss - sudare dintr-o parte.d) pentru procedee de sudare:1) 111 - sudare manuală cu arc electric (sudare cu arc electric cu electrod învelit);2) 114 - sudare cu arc electric cu sârmă tubulară autoprotectoare;3) 12 - sudare cu arc electric sub strat de flux:a) 121 - sudare sub strat de flux cu electrod - sârmă;b) 125 - sudare sub strat de flux cu sârmă tubulară.4) 13 - sudare cu arc electric cu electrod fuzibil în mediu protector de gaz:a) 131 - sudare cu arc electric în mediu de gaz inert cu electrod fuzibil (sudare MIG);b) 135 - sudare cu arc electric în mediu de gaz activ cu electrod fuzibil (sudare MAG);c) 136 - sudare cu arc electric în mediu de gaz activ cu sârmă tubulară.5) 14 - sudare cu arc electric în mediu de gaz protector cu electrod nefuzibil:a) 141 - sudare cu arc electric în mediu de gaz inert cu electrod de wolfram (sudare WIG);6) 15 - sudare cu plasmă;7) 311 - sudare oxiacetilenică.e) pentru detalii privind îmbinarea sudată:1) MB - material de bază;2) MD - metal depus;3) ZIT - zonă influențată termic.Capitolul II ORGANIZAREA PROGRAMELOR DE FORMARE PROFESIONALĂ ÎN VEDEREA AUTORIZĂRII SUDORILOR PENTRU OȚEL, ALUMINIU ȘI ALIAJE DE ALUMINIU PRECUM ȘI A OPERATORILOR SUDARE ȚEVI ȘI FITINGURI DIN POLIETILENĂ DE ÎNALTĂ DENSITATE (PEHD)Secţiunea 1 Programe de formare profesionalăArticolul 10 Sudorii pentru oțel, aluminiu și aliaje de aluminiu și operatorii sudare PEHD care se autorizează trebuie să facă dovada absolvirii unui program de formare profesională.Articolul 11 Programele de formare profesională se organizează de furnizori de formare profesională avizați de către ISCIR și autorizați conform prevederilor legale în vigoare.Articolul 12(1) În scopul avizării, furnizorul de formare profesională depune la ISCIR următoarele:a) adresa de solicitare a avizării;b) dovada că are ca obiect de activitate desfășurarea activităților de formare profesională prevăzute în statut, conform codului CAEN specific prevăzut în actul constitutiv, sau conform altor forme de organizare și funcționare;c) programa modulului ISCIR pentru ocupația/calificarea pentru care se solicită avizul;d) suportul de curs specific pentru fiecare categorie de personal.(2) ISCIR analizează documentele prevăzute la alin. (1) și în cazul în care acestea corespund prevederilor prezentei prescripții tehnice, eliberează avizul conform modelului prevăzut în Anexa nr. 2.(3) Avizul este valabil pe o perioadă de 4 (patru) ani.(4) Lista furnizorilor de formare profesională care au obținut avizul pentru organizarea programelor de formare profesională se publică pe site-ul ISCIR.Articolul 13(1) Pentru organizarea unui program de formare profesională furnizorul de formare profesională, avizat conform prevederilor art. 12, depune la ISCIR cu 15 zile înainte de începerea programului, următoarele documente:a) adresa de anunțare a organizării unui program de formare profesională, în care trebuie să se precizeze denumirea și tipul programului, perioada și locul de desfășurare a programului precum și numărul adresei de avizare;b) copia autorizației furnizorului de formare profesională corespunzătoare ocupației pentru care solicită organizarea programului, în termen de valabilitate pe perioada desfășurării acestuia;c) tabelul cu numele și prenumele formatorilor atestați prevăzuți la alin. (2);d) programa modulului ISCIR, dezvoltată pe teme, zile, ore, formatori, atât pentru pregătirea teoretică cât și pentru cea practică;e) acordul scris al formatorilor pentru participarea la programul de formare profesională în perioada organizării acestuia.(2) Au dreptul de a participa ca formator la modulul ISCIR persoanele fizice atestate ca formator tip C, corespunzător programului de formare profesională precizat în prescripția tehnică aplicabilă, sau formator specialist.(3) ISCIR analizează documentația depusă și comunică, în scris, decizia cu privire la organizarea programului de formare profesională.(4) Până la începerea programului de formare profesională, furnizorul de formare profesională avizat depune la ISCIR tabelul cu numele și prenumele cursanților, codul numeric personal, precum și tipul instalației/echipamentului pe care se efectuează practica, precum și supraveghetorii de practică.(5) Până la începerea programului de formare profesională, furnizorul de formare profesională avizat poate modifica numai în cazuri justificate următoarele: locul de desfășurare a programului, tabelul cu numele și prenumele formatorilor atestați și acordul scris al acestora conform art. 13, alin. (1).(6) Furnizorul de formare profesională avizat care nu obține decizia cu privire la organizarea programului de formare profesională nu poate înscrie cursanții la examenul în vederea autorizării.(7) ISCIR poate efectua verificări privind modul de desfășurare a programului de formare profesională.Secţiunea a 2-a Condiții privind calificarea sudorilorArticolul 14 În cadrul programelor de formare profesională pentru calificarea sudorilor, programa modulului ISCIR prevăzută la art. 12, alin. (1), lit. c), trebuie să acopere minim programa prevăzută în Anexa nr. 3, Tabelul nr. 1.Secţiunea a 3-a Condiții privind specializarea sudorilor electricArticolul 15 În cadrul programelor de formare profesională pentru specializarea sudorilor electric, programa modulului ISCIR prevăzută la art. 12, alin. (1), lit. c), trebuie să acopere minim programa prevăzută în Anexa nr. 3, Tabelul nr. 2.Secţiunea a 4-a Condiții privind specializarea sudorilor oxi-gazArticolul 16 În cadrul programelor de formare profesională pentru specializarea sudorilor oxi-gaz, programa modulului ISCIR prevăzută la art. 12, alin. (1), lit. c), trebuie să acopere minim programa prevăzută în Anexa nr. 3, Tabelul nr. 3.Secţiunea a 5-a Condiții privind specializarea operatorilor sudare țevi și fitinguri din polietilenă de înaltă densitate (PEHD)Articolul 17 În cadrul programelor de formare profesională pentru specializarea operatorilor sudare pentru polietilenă de înaltă densitate (PEHD), programa modulului ISCIR prevăzută la art. 12, alin. (1), lit. c), trebuie să acopere minim programa prevăzută în Anexa nr. 3, Tabelul nr. 4.Capitolul III AUTORIZAREA SUDORILOR PENTRU OȚEL, ALUMINIU ȘI ALIAJE DE ALUMINIUSecţiunea 1 Variabile esențiale de sudare și domenii de autorizareArticolul 18(1) La autorizarea sudorilor, pentru oțel, aluminiu și aliaje de aluminiu, se au în vedere variabilele esențiale de sudare.(2) Pentru fiecare variabilă esențială de sudare se definește un domeniu de autorizare.(3) Definirea domeniilor de autorizare funcție de variabilele esențiale de sudare sunt prevăzute în Anexa nr. 4.(4) Toate probele sudate pentru autorizare se realizează utilizând independent variabile esențiale de sudare.(5) Variabilele esențiale de sudare sunt:a) procedeul de sudare;b) tipul produsului (tablă sau țeavă);c) tipul îmbinării (cap la cap cu pătrundere completă sau sudură de colț);d) grupa de material;e) materialul consumabil pentru sudare;f) dimensiunile (grosimea materialului și/sau diametrul exterior al țevii);g) poziția de sudare;h) detalii privind sudarea (suport la rădăcină, sudare dintr-o parte, sudare din ambele părți, sudare într-un strat, sudare multistrat, sudare spre stânga, sudare spre dreapta).Procedee de sudare și tipuri de îmbinăriArticolul 19(1) Procedeele de sudare utilizate la autorizarea sudorilor pentru oțel sunt: 111, 114, 121, 125, 131, 135, 136, 141, 15 și 311, iar la autorizarea sudorilor pentru aluminiu și aliaje de aluminiu, se aplică procedeele de sudare: 131, 141 și 15.(2) Pentru procedeul de sudare 141 utilizat la probele din aluminiu sau aliaje de aluminiu, la care se schimbă tipul curentului față de procedura de sudare aprobată, (de la alternativ la continuu și invers), este necesară o nouă autorizare a sudorului.(3) Autorizarea sudorului este valabilă numai pentru procedeul de sudare utilizat la realizarea probelor sudate.(4) Schimbarea procedeului de sudare impune o nouă verificare de autorizare, cu excepția cazului în care se schimbă sârma plină S (procedeul de sudare 135), cu sârma tubulară cu miez metalic M (procedeul de sudare 136) sau invers, conform prevederilor din Anexa nr. 4, Tabelul nr. 6.(5) Se permite ca un sudor să fie autorizat pentru două sau mai multe procedee de sudare, sudând o singură probă prin utilizarea mai multor procedee de sudare, (îmbinare multiprocedeu).(6) Domeniile de autorizare pentru îmbinări sudate realizate prin procedeu unic sau prin multiprocedeu, (îmbinări cap la cap cu pătrundere completă), sunt conform prevederilor din Anexa nr. 4, Tabelul nr. 1 și 7.Grupe de materiale - Sisteme de grupareArticolul 20(1) În scopul reducerii numărului examinărilor și încercărilor efectuate pentru autorizarea sudorilor materialele de bază din oțel sunt grupate conform prevederilor Anexei nr. 4, Tabelul nr. 2.(2) În scopul reducerii numărului examinărilor și încercărilor efectuate pentru autorizarea sudorilor, materialele de bază din aluminiu și aliaje de aluminiu sunt grupate conform prevederilor Anexei nr. 4, Tabelul nr. 3.(3) Dacă un material de bază poate fi încadrat simultan în două grupe sau subgrupe ale sistemelor de grupare prevăzute la alin. (1) și alin. (2), materialul trebuie întotdeauna considerat în grupa sau subgrupa cu număr inferior.(4) Materialele de bază și materialele de aport se identifică pe baza certificatelor de inspecție material emise de producător.(5) Domeniile de autorizare în funcție de sistemul de grupare a materialelor sunt prevăzute în Anexa nr. 4 Tabelul nr. 4 și 5.Materiale consumabile pentru sudareArticolul 21(1) Verificarea pentru autorizare derulată pe probe de oțel sudate cu metal de adaos, (de exemplu procedeele de sudare 141, 15 și 311), acoperă și probele de oțel sudate fără metal de adaos, dar nu și invers.(2) Verificarea pentru autorizare derulată pe probe din aluminiu sau aliaje de aluminiu sudate cu metal de adaos, (de exemplu procedeele de sudare 141 și 15), acoperă și probele din aluminiu sau aliaje de aluminiu sudate fără metal de adaos, dar nu și invers.(3) Verificarea pentru autorizare derulată pe probe din aluminiu sau aliaje de aluminiu sudate cu sârmă din aliaj de tipul Al-Mg, acoperă și probele din aluminiu sau aliaje de aluminiu sudate cu sârmă din aliaj de tipul Al-Si, dar nu și invers.(4) Domeniile de autorizare funcție de materialele consumabile pentru sudare sunt prevăzute în Anexa nr. 4, Tabelul nr. 6.Dimensiuni (grosimea materialului și diametrul exterior al țevii)Articolul 22 Domeniile de autorizare în funcție de dimensiunile materialelor de bază ale probei sudate (oțel, aluminiu sau aliaje de aluminiu), sunt prevăzute în Anexa nr. 4, Tabelele nr. 7 - 9.Poziții de sudareArticolul 23(1) Pozițiile de sudare în funcție de care se definesc domeniile de autorizare sunt prevăzute în Anexa nr. 5.(2) Domeniul de autorizare în funcție de o anumită poziție de sudare este prevăzut în Anexa nr. 4, Tabelul nr. 10.Detalii privind sudareaArticolul 24(1) Domeniile de autorizare în funcție de tehnica sudării, tipul îmbinării și pozițiile de sudare sunt prevăzute în Anexa nr. 4, Tabelele nr. 11 și 12.(2) În cazul probelor din oțel sudate prin procedeul 311, o schimbare a direcției de sudare de la dreapta la stânga și invers necesită o nouă autorizare.Secţiunea a 2-a Condiții pentru autorizareArticolul 25(1) La examenul de autorizare a sudorilor pentru oțel, aluminiu și aliaje de aluminiu, se pot prezenta persoanele care îndeplinesc următoarele condiții:a) dețin un certificat de calificare sudor sau certificat de absolvire a unui curs de specializare sudor electric sau sudor oxi-gaz în urma absolvirii unui program de formare profesională sau un document obținut în urma absolvirii unei școli tehnice de profil sudură conform legislației în vigoare; sau,b) dețin un certificat de calificare "sudor" emis în conformitate cu prevederile standardului european specific privind calificarea personalului sudor de către un organism de certificare personal acreditat și desemnat conform legislației în vigoare, care nu este însoțit de un raport de evaluare tehnică, așa cum este prevăzut la art. 26, alin. (2);c) au împlinit vârsta de 18 ani;d) dețin fișa de aptitudini eliberată de un medic de medicina muncii din care să rezulte că sunt apte pentru prestarea ocupației de sudor sau un document echivalent emis de o entitate competentă în domeniu dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European în termen de valabilitate.(2) De asemenea, se admit la examenul în vederea autorizării persoanele fizice care îndeplinesc condițiile prevăzute la alin. (1), lit. c) și d) și dețin un document similar cu cel prevăzut la alin. (1), lit. a), dobândit la un furnizor de formare profesională autorizat/acreditat din statele membre ale Uniunii Europene, Spațiul Economic European și din Confederația Elvețiană însoțit de atestatul eliberat conform legislației în vigoare.(3) Persoanele care îndeplinesc condițiile prevăzute la alin. (1) și alin. (2) susțin examenul de autorizare care constă dintr-o examinare teoretică și o examinare practică.Articolul 26(1) Pot fi autorizate fără examen de autorizare persoanele care dețin un certificat de calificare "sudor" emis în conformitate cu prevederile standardului european specific privind calificarea personalului sudor de către un organism de certificare personal acreditat și desemnat conform legislației în vigoare și îndeplinesc condițiile de la alin. (2).(2) Certificatul de calificare sudor trebuie să fie însoțit de un raport de evaluare tehnică emis de către organismul de certificare prevăzut la alin. (1), care conține cerințele tehnice suplimentare și prin care se demonstrează echivalența cu cerințele stabilite în prezenta prescripție tehnică.(3) Modelul raportului de evaluare tehnică pentru autorizarea/prelungirea valabilității autorizației sudorului este prevăzut în Anexa nr. 6.(4) În vederea eliberării autorizației de sudor pentru persoanele menționate la alin. (1) trebuie să se respecte prevederile Capitolului VI.Secţiunea a 3-a Examinare și încercareSupraveghereArticolul 27(1) Persoanele juridice care doresc autorizarea sudorilor pentru oțel, aluminiu și aliaje de aluminiu, solicită în scris cu cel puțin 15 zile înainte de data examenului pentru autorizare, cu precizarea locului de examinare, delegarea unui inspector de specialitate din cadrul ISCIR pentru participarea la examenul de autorizare, ocazie cu care se depun și următoarele:a) tabelul cu numele și prenumele candidaților și domeniile de autorizare;b) dosarele candidaților cu următoarele documente:1) cererea de înscriere la examenul de autorizare; cererea trebuie să conțină acordul ca datele personale să fie colectate, prelucrate și păstrate de către ISCIR, conform prevederilor legale;2) copia actului de identitate/pașaportului;3) fișa de aptitudini prevăzută la art. 25, alin. (1), lit. d);4) unul din documentele prevăzute la art. 25, alin. (1), lit. a) sau lit. b) sau alin. (2), în copie;c) certificatele de inspecție material emise de producător, pentru materialele de bază și de adaos utilizate la sudarea probelor pentru autorizare;d) pWPS/WPS utilizat la sudarea probelor pentru autorizare;e) copia atestatului RTS, aflat în perioada de valabilitate;f) copia contractelor individuale de muncă și ale dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raporturilor contractuale de muncă între persoana juridică și sudor, precum și între persoana juridică și RTS.(2) Inspectorul de specialitate din cadrul ISCIR verifică documentația prevăzută la alin. (1) și suplimentar poate verifica documentele prevăzute la art. 12, alin. (2) și art. 13, alin. (3), acolo unde este cazul.(3) În cazul unei cereri sau al unei documentații incorect întocmite sau al unei documentații incomplete, solicitantul este informat, în scris, cu privire la necesitatea transmiterii completărilor sau a documentației corect întocmite.(4) În cazul în care solicitantul nu completează documentația potrivit cerințelor de la alin. (1) în termen de cel mult 30 de zile de la data primirii comunicării, cererea de autorizare este considerată respinsă și documentația depusă se arhivează.(5) În cazul în care documentația este acceptată, ISCIR comunică persoanei juridice, în termen de cel mult 30 zile de la data depunerii cererii, data propusă pentru efectuarea verificărilor în vederea autorizării.Desfășurarea examenului de autorizareArticolul 28(1) Examenul de autorizare se organizează de către RTS al persoanei juridice în locații astfel alese încât să fie asigurate condițiile pentru buna desfășurare a acestuia.(2) La data stabilită conform prevederilor art. 27, alin. (5), inspectorul de specialitate din cadrul ISCIR verifică condițiile în care urmează să se desfășoare examenul și identitatea candidaților.(3) Pentru autorizare, sudorii pentru oțel, aluminiu și aliaje de aluminiu, susțin examenul în prezența inspectorului de specialitate din cadrul ISCIR și a RTS al persoanei juridice solicitante.(4) Examinarea teoretică constă din examinarea orală privind interpretarea datelor tehnice prevăzute în pWPS/WPS.(5) Candidații declarați "ADMIS" la examinarea teoretică, execută proba practică ce constă în realizarea unei/unor probe sudate cu respectarea datelor tehnice prevăzute în pWPS/WPS.(6) Înainte de începerea sudării probei, aceasta trebuie marcată atât cu poansonul sudorului cât și cel al inspectorului de specialitate din cadrul ISCIR.(7) Dacă în timpul executării probelor apar variații ale parametrilor tehnologici cauzați de scăderea tensiunii, întreruperea curentului, desprinderea învelișului electrodului și altele asemenea, care conduc la nerespectarea datelor tehnice din pWPS/WPS, realizarea probelor se repetă.(8) La terminarea operațiilor de sudare impuse de realizarea ansamblului de probă, inspectorul de specialitate din cadrul ISCIR examinează vizual ansamblul de probă.(9) Probele declarate admise la examinarea vizuală se poansonează suplimentar, corespunzător numărului de epruvete necesar pentru efectuarea încercărilor distructive.(10) Inspectorul de specialitate din cadrul ISCIR întocmește un proces-verbal de verificare tehnică, al cărui model este prevăzut în Anexa nr. 7 în care menționează rezultatele obținute de candidați la examinarea teoretică, rezultatele examinării vizuale ale probei/probelor sudate în raport cu referențialele utilizate.Forma și dimensiunile probelor de sudareArticolul 29(1) Formele și dimensiunile probelor de sudare pentru examinarea practică sunt prevăzute în Anexa nr. 8.(2) Pregătirea și sudarea probelor pentru autorizarea sudorilor se realizează cu respectarea integrală a condițiilor din pWPS/WPS.(3) După sudare probele se supun examinărilor nedistructive și încercărilor distructive prevăzute în Anexa nr. 9.(4) În cazul țevilor utilizate la probe sudate cap la cap, trebuie ca numărul probelor și diametrul țevilor utilizate să fie astfel ales, încât să permită, (prin lungimea desfășurată a sudurii/sudurilor realizate) prelevarea tuturor epruvetelor pentru încercări distructive, (precum și cele impuse la eventuala repetare a acestora) prevăzute în Anexa nr. 9.Metode de verificare și condiții de acceptareArticolul 30(1) Examinările nedistructive și încercările distructive se efectuează în laboratoare autorizate de către ISCIR, conform prescripției tehnice aplicabile.(2) Probele se examinează vizual în starea în care se află după sudare; alte examinări nedistructive se desfășoară după examinarea vizuală, fie în starea în care se află după sudare, fie, dacă este cazul, după efectuarea tratamentului termic final prevăzut în pWPS/WPS.(3) Probele sudate se încearcă distructiv numai dacă la examinările nedistructive se obțin rezultate care se încadrează în criteriile și nivelurile de acceptare al discontinuităților din referențialele specifice fiecărei metodă de examinare.(4) Rezultatul examinării vizuale efectuate de către inspectorul de specialitate din cadrul ISCIR este condiție de continuare a examinărilor nedistructive/încercărilor prevăzute în Anexa nr. 9.(5) Examinarea vizuală se efectuează conform cerințelor standardului european aplicabil iar nivelurile de calitate și acceptare trebuie să corespundă nivelului de calitate B.(6) Examinările cu radiații penetrante, examinările cu ultrasunete, examinările cu lichide penetrante și examinările cu particole magnetice ale îmbinărilor sudate se efectuează în conformitate cu cerințele standardelor europene aplicabile privind tehnica de examinare și nivelurile de acceptare corespunzătoare nivelului de calitate B.Încercarea la îndoireArticolul 31(1) Încercarea la îndoire a îmbinărilor sudate se efectuează în conformitate cu cerințele standardului european aplicabil, grosimea epruvetelor fiind egală cu cea a materialului de bază utilizat la realizarea probei sudate.(2) Încercarea la îndoire se efectuează pe 4 epruvete prelevate transversal față de axa sudurii, la care se îndepărtează supraînălțarea sudurii pe ambele fețe, iar 2 epruvete se încearcă cu rădăcina supusă la întindere și 2 epruvete cu rădăcina supusă la comprimare.(3) Pentru grosimi ale materialelor de bază mai mari sau egale cu 15 mm, încercarea la îndoire transversală poate fi înlocuită cu încercarea la îndoire laterală, efectuată pe 4 epruvete.(4) Încercarea la îndoire transversală/laterală se efectuează prin îndoirea liberă sau ghidată a epruvetelor până la un unghi de 180°, în dispozitive care au diametrul dornului, (sau al rolei de îndoire) 3t, cu excepția cazurilor când ductibilitatea materialului de bază sau de adaos impune alte limitări care sunt indicate în specificațiile de material.(5) Încercarea la îndoire este considerată admisă dacă epruvetele, după îndoire, nu prezintă defecte deschise mai mari de 2 mm, măsurate în orice direcție.(6) Defectele care apar la muchiile epruvetei în timpul încercării nu sunt luate în considerare, cu excepția fisurilor cauzate de lipsă de pătrundere, prezența zgurii, sau defecte de altă natură a sudurii.Încercarea la rupere tehnologicăArticolul 32 Încercarea la rupere tehnologică a îmbinărilor sudate se efectuează în conformitate cu cerințele standardului european aplicabil astfel:a) în cazul îmbinărilor de colț, sau tip racord pe minim 4 epruvete;b) în cazul îmbinărilor cap la cap pe minim 2 epruvete.Cerințe specialeArticolul 33(1) Încercările distructive se efectuează în prezența RTS.(2) Inspectorul de specialitate din cadrul ISCIR poate participa la efectuarea încercărilor distructive sau, în termen de maxim 14 zile de la efectuarea acestora, poate verifica la sediul laboratorului dacă încercările distructive la care au fost supuse probele sudate și forma epruvetelor corespund cerințelor prevăzute în prezenta prescripție tehnică, dacă sunt identificate poansoanele aplicate pe proba sudată conform art. 28, alin. (9) și dacă există corespondență între epruvetele prezentate și buletinele/certificatele emise, ocazie cu care întocmește un proces-verbal de verificare tehnică, al cărui model este prevăzut în Anexa nr. 7.(3) Probele sudate și epruvetele încercate trebuie să fie păstrate în laborator un termen de minim 14 zile de la data efectuării încercărilor.ReverificăriArticolul 34(1) În cazul în care proba sudată nu îndeplinește una din condițiile de acceptare specifice pentru examinarea vizuală sau pentru oricare dintre examinările nedistructive, sudorul este respins de la autorizare, iar în situația în care se solicită, procesul de autorizare se reia integral.(2) În cazul în care la una din încercările distructive prevăzute în Anexa nr. 9, se obțin rezultate necorespunzătoare, se admite repetarea încercării/încercărilor pe un număr dublu de epruvete specifice acelui tip de încercare distructivă. Aceste epruvete suplimentare trebuie să fie prelevate din aceiași/aceleași probă/probe sudată/sudate, și care sunt examinate nedistructiv în condiții identice.(3) În cazul în care și repetarea efectuată pe un număr dublu de epruvete a acestor încercări distructive conduce la rezultate necorespunzătoare, sudorul este respins de la autorizare, iar în situația în care se solicită, procesul de autorizare se reia integral.Capitolul IV AUTORIZAREA OPERATORILOR SUDARE ȚEVI ȘI FITINGURI DIN POLIETILENĂ DE ÎNALTĂ DENSITATE (PEHD)Secţiunea 1 Variabile esențiale de sudare și domenii de autorizareProcedee de sudareArticolul 35 Prezentul capitol se referă la următoarele procedee de sudare:a) SD - sudarea cu element încălzitor drept;b) SRM - sudarea prin electrofuziune a îmbinărilor suprapuse cu manșon;c) SRS - sudarea prin electrofuziune a îmbinărilor tip șa (derivație).Tipuri de îmbinăriArticolul 36 Principalele tipuri de îmbinare folosite la sudarea țevilor și fitingurilor din polietilenă de înaltă densitate (PEHD) sunt:a) BW - îmbinare cap la cap;b) SW - îmbinare suprapusă cu manșon;c) SS - îmbinare tip șa (derivație).Materiale de bazăArticolul 37(1) Autorizarea operatorilor sudare pentru polietilenă de înaltă densitate (PEHD) se face pentru următoarele materiale de bază:a) PE 80;b) PE 100.(2) Domeniile de autorizare sunt următoarele:a) PE 80 cu PE 80 și PE 100 cu PE 100;b) PE 80 cu PE 100.Domeniile de autorizare funcție de dimensiunile probelor sudate și de procedeul de sudareArticolul 38(1) Tipurile și domeniile de autorizare funcție de dimensiunile probelor sudate și de procedeele de sudare sunt prevăzute în Anexa nr. 10.(2) La conductele din polietilenă de înaltă densitate (PEHD), rapoartele dimensionale standard uzual întâlnite sunt SDR ≤ SDR 9; SDR 11; SDR 13,6; SDR 17; SDR 17,6; SDR 21; SDR 26; SDR ≥ SDR 33.(3) Autorizarea operatorilor sudare PEHD bazată pe probe sudate pe conducte cu SDR 11 sau SDR 17,6 este valabilă și pentru conducte cu SDR < 17,6.(4) Autorizarea operatorilor sudare PEHD bazată pe probe sudate pe conducte cu SDR > 17,6 este valabilă pentru sudarea conductelor cu diametrele prevăzute în Anexa nr. 10.Secţiunea a 2-a Condiții pentru autorizareArticolul 39(1) La examenul de autorizare a operatorilor sudare PEHD, se pot prezenta persoanele care îndeplinesc următoarele condiții:a) dețin un certificat de absolvire al unui curs de specializare;b) au împlinit vârsta de 18 ani;c) dețin fișa de aptitudini eliberată de un medic de medicina muncii din care să rezulte că sunt apte pentru prestarea ocupației de operator sudare PEHD sau un document echivalent emis de o entitate competentă în domeniu dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European.(2) De asemenea, se admit la examenul în vederea autorizării persoanele fizice care îndeplinesc condițiile prevăzute la alin. (1), lit. b) și c) și dețin un document similar cu cel prevăzut la alin. (1), lit. a), dobândit la un furnizor de formare profesională autorizat/acreditat din statele membre ale Uniunii Europene, Spațiul Economic European și din Confederația Elvețiană însoțit de atestatul eliberat conform legislației în vigoare.(3) Persoanele care îndeplinesc condițiile prevăzute la alin. (1) și alin. (2) susțin examenul de autorizare care constă dintr-o examinare teoretică și o examinare practică.Secţiunea a 3-a Examinare și încercareSupraveghereArticolul 40(1) Persoanele juridice care doresc autorizarea operatorilor sudare PEHD, solicită în scris cu cel puțin 15 zile înainte de data examenului pentru autorizare, cu precizarea locului de examinare, delegarea unui inspector de specialitate din cadrul ISCIR pentru participarea la examenul de autorizare, ocazie cu care se depun și următoarele:a) tabelul cu numele și prenumele candidaților și domeniile de autorizare;b) dosarele candidaților cu următoarele documente:1) cererea de înscriere la examenul de autorizare; cererea trebuie să conțină acordul ca datele personale să fie colectate, prelucrate și păstrate de către ISCIR, conform prevederilor legale;2) copia actului de identitate/pașaportului;3) fișa de aptitudini prevăzută la art. 39, alin. (1), lit. c);4) certificatul de absolvire al unui curs de specializare prevăzut la art. 39, alin. (1), lit. a) sau documentul prevăzut la art. 39 alin. (2);c) certificatele de inspecție material emise de producător, pentru materialele utilizate la sudarea probelor pentru autorizare;d) pWPS/WPS utilizat la sudarea probelor pentru autorizare;e) copia atestatului RTS, aflat în perioada de valabilitate;f) copia contractelor individuale de muncă și ale dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raporturilor contractuale de muncă între persoana juridică și sudor, precum și între persoana juridică și RTS.(2) Inspectorul de specialitate din cadrul ISCIR verifică documentația prevăzută la alin. (1) și suplimentar poate verifica documentele prevăzute la art. 12, alin. (2) și art. 13, alin. (3), acolo unde este cazul.(3) În cazul unei cereri sau al unei documentații incorect întocmite sau al unei documentații incomplete, solicitantul este informat, în scris, cu privire la necesitatea transmiterii completărilor sau a documentației corect întocmite.(4) În cazul în care solicitantul nu completează documentația potrivit cerințelor de la alin. (1) în termen de cel mult 30 de zile de la data primirii comunicării, cererea de autorizare este considerată respinsă și documentația depusă se arhivează.(5) În cazul în care documentația este acceptată, ISCIR comunică persoanei juridice, în termen de cel mult 30 zile de la data depunerii cererii, data propusă pentru efectuarea verificărilor în vederea autorizării.Desfășurarea examenului de autorizareArticolul 41(1) Examenul de autorizare se desfășoară conform prevederilor art. 28, alin. (1) - (6), în prezența inspectorului de specialitate din cadrul ISCIR și a RTS al persoanei juridice solicitante.(2) Probele trebuie să fie marcate înainte de începerea sudării atât de către sudor cât și de către inspectorul de specialitate din cadrul ISCIR.(3) Dacă în timpul executării probelor sudate apar variații ale parametrilor tehnologici cauzați de scăderea tensiunii, întreruperea curentului și altele asemenea, care conduc la nerespectarea datelor tehnice din pWPS/WPS, probele se repetă.(4) La terminarea examinării practice, probele sudate se examinează vizual de către inspectorul de specialitate din cadrul ISCIR în condițiile prevăzute la art. 43.(5) Probele declarate admise la examinarea vizuală se marchează suplimentar, corespunzător numărului de epruvete necesar pentru efectuarea încercărilor distructive.(6) La terminarea examinării practice inspectorul de specialitate din cadrul ISCIR întocmește un proces-verbal de verificare tehnică, al cărui model este prevăzut în Anexa nr. 7, în care menționează rezultatele obținute de candidați la examinarea teoretică, rezultatele examinării vizuale ale probei/probelor sudate în raport cu referențialele utilizate și dispune, după caz, continuarea examinărilor în condițiile prevăzute la art. 44 și art. 45.Forma și dimensiunile probelorArticolul 42(1) Formele și dimensiunile probelor sudate pentru autorizare sunt prevăzute în Anexa nr. 11.(2) În cazul țevilor utilizate la probe sudate cap la cap, trebuie ca numărul acestora să fie astfel ales, încât să permită, (prin lungimea desfășurată a sudurii/sudurilor realizate) prelevarea tuturor epruvetelor pentru încercări distructive, (precum și cele impuse la eventuala repetare a acestora), prevăzute în Anexa nr. 12.(3) Pregătirea și sudarea probelor pentru autorizare se realizează cu respectarea integrală a condițiilor din pWPS/WPS.(4) După sudare, probele se supun examinărilor și încercărilor, prevăzute în Anexa nr. 12.(5) Încercările distructive se efectuează în laboratoare care au fost autorizate de către ISCIR pentru stabilirea capabilității tehnice pentru fiecare domeniu de încercare.Metode de verificare și condiții de acceptareArticolul 43(1) Examinarea vizuală se efectuează în conformitate cu cerințele standardului european aplicabil.(2) Probele sudate examinate vizual sunt considerate admise dacă se încadrează în criteriile de acceptare a defectelor îmbinărilor sudate din polietilenă de înaltă densitate (PEHD) prevăzute în Anexa nr. 13.Încercarea la tracțiune transversalăArticolul 44(1) Încercarea la tracțiune transversală a îmbinării sudate se efectuează în conformitate cu cerințele standardului european aplicabil, pe epruvete fără porțiune calibrată.(2) Epruvetele se prelevează prin procedee mecanice, perpendicular pe îmbinarea sudată, în lungul axei longitudinale a țevii, astfel încât acestea să fie repartizate la distanțe egale pe circumferința acesteia, iar îmbinarea sudată să fie la mijlocul epruvetelor.(3) Viteza de încercare este de 50 ± 2,5 mm/min. (dacă nu este altfel specificată în instrucțiunile mașinii de încercat).(4) Încercarea la tracțiune se consideră admisă dacă pe fiecare epruvetă încercată se obțin următoarele rezultate:a) rezistența la rupere a îmbinării sudate este egală sau mai mare decât rezistența minimă la tracțiune a materialului de bază prevăzută în specificația de material; sau,b) rezistența la rupere a îmbinării sudate este egală sau mai mare decât rezistența minimă la tracțiune prevăzută în specificația de material a celui mai slab dintre materialele de bază utilizate (în cazul în care se folosesc la executarea probei sudate materiale de bază diferite).Încercarea la rupere prin decoeziuneArticolul 45(1) Încercarea la rupere prin decoeziune a îmbinării sudate se efectuează în conformitate cu cerințele standardului european aplicabil.(2) Încercarea este admisă dacă suprafața ruperii fragile nu depășește 25% din lungimea axială a sudurii.Cerințe specialeArticolul 46(1) Încercările distructive se efectuează în prezența RTS.(2) Inspectorul de specialitate din cadrul ISCIR poate participa la efectuarea încercărilor distructive sau, în termen de maxim 14 zile de la efectuarea acestora, verifică la sediul laboratorului dacă încercările distructive la care au fost supuse probele sudate și forma epruvetelor corespund cerințelor prevăzute în prezenta prescripție tehnică, dacă sunt identificate marcajele aplicate pe proba sudată conform prevederilor art. 41, alin. (5) și dacă există corespondență între epruvetele prezentate și buletinele/certificatele emise, ocazie cu care întocmește un proces-verbal de verificare tehnică, al cărui model este prevăzut în Anexa nr. 7.(3) Probele sudate și epruvetele încercate trebuie să fie păstrate în laborator un termen de minim 14 zile de la data efectuării încercărilor.ReverificăriArticolul 47(1) În cazul în care proba sudată nu îndeplinește unul din criteriile de acceptare pentru examinarea vizuală, operatorul sudare este respins de la autorizare, iar în situația în care se solicită, procesul de autorizare se reia integral.(2) În cazul în care la una din încercările distructive prevăzute în Anexa nr. 12 se obțin rezultate necorespunzătoare, se admite repetarea încercării/încercărilor pe un număr dublu de epruvete specifice acelui tip de încercare distructivă. Aceste epruvete suplimentare trebuie să fie prelevate din aceeași probă sudată, sau din probe sudate și examinate vizual în condiții identice.(3) În cazul în care și repetarea efectuată pe un număr dublu de epruvete a acestor încercări distructive conduce la rezultate necorespunzătoare, operatorul sudare este respins de la autorizare, iar în situația în care se solicită, procesul de autorizare se reia integral.Capitolul V ELIBERAREA AUTORIZAȚIEISecţiunea 1 Condiții generaleArticolul 48(1) Autorizațiile sudorilor pentru oțel, aluminiu și aliaje de aluminiu și ale operatorilor sudare PEHD se emite de către ISCIR în termen de 30 de zile de la data la care persoana juridică depune la ISCIR dosarul final prevăzut la alin. (2), pentru fiecare candidat care a fost declarat "ADMIS" în procesul-verbal de verificare tehnică întocmit conform prevederilor art. 28, alin. (10), respectiv art. 41, alin. (6).(2) Pentru situația prevăzută la art. 25, alin. (1), lit. a) și b) și alin. (2), respectiv la art. 39, alin. (1), lit. a) și alin. (2), dosarul final conține minim copiile următoarelor documente:a) buletinele/rapoartele de examinări nedistructive și încercări distructive emise de laboratoare autorizate de către ISCIR pentru oțel, aluminiu și aliaje de aluminiu sau buletinele/rapoartele de încercări distructive emise de laboratoare autorizate de către ISCIR pentru PEHD;b) buletinele/rapoartele de încercări distructive emise de laboratoare autorizate de către ISCIR în cazul probelor sau a încercărilor care au fost repetate în condițiile prezentate în prezenta prescripție tehnică;c) fotografie în format digital jpg/jpeg și dimensiune de cel mult 1 MB.(3) După analiza documentelor din dosarul final al sudorului pentru oțel, aluminiu și aliaje de aluminiu sau al operatorului sudare PEHD, inspectorul de specialitate din cadrul ISCIR întocmește procesul-verbal al cărui model este prevăzut în Anexa nr. 14, tipul 14.1, sau după caz tipul 14.2.(4) Inspectorul de specialitate din cadrul ISCIR întocmește autorizația de sudor sau operator sudare PEHD, al cărei model este prevăzut în Anexa nr. 15, tipul 15.1, sau după caz tipul 15.2, pentru fiecare candidat care este declarat "ADMIS" în procesul-verbal final prevăzut la alin. (3).(5) Eliberarea autorizației se face de către ISCIR cu condiția prezentării dovezii de achitare a contravalorii tarifelor aplicabile.(6) Persoana juridică primește exemplarul original al autorizației de sudor sau operator sudare PEHD, iar o copie a acesteia rămâne, împreună cu dosarul final, la ISCIR.Articolul 49(1) Perioada de valabilitate a autorizației este de 2 (doi) ani de la data emiterii.(2) Pe baza autorizației eliberate, sudorul trebuie să dețină un poanson al cărui model este stabilit în procedurile/instrucțiunile proprii privind modul de efectuare a activităților ale persoanei juridice angajatoare.Secţiunea a 2-a Codificarea autorizațieiArticolul 50(1) Autorizația de sudor pentru oțel, aluminiu și aliaje de aluminiu, conține cel puțin următoarele informații în ordinea de mai jos, astfel încât să poată fi utilizată în sistemul informațional:a) indicativul prescripției tehnice aplicabilă și al standardului de referință;b) identificarea persoanei juridice;c) identificarea persoanei fizice - sudor;d) variabile esențiale;e) domeniul de autorizare;f) tipuri de verificări ale probelor sudate.(2) Autorizația de operator sudare PEHD, conține cel puțin următoarele informații în ordinea de mai jos, astfel încât să poată fi utilizată în sistemul informațional:a) indicativul prescripției tehnice aplicabilă și al standardului de referință;b) identificarea persoanei juridice;c) identificarea persoanei fizice - sudor;d) variabilele esențiale;e) domeniul de autorizare;f) tipuri de verificări ale probelor sudate.Capitolul VI ECHIVALAREA CERTIFICATELOR DE CALIFICARE A PERFORMANȚELOR SUDORILOR EMISE ÎN CONFORMITATE CU PREVEDERILE REGLEMENTĂRILOR TEHNICE CE TRANSPUN DIRECTIVE EUROPENE APLICABILE INSTALAȚIILOR/ECHIPAMENTELORArticolul 51 Verificarea în vederea echivalării certificatelor de calificare a performanțelor sudorilor emise în conformitate cu prevederile reglementărilor tehnice ce transpun directive europene aplicabile se realizează de către ISCIR.Articolul 52(1) Echivalarea se face în baza unei solicitări scrise depuse la ISCIR de către persoana juridică cu care sudorul are raporturi contractuale de muncă.(2) Solicitarea de echivalare este însoțită de următoarele documente:a) cererea de echivalare întocmită de către titularul certificatului; cererea trebuie să conțină acordul ca datele personale să fie colectate, prelucrate și păstrate de către ISCIR, conform prevederilor legale;b) certificatul de calificare sudor pentru oțel, aluminiu și aliaje de aluminiu, emis cu respectarea prevederilor art. 26, alin. (1), aflat în termen de valabilitate;c) raportul de evaluare tehnică, emis cu respectarea prevederilor art. 26, alin. (2);d) documente care dovedesc acreditarea conform standardului european aplicabil sau autorizarea, conform prescripției tehnice ISCIR aplicabilă, pentru laboratoarele care emit buletinele/rapoartele de examinări nedistructive și încercări distructive pentru întocmirea raportului de evaluare tehnică menționat la lit. b);e) fișa de aptitudini prevăzută la art. 25, alin. (1), lit. d);f) copia fișei de aprobare a procedurii de sudare specifică domeniului pentru care se eliberează autorizația;g) fotografie în format digital jpg/jpeg și dimensiune de cel mult 1 MB;h) copia contractelor individuale de muncă și ale dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raporturilor contractuale de muncă între persoana juridică și sudor, precum și între persoana juridică și RTS.(3) În cazul unei cereri sau al unei documentații incomplete sau incorect întocmite, solicitantul este informat, în scris, cu privire la necesitatea transmiterii completărilor sau a documentației corect întocmite.(4) În cazul în care solicitantul nu completează documentația potrivit cerințelor, în termen de cel mult 30 de zile de la data primirii comunicării cererea de autorizare este considerată respinsă și documentația depusă se arhivează.Articolul 53(1) În cazul în care documentația este acceptată, inspectorul de specialitate din cadrul ISCIR întocmește procesul-verbal al cărui model este prevăzut în Anexa nr. 14, tipul 14.1 și autorizația de sudor al cărei model este prevăzut în Anexa nr. 15, tipul 15.1.(2) Domeniile de valabilitate aferente variabilelor esențiale de sudare ale autorizației menționată la alin. (1) vor fi conform celor prevăzute în prezenta prescripție tehnică.(3) Perioada de valabilitate a autorizației este de cel mult 2 (doi) ani și nu poate depăși perioada de valabilitate a certificatului de calificare sudor.(4) Eliberarea autorizației se face de către ISCIR cu condiția prezentării dovezii de achitare a contravalorii tarifelor aplicabile.(5) Persoana juridică primește autorizația de sudor, iar o copie a acesteia rămâne, împreună cu dosarul final, la ISCIR.Capitolul VII PRELUNGIREA VALABILITĂȚII AUTORIZAȚIEI DE SUDOR PENTRU OȚEL, ALUMINIU ȘI ALIAJE DE ALUMINIU SAU A AUTORIZAȚIEI DE OPERATOR SUDARE PEHDArticolul 54(1) Prelungirea valabilității autorizației de sudor pentru oțel, aluminiu și aliaje de aluminiu sau a autorizației de operator sudare PEHD se efectuează de către ISCIR.(2) Pentru examinarea în vederea prelungirii valabilității autorizației persoana juridică cu care sudorul sau operatorul sudare PEHD are raporturi contractuale de muncă solicită, în scris, la ISCIR acest lucru și depune următoarele documente:a) autorizația de sudor sau autorizația de operator sudare PEHD, după caz;b) copia fișei de aptitudini eliberată de un medic de medicina muncii din care să rezulte că sunt apte pentru prestarea ocupației de sudor sau de operator sudare PEHD, după caz, sau un document echivalent emis de o entitate competentă în domeniu dintr-un stat membru al Uniunii Europene sau stat semnatar al Acordului privind Spațiul Economic European;c) certificatele de inspecție material emise de producător, pentru materialele utilizate la sudarea probelor pentru autorizare;d) WPS utilizat la sudarea probelor pentru prelungirea valabilității autorizației;e) copia atestatului RTS, aflat în perioada de valabilitate;f) copia contractelor individuale de muncă și ale dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raporturilor contractuale de muncă între persoana juridică și sudor, precum și între persoana juridică și RTS.(3) Prelungirea fără examen a valabilității autorizației de sudor se efectuează pe baza unui certificat de calificare sudor și a unui raport de evaluare tehnică cu respectarea prevederilor art. 26, alin. (1) și (2).Articolul 55(1) Pentru oțel, aluminiu și aliaje de aluminiu examenul de prelungire a valabilității autorizației de sudor se desfășoară conform prevederilor art. 28 - 34.(2) Pentru polietilenă de înaltă densitate (PEHD) examenul de prelungire a valabilității autorizației de operator sudare PEHD se desfășoară conform prevederilor art. 41 - 47.Articolul 56(1) În vederea obținerii prelungirii valabilității autorizației de sudor sau a autorizației de operator sudare PEHD, pentru situația prevăzută la art. 54, alin. (2), persoana juridică cu care sudorul are raporturi contractuale de muncă depune la ISCIR dosarul final care conține minim următoarele documente:a) buletinele/rapoartele de examinări nedistructive și încercări distructive emise de laboratoare autorizate de către ISCIR;b) buletinele/rapoartele de încercări distructive emise de laboratoare autorizate de către ISCIR în cazul probelor sau a încercărilor care au fost repetate în condițiile prezentate în prezenta prescripție tehnică.(2) În vederea obținerii prelungirii valabilității autorizației de sudor pentru oțel, aluminiu și aliaje de aluminiu, pentru situația prevăzută la art. 54, alin. (3), persoana juridică cu care sudorul are raporturi contractuale de muncă depune la ISCIR dosarul care conține minim următoarele documente:a) autorizația de sudor;b) fișa de aptitudini prevăzută la art. 25, alin. (1), lit. d);c) certificatul de calificare sudor pentru oțel, aluminiu și aliaje de aluminiu, emis cu respectarea prevederilor art. 26, alin. (1), aflat în termen de valabilitate;d) raportul de evaluare tehnică, emis cu respectarea prevederilor art. 26, alin. (2);e) documente care dovedesc acreditarea conform standardului european aplicabil sau autorizarea conform prescripției tehnice ISCIR aplicabilă, pentru laboratoarele care emit buletinele/rapoartele de examinări nedistructive și încercări distructive pentru întocmirea raportului de evaluare tehnică menționat la lit. d);f) copia contractelor individuale de muncă și ale dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raporturilor contractuale de muncă între persoana juridică și sudor, precum și între persoana juridică și RTS.Articolul 57(1) După analiza documentelor prevăzute la art. 56, inspectorul de specialitate din cadrul ISCIR întocmește procesul-verbal final al cărui model este prevăzut în Anexa nr. 14, tipul 14.1, sau după caz tipul 14.2 și prelungește valabilitatea autorizației.(2) Valabilitatea autorizației se prelungește cu o perioadă de 2 (doi) ani.(3) Pentru situația prevăzută la art. 54, alin. (3), prelungirea valabilității autorizației nu poate depăși perioada de valabilitate a certificatului de calificare sudor.(4) Prelungirea valabilității autorizației se face cu condiția prezentării dovezii de achitare a contravalorii tarifelor aplicabile.Capitolul VIII OBLIGAȚII ȘI RESPONSABILITĂȚIArticolul 58 Sudorii sau operatorii sudare PEHD autorizați au următoarele obligații și responsabilități:a) să cunoască și să respecte prevederile prescripțiilor tehnice aplicabile, instrucțiunile tehnice specifice, precum și dispozițiile legale în domeniu;b) să respecte la sudare toate datele tehnice din WPS;c) să utilizeze la sudare numai materialele de adaos indicate în WPS;d) să aplice poansonul în locuri vizibile, astfel încât toate sudurile executate de către aceștia să fie identificabile;e) să nu efectueze lucrări de sudare în afara domeniului de autorizare;f) să-și desfășoare activitatea numai în termenul de valabilitate al autorizației.Articolul 59 Furnizorul de formare profesională avizat are următoarele obligații și responsabilități:a) să deruleze programele, în limita competențelor și în condițiile pentru care sunt avizate;b) să asigure condițiile necesare pentru buna desfășurare a programelor și să asigure suportul de curs specific, actualizat, pentru fiecare participant;c) să deruleze programele cu formatori atestați tip C, corespunzător programului de formare profesională precizat în prescripția tehnică aplicabilă, sau formator specialist;d) să respecte programa analitică, dezvoltată pe teme, zile, ore și formatori;e) să elibereze documentul de participare la programul de formare profesională numai persoanelor care au absolvit cursul;f) să întocmească lista cu prezența persoanelor care au participat la programul de formare profesională (nume, prenume, dată și semnătură), să țină evidența documentelor de participare pentru persoanele care au finalizat programul de formare profesională și să le păstreze pe o perioadă de cel puțin 5 (cinci) ani;g) să asigure condițiile pentru verificarea programată sau neprogramată a activității de către ISCIR;h) să transmită la ISCIR orice informație sau document solicitat, în scris, în legătură cu activitățile avizate.Capitolul IX MĂSURI ADMINISTRATIVEArticolul 60(1) În cazul nerespectării obligațiilor și responsabilităților prevăzute de prezenta prescripție tehnică de către titularul autorizației de sudor sau operator sudare PEHD, autorizat de către ISCIR sau de către furnizorul de formare profesională avizat, se pot aplica următoarele măsuri administrative, în funcție de natura lor:a) avertisment pentru încălcarea prevederilor art. 58, lit. a) și ale art. 59, lit. b), d) și f);b) suspendarea pe o perioadă de până la 3 (trei) luni a autorizației de sudor sau operator sudare PEHD sau a avizului furnizorului de formare profesională, pentru încălcarea prevederilor de la art. 58, lit. b) - d) și ale art. 59, lit. c), g) și h);c) suspendarea pe o perioadă de la 3 (trei) luni la 6 (șase) luni a autorizației de sudor sau operator sudare PEHD sau a avizului furnizorului de formare profesională, pentru încălcarea prevederilor art. 58, lit. e) și f) și ale art. 59, lit. a) și e);d) retragerea autorizației de sudor sau operator sudare PEHD sau a avizului furnizorului de formare profesională.(2) Aplicarea în termen de 3 (trei) luni a două măsuri administrative prevăzute la alin. (1), lit. a) conduce la aplicarea măsurii administrative prevăzută la alin. (1), lit. b).(3) Aplicarea în termen de 1 (un) an a două măsuri administrative prevăzute la alin. (1), lit. b) sau c) conduce la aplicarea măsurii administrative prevăzută la alin. (1), lit. d).(4) Aplicarea măsurilor administrative prevăzute la alin. (1), lit. b) și c) se face cu respectarea prevederilor legale în vigoare și a principiului proporționalității.(5) Măsurile administrative se dispun de către ISCIR, prin decizie motivată, în baza procesului-verbal încheiat de inspectorul de specialitate din cadrul ISCIR cu ocazia verificării efectuate; modelul procesului-verbal este prevăzut în Anexa nr. 7.(6) Împotriva deciziei prin care s-a dispus aplicarea măsurii administrative titularul autorizației de sudor, operatorul sudare PEHD sau furnizorul de formare profesională poate formula contestație la instanța competentă cu respectarea procedurii prevăzute în legea contenciosului-administrativ.Articolul 61(1) Titularul autorizației de sudor sau operator sudare PEHD autorizat de către ISCIR, sau furnizorul de formare profesională avizat, cărora le-a fost suspendată/suspendat autorizația/avizul, poate solicita în scris la ISCIR încetarea suspendării, după expirarea termenului de suspendare, cu condiția eliminării neconformităților care au condus la aplicarea măsurii administrative.(2) În urma solicitării menționate la alin. (1) inspectorul de specialitate din cadrul ISCIR constată și consemnează într-un proces-verbal înlăturarea neconformităților care au condus la aplicarea măsurii administrative și propune încetarea sancțiunii.(3) Persoana fizică titulară a autorizației căreia i-a fost retrasă autorizația poate solicita eliberarea unei noi autorizații, cu respectarea cerințelor din prezenta prescripție tehnică, după cel puțin 6 (șase) luni de la data aplicării măsurii administrative de retragere a documentului.(4) Furnizorul de formare profesională avizat căruia i-a fost retras avizul poate solicita eliberarea unui nou aviz, cu respectarea cerințelor din prezenta prescripție tehnică, după cel puțin 1 (un) an de la data aplicării măsurii administrative de retragere a documentului.Capitolul X TARIFEArticolul 62(1) Tarifele aplicate pentru activitățile efectuate de către ISCIR în conformitate cu prevederile prezentei prescripții tehnice, sunt cele stabilite în lista de tarife aprobată conform legislației în vigoare.(2) ISCIR efectuează activitățile prevăzute în prezenta prescripție tehnică numai persoanelor fizice și juridice pentru care nu au fost inițiate procedurile prevăzute de legislația în vigoare privind recuperarea creanțelor.Capitolul XI DISPOZIȚII TRANZITORIIArticolul 63 Autorizațiile eliberate de către ISCIR anterior datei de intrare în vigoare a prezentei prescripții tehnice, rămân valabile până la expirarea lor, cu respectarea prevederilor art. 66.Articolul 64 Solicitările în vederea obținerii autorizațiilor/prelungirii valabilității autorizațiilor depuse până la data intrării în vigoare a prezentei prescripții tehnice, se soluționează în conformitate cu prevederile prescripției tehnice în vigoare la data înregistrării acestora.Articolul 65 Prelungirea valabilității autorizației de sudor sau operator sudare PEHD se efectuează numai pentru autorizațiile eliberate ulterior datei de intrare în vigoare a Ordinului ministrului economiei, comerțului și mediului de afaceri nr. 442/2010 pentru aprobarea prescripțiilor tehnice PT CR 6-2010 "Autorizarea personalului și a laboratoarelor care efectuează examinări nedistructive și evaluarea capabilității tehnice a laboratoarelor care efectuează examinări distructive", PT CR 7-2010 "Aprobarea procedurilor de sudare pentru oțel, aluminiu și aliaje de aluminiu pentru polietilenă de înaltă densitate (PE-HD)" și PT CR 9-2010 "Autorizarea sudorilor care execută lucrări de sudare la instalații sub presiune și la instalații de ridicat, în oțel, aluminiu, aliaje de aluminiu și polietilenă de înaltă densitate (PE-HD)" publicat în Monitorul Oficial al României, Partea I, nr. 226 și nr. 226 bis din 9 aprilie 2010.Articolul 66 Documentele obținute ca urmare a absolvirii programelor de formare profesională organizate anterior intrării în vigoare a prezentei prescripții tehnice, cu respectarea cerințelor prescripției tehnice aplicabile la data absolvirii, își păstrează valabilitatea.Capitolul XII DISPOZIȚII FINALEArticolul 67 Autorizația de sudor sau autorizația de operator sudare PEHD este valabilă numai pentru persoana juridică cu care sudorul sau operatorul sudare PEHD are raporturi contractuale de muncă.Articolul 68 Perioada de timp scursă între data emiterii procesului-verbal de verificare tehnică întocmit de inspectorul de specialitate din cadrul ISCIR cu ocazia examenului de autorizare sau de prelungire a valabilității autorizației, după efectuarea examinării vizuală a probelor sudate și data la care persoana juridică depune la ISCIR dosarul final, nu trebuie să fie mai mare de 90 de zile, în caz contrar examenul de autorizare sau de prelungire a valabilității autorizației urmând a fi reluat integral.Articolul 69(1) Documentele care se depun la ISCIR trebuie să fie redactate/traduse în limba română de către un traducător autorizat.(2) Copiile documentelor care se depun la ISCIR trebuie să aibă mențiunea "conform cu originalul" și semnate de persoana desemnată de solicitant.Articolul 70 Examinarea sudorilor respectiv a operatorilor sudare PEHD se desfășoară în limba română.Articolul 71 Sudorul/operatorul sudare PEHD are dreptul să efectueze activitatea pentru care este autorizat numai dacă este în posesia autorizației prevăzută în prezenta prescripție tehnică.Articolul 72(1) În cazul schimbării angajatorului sudorului, noul angajator solicită emiterea unei noi autorizații pentru sudor numai dacă deține o WPQR care să acopere domeniul de valabilitate al autorizației deținută de sudor.(2) Pentru obținerea noii autorizații angajatorul depunde la ISCIR următoarele documente:a) cerere eliberare autorizație;b) copie autorizație sudor;c) copie WPQR;d) fișa de aptitudini prevăzută la art. 25, alin. (1), lit. d);e) fotografie în format digital jpg/jpeg și dimensiune de cel mult 1 MB;f) copia atestatului RTS, aflat în perioada de valabilitate;g) copia contractelor individuale de muncă și ale dovezii privind înregistrarea în Registrul general de evidență al salariaților care atestă existența la data formulării cererii a raporturilor contractuale de muncă între persoana juridică și sudor, precum și între persoana juridică și RTS.(3) ISCIR analizează documentele depuse și emite o noua autorizație cu noile date de identificare cu păstrarea valabilității vechii autorizații.Articolul 73 Furnizorii de formare profesională care au obținut avizul ISCIR înainte de data intrării în vigoare a prezentei prescripții tehnice au dreptul să organizeze programele de calificare/perfecționare/specializare pentru care au obținut avizul, cu condiția actualizării suporturilor de curs conform programelor analitice prevăzute în prezenta prescripție tehnică.Articolul 74(1) Eliberarea duplicatelor autorizațiilor/avizelor se face de către ISCIR, în următoarele cazuri și în următoarele condiții:a) în cazul pierderii, cu condiția depunerii la ISCIR de către titularul documentului, a unei declarații pe proprie răspundere;b) în cazul furtului, cu condiția depunerii la ISCIR de către titularul documentului, a actului de înregistrare la Poliție a reclamației, în copie;c) în cazul deteriorării, cu condiția depunerii la ISCIR de către titularul documentului, a actului deteriorat sau a declarației solicitantului în cazul distrugerii totale.(2) În vederea obținerii unui duplicat al avizului, solicitantul depune la ISCIR, suplimentar față de documentele menționate la alin. (1) cererea pentru eliberarea duplicatului.(3) În vederea obținerii unui duplicat al autorizației persoanei fizice, solicitantul depune la ISCIR, suplimentar față de documentele menționate la alin. (1) următoarele:a) cererea pentru eliberarea duplicatului;b) copia actului de identitate;c) o fotografie color în format digital jpg/jpeg și dimensiune de cel mult 1 MB, în cazul autorizației;d) copia certificatului de absolvire/calificare a programului de formare profesională.(4) ISCIR analizează documentele prevăzute la alin. (2) și (3) și ia o decizie în legătură cu eliberarea duplicatului documentului solicitat în termen de 30 de zile de la depunerea documentelor.Articolul 75(1) Pentru acordarea de derogări de la prevederile prezentei prescripții tehnice, solicitantul depune la ISCIR următoarele:a) cerere de solicitare cu menționarea derogării de la prevederile prescripției tehnice;b) memoriu justificativ care să cuprindă descrierea situației;c) alte documente în susținerea solicitării, după caz.(2) Pe baza documentației depuse, ISCIR admite sau respinge motivat, în scris, solicitarea.Articolul 76 Lista exemplicativă a standardelor utilizate în prezenta prescripție se regăsește în Anexa nr. 16.Articolul 77Anexele nr. 1-16 fac parte integrantă din prezenta prescripție tehnică.Anexa nr. 1 la Prescripția tehnică
    Decizie de numire RTS
    ANTETUL PERSOANEI JURIDICE
    DECIZIE NR. ..........
    din .........................
    Persoana juridică ...................^1).................. reprezentată prin ............ în calitate de reprezentant legal, având în vedere legislația în vigoare cu privire la utilizarea și funcționarea în condiții de siguranță a instalațiilor sub presiune, a instalațiilor de ridicat și a aparatelor consumatoare de combustibil, în vederea aplicării măsurilor prevăzute de prescripția tehnică PT CR 9-2025 și a prescripției tehnice ..........^2)
    DECIDE:
    1.D-nul/(D-na)................ aflat(ă) în raport contractual cu ..............^1)................. conform legislației muncii în vigoare, de specialitate.......... având funcția de ........................... și atestat nr....................... începând cu data de se numește responsabil tehnic cu sudura - RTS pentru activitatea de......................^3) din cadrul unității, urmând a fi nominalizat(ă) în autorizație ^4).2. Responsabilul tehnic cu sudura - RTS este obligat să cunoască și să aplice prevederile legislației în vigoare și ale prescripțiilor tehnice, sarcinile lui fiind cele care rezultă din prescripțiile tehnice aplicabile.3. Activitatea responsabilului va fi coordonată și îndrumată din partea conducerii de către ...............^5).............. care răspunde împreună cu acesta de luarea măsurilorpentru aplicarea legislației în vigoare și a prescripțiilor tehnice aplicabile.4. Încălcarea obligațiilor prevăzute în prevederile prescripțiilor tehnice aplicabile, atrage, după caz, răspunderea disciplinară, materială, civilă sau penală a celor vinovați. Reprezentantul legal al persoanei juridice
    Numele și prenumele, funcția,
    ......................................
    (semnătura și ștampila)
    ^1) Denumirea persoanei juridice. ^2) Se completează unde este cazul. ^3) Se completează cu activitatea pentru care se solicită autorizarea/actualizarea autorizației sau alte activități conform prevederilor art. 2 din prezenta prescripție tehnică. ^4) Se completează unde este cazul. ^5) Funcția, numele și prenumele persoanei desemnate.
    Anexa nr. 2 la Prescripția tehnică
    Model aviz pentru furnizor de formare profesională
    ANTETUL ISCIR ..........
    Nr. înregistrare ......./................
    Către ............................ Adresă ........................... Nr. înreg. Reg. Com.: ....../......./........ CUI .............................. Tel./fax:......................... E-mail............................ În atenția .......................................... Având în vedere cererea dumneavoastră nr............./.............. înregistrată la ISCIR cu nr ........./........... privind solicitarea de avizare a programei și suportului de curs pentru programul ............................ pentru ocupația/calificarea cod COR/cod Nomenclator Calificări vă comunicăm avizul nostru favorabil. Programa analitică respectă prevederile PT CR 9-2025, Anexa nr. 3, Tabelul nr...... Prezentul aviz este valabil 4 (patru) ani, conform legislației în vigoare.
    Inspector de Stat Șef
    ............................................
    (numele și prenumele, semnătura și ștampila)
    Anexa nr. 3 la Prescripția tehnicăTabelul nr. 1
    Modulul ISCIR pentru programul de calificare sudor
    Nr. crt.INSTRUIRE TEORETICĂNumărulorelor de predare
    1Importanța sudării ca mijloc modern de asamblare folosit la montarea șirepararea instalațiilor sub presiune și a instalațiilor de ridicat3
    2Clasificarea procedeelor de sudare5
    3Proprietățile generale ale oțelurilor folosite în montarea și repararea instalațiilorsub presiune și a instalațiilor de ridicat21
    4Sudabilitatea oțelurilor slab, mediu și înalt aliate. Compoziția chimică șiinfluența componenților chimici asupra sudabilității oțelurilor16
    5Tehnologia sudării21
    6Consumabile pentru sudare11
    7Noțiuni asupra craițuirii cu electrozi de cărbune3
    8Echipamente pentru sudarea. Noțiuni de întreținere a echipamentelor11
    9Deformații și tensiuni apărute în timpul procesului de sudare. Metode decombatere a acestora11
    10Tratamente termice ale îmbinărilor sudate8
    11Defectele îmbinărilor sudate, cauze, metode de prevenire și remediere21
    12Controlul calității îmbinărilor sudate11
    13Reprezentarea și inscripționarea sudurilor pe desene5
    14Legislație, prescripții tehnice, normative care reglementează montarea șirepararea instalațiilor sub presiune și a instalațiilor de ridicat13
    TOTAL160
    INSTRUIRE PRACTICĂ
    1Echipamente de protecție3
    2Echipamentul/Aparatul de sudare27
    3Pregătirea echipamentelor/Aparatelor de sudare13
    4Reglarea regimului de sudare27
    5Tehnici și tehnologii de sudare130
    6Controlul îmbinărilor sudate40
    7Defecte de sudare21
    8Aplicații6
    9Echipamentul de craițuire arc-aer12
    10Tehnica de craițuire arc-aer12
    11Metode de prevenire și eliminare a deformațiilor16
    12Aplicații13
    TOTAL320
    Tabelul nr. 2
    Modulul ISCIR pentru programul de specializare sudor electric
    Nr. crt.INSTRUIRE TEORETICĂNumărulorelor de predare
    1Importanța sudării ca mijloc modern de asamblare folosit la montarea șirepararea instalațiilor sub presiune și a instalațiilor de ridicat2
    2Clasificarea procedeelor de sudare3
    3Proprietățile generale ale oțelurilor folosite în montarea și repararea instalațiilorsub presiune și a instalațiilor de ridicat10
    4Sudabilitatea oțelurilor slab, mediu și înalt aliate. Compoziția chimică șiinfluența componenților chimici asupra sudabilității oțelurilor9
    5Tehnologia sudării10
    6Consumabile pentru sudare5
    7Noțiuni asupra craițuirii cu electrozi de cărbune2
    8Echipamente pentru sudarea. Noțiuni de întreținere a echipamentelor5
    9Deformații și tensiuni apărute în timpul procesului de sudare. Metode decombatere a acestora5
    10Tratamente termice ale îmbinărilor sudate4
    11Defectele îmbinărilor sudate, cauze, metode de prevenire și remediere10
    12Controlul calității îmbinărilor sudate5
    13Reprezentarea și inscripționarea sudurilor pe desene4
    14Legislație, prescripții tehnice, normative care reglementează montarea șirepararea instalațiilor sub presiune și a instalațiilor de ridicat6
    TOTAL80
    INSTRUIRE PRACTICĂ
    1Echipamente de protecție2
    2Echipamentul/Aparatul de sudare14
    3Pregătirea echipamentelor/Aparatelor de sudare7
    4Reglarea regimului de sudare13
    5Tehnici și tehnologii de sudare65
    6Controlul îmbinărilor sudate20
    7Defecte de sudare11
    8Aplicații3
    9Echipamentul de craițuire arc-aer5
    10Tehnica de craițuire arc-aer5
    11Metode de prevenire și eliminare a deformațiilor8
    12Aplicații7
    TOTAL160
    Tabelul nr. 3
    Modulul ISCIR pentru programul de specializare sudor oxi-gaz
    Nr. crt.INSTRUIRE TEORETICĂNumărulorelor de predare
    1Importanța sudării ca mijloc modern de asamblare folosit la montarea șirepararea instalațiilor sub presiune și a instalațiilor de ridicat1
    2Clasificarea procedeelor de sudare2
    3Proprietățile generale ale oțelurilor folosite în montarea și repararea instalațiilorsub presiune și a instalațiilor de ridicat5
    4Sudabilitatea oțelurilor slab, mediu și înalt aliate. Compoziția chimică șiinfluența componenților chimici asupra sudabilității oțelurilor4
    5Tehnologia sudării5
    6Consumabile pentru sudare2
    7Noțiuni asupra craițuirii1
    8Echipamente pentru sudarea. Noțiuni de întreținere a echipamentelor3
    9Deformații și tensiuni apărute în timpul procesului de sudare. Metode decombatere a acestora2
    10Tratamente termice ale îmbinărilor sudate2
    11Defectele îmbinărilor sudate, cauze, metode de prevenire și remediere5
    12Controlul calității îmbinărilor sudate3
    13Reprezentarea și inscripționarea sudurilor pe desene2
    14Legislație, prescripții tehnice, normative care reglementează montarea șirepararea instalațiilor sub presiune și a instalațiilor de ridicat3
    TOTAL40
    INSTRUIRE PRACTICĂ
    1Echipamente de protecție1
    2Echipamentul/Aparatul de sudare7
    3Pregătirea echipamentelor/Aparatelor de sudare3
    4Reglarea regimului de sudare7
    5Tehnici și tehnologii de sudare32
    6Controlul îmbinărilor sudate10
    7Defecte de sudare5
    8Aplicații2
    9Echipamentul de craițuire3
    10Tehnica de craițuire2
    11Metode de prevenire și eliminare a deformațiilor4
    12Aplicații4
    TOTAL80
    Tabelul nr. 4
    Modulul ISCIR pentru programul de specializare
    a operatorilor sudare care execută îmbinări sudate
    la țevi și fitinguri din polietilenă de înaltă densitate (PEHD)
    Nr. crt.INSTRUIRE TEORETICĂ ȘI PRACTICĂNumărulorelor de predare
    1Importanța sudării materialelor plastice - polietilenă (PEHD) ca mijloc modern de asamblare la lucrările de montaj și reparație conducte pentru transportulfluidelor sub presiune1
    2Clasificarea procedeelor de sudare a materialelor plastice-descriere:a) sudarea cu element încălzitor drept;b) sudarea cu element încălzitor profilat;c) sudarea prin rezistență electrică.1
    3Proprietăți generale ale polietilenei (PEHD)2
    4Utilaje folosite la sudarea polietilenei (PEHD) funcție de procedeul de sudare șitipul îmbinării6
    5Tehnologia sudării polietilenei (PEHD) funcție de procedeul de sudare și tipulîmbinării4
    6Defecte ale îmbinărilor sudate, cauzele acestora, metode de prevenire4
    7Controlul calității îmbinărilor sudate4
    8Legislație, prescripții și normative care reglementează montarea și reparareaconductelor din polietilenă (PEHD) pentru transportul fluidelor sub presiune2
    9Pregătire practică16
    TOTAL40
    Anexa nr. 4 la Prescripția tehnică
    Variabile esențiale de sudare și domenii
    de autorizare pentru oțel, aluminiu
    și aliaje de aluminiu
    Tabelul nr. 1 - Domeniul de autorizare funcție de grosimea probei realizată cu procedeu unic de sudare și a celor realizate prin însumarea mai multor procedee de sudare, de tip cap la cap, cu pătrundere completă. Oțel, aluminiu și aliaje de aluminiu. NOTE:1) În cazul îmbinărilor sudate tip BW - sudură cap la cap, pot fi aplicate următoarele criterii de echivalență:a) îmbinările sudate ale țevilor cu diametrul exterior D > 25 mm, acoperă cazul îmbinărilor sudate ale tablelor;b) îmbinările sudate ale tablelor acoperă cazul îmbinărilor sudate ale țevilor astfel:1) pozițiile de sudare PA, PB și PC, acoperă cazul îmbinărilor sudate ale țevilor cu diametrul exterior D > 150 mm.2) toate pozițiile de sudare, acoperă cazul îmbinărilor sudate ale țevilor cu diametrul exterior D ≥ 500 mm.2) În cazul îmbinărilor sudate cu pătrundere completă tip BW - sudură cap la cap, precum și în cazul îmbinărilor sudate tip FW - sudură de colț, pot fi aplicate următoarele criterii de echivalență:a) îmbinările sudate cu pătrundere completă tip BW - sudură cap la cap, acoperă cazurile îmbinărilor sudate tip BW - sudură cap la cap de orice fel;b) îmbinările sudate ale țevilor, cu pătrundere completă și fără suport la rădăcină, tip BW - sudură cap la cap, pot acoperi îmbinările sudate ale racordurilor realizate la un unghi ≥ 60°, dacă sunt respectate condițiile referitoare la domeniile de valabilitate, indicate în Tabelele nr. 1 și 4 - 11.Tabelul nr. 2 - Sistemul de grupare a materialelor de bază din oțel
    GrupăSubgrupăTip oțel
    1Oțeluri cu limita de curgere minimă specificată ReH ≤ 460 N/mmp^a și cu compoziția chimică în %: C ≤ 0,25Si ≤ 0,60Mn ≤ 1,8 Mo ≤ 0,70^b S ≤ 0,045P ≤ 0,045Cu ≤ 0,40^b Ni ≤ 0,5^bCr ≤ 0,3 ( 0,4 pentru turnate )^b Nb ≤ 0,06V ≤ 0,1^bTi ≤ 0,05
    1.1Oțeluri cu limita de curgere minimă specificată ReH ≤ 275 N/mmp
    1.2Oțeluri cu limita de curgere minimă specificată 275 N/mmp < ReH ≤ 360N/mmp
    1.3Oțeluri cu granulație fină, normalizate, cu limita de curgere minimăspecificată ReH > 360 N/mmp
    1.4Oțeluri cu rezistență împotriva coroziunii atmosferice, a căror compozițiechimică poate depăși cerințele pentru elemente singulare care sunt indicate la grupa 1
    2Oțeluri cu granulație fină tratate termomecanic și oțeluri turnate cu limita decurgere minimă specificată ReH > 360 N/mmp
    2.1Oțeluri cu granulație fină tratate termomecanic și oțeluri turnate cu limita decurgere minimă specificată 360 N/mmp < ReH ≤ 460 N/mmp
    2.2Oțeluri cu granulație fină tratate termomecanic și oțeluri turnate cu limita decurgere minimă specificată ReH > 460 N/mmp
    3Oțeluri cu granulație fină călite și revenite cu excepția oțelurilor inoxidabilecu limita de curgere minimă specificată ReH > 360 N/mmp
    3.1Oțeluri cu granulație fină călite și revenite cu limita de curgere minimăspecificată 360 N/mmp < ReH ≤ 690 N/mmp
    3.2Oțeluri cu granulație fină călite și revenite cu limita de curgere minimăspecificată ReH > 690 N/mmp
    3.3Oțeluri de îmbunătățire cu granulație fină, exceptând oțelurile inoxidabile
    4Oțeluri slab aliate Cr-Mo-Ni cu Mo ≤ 0,7% și V ≤ 0,1%
    4.1Oțeluri cu Cr ≤ 0,3% și Ni ≤ 0,7%
    4.2Oțeluri cu Cr ≤ 0,7% și Ni ≤ 1,5%
    5Oțeluri aliate Cr-Mo fără vanadiu cu C ≤ 0,35%
    5.1Oțeluri cu 0,75% ≤ Cr ≤ 1,5% și Mo ≤ 0,7%
    5.2Oțeluri cu 1,5% < Cr ≤ 3,5% și 0,7% < Mo ≤ 1,2%
    5.3Oțeluri cu 3,5% < Cr ≤ 7,0% și 0,4% < Mo ≤ 0,7%
    5.4Oțeluri cu 7,0% < Cr ≤ 10,0% și 0,7% < Mo ≤ 1,2%
    6Oțeluri înalt aliate de tip Cr-Mo-(Ni) -V
    6.1Oțeluri cu 0,3% ≤ Cr ≤ 0,75%, Mo ≤ 0,7% și V ≤ 0,35%
    6.2Oțeluri cu 0,75% < Cr ≤ 3,5%, 0,7% < Mo ≤ 1,2% și V ≤ 0,35%
    6.3Oțeluri cu 3,5% < Cr ≤ 7,0%, Mo ≤ 0,7% și 0,45% ≤ V ≤ 0,55%
    6.4Oțeluri cu 7,0% < Cr ≤ 12,5%, 0,7% < Mo ≤ 1,2% și V ≤ 0,35%
    7Oțeluri inoxidabile autocălibile și de tip ferito-martensitic cu C ≤ 0,35% și10,5% ≤ Cr ≤ 30%
    7.1Oțeluri inoxidabile feritice
    7.2Oțeluri inoxidabile martensitice
    7.3Oțeluri inoxidabile autocălibile
    8Oțeluri inoxidabile de tip austenitic, Ni ≤ 31%
    8.1Oțeluri inoxidabile de tip austenitic cu Cr ≤ 19%
    8.2Oțeluri inoxidabile de tip austenitic cu Cr > 19%
    8.3Oțeluri inoxidabile de tip austenitic manganoase cu 4% < Mn ≤ 12%
    9Oțeluri aliate cu nichel, cu Ni ≤ 10,0%
    9.1Oțeluri aliate cu nichel, cu Ni ≤ 3,0%
    9.2Oțeluri aliate cu nichel, cu 3,0% < Ni ≤ 8,0%
    9.3Oțeluri aliate cu nichel, cu 8,0% < Ni ≤ 10,0%
    10Oțeluri inoxidabile austenito-feritice (duplex)
    10.1Oțeluri inoxidabile austenito-feritice cu Cr ≤ 24%
    10.2Oțeluri inoxidabile austenito-feritice cu Cr > 24%
    11Oțeluri cuprinse în grupa 1^c, exceptând 0,25% < C ≤ 0,85%
    11.1Oțeluri care sunt indicate la grupa 11, cu 0,25% < C ≤ 0,35%
    11.2Oțeluri care sunt indicate la grupa 11, cu 0,35% < C ≤ 0,5%
    11.3Oțeluri care sunt indicate la grupa 11, cu 0,5% < C ≤ 0,85%
    NOTĂ: Pe baza compoziției chimice reale rezultată, oțelurile din grupa 2 pot fi considerate ca oțeluri din grupa 1.^a În conformitate cu specificațiile de material și standardele de produs, ReH poate fi înlocuit cu R_p0,2 sau R_t0,5.^b Este acceptată o valoare mai mare cu condiția ca: Cr + Mo + Ni + Cu + V ≤ 0,75%.^c Este acceptată o valoare mai mare cu condiția ca: Cr + Mo + Ni + Cu + V ≤ 0,1%.
    Tabelul nr. 3 - Sistemul de grupare a materialelor de bază din aluminiu și a aliaje de aluminiu
    GrupaSubgrupaTipul de aluminiu și aliaje de aluminiu
    21Aluminiu pur cu conținut de impurități sau de elemente de aliere ≤ 1 %
    22Aliaje de aluminiu care nu pot fi tratate termic
    22.1Aliaje Al-Mn
    22.2Aliaje Al-Mg cu Mg [ ] 1,5%
    22.3Aliaje Al-Mg cu 1,5%
    22.4Aliaje Al-Mg cu Mg> 3,5%
    23Aliaje de aluminiu care pot fi tratate termic
    23.1Aliaje Al-Mg-Si
    23.2Aliaje Al-Zn-Mg
    24Aliaje Al-Si cu Cu [ ] 1%
    24.1Aliaje Al-Si cu Cu [ ] 1% și 5% < Si [ ] 15%
    24.2Aliaje Al-Si-Mg cu Cu [ ] 1% ; 5% < Si [ ] 15% și 0,1% < Mg [ ] 0,80%
    25Aliaje Al-Si-Cu cu 5% < Si [ ] 14% ; 1% < Cu [ ] 5% și Mg [ ] 0,80%
    26Aliaje Al-Cu cu 2% < Cu [ ] 6%
    NOTĂ: Grupele 24, 25, 26 din Tabelul nr. 3 se referă la materiale turnate
    Tabelul nr. 4 - Domeniul de autorizare funcție de sistemul de grupare a materialelor de bază din oțel
    Grupa de materiale a probeiDomeniu de autorizare
    1.11.21.41.3234567891011
    9.19.2+9.3
    1.1. 1.2.1.4x------------
    1.3xxxx-----x--x
    2xxxx-----x--x
    3xxxx-----x--x
    4xxxxxxxx-x--x
    5xxxxxxxx-x--x
    6xxxxxxxx-x--x
    7xxxxxxxx-x--x
    8--------x-xx-
    99.1xxxx-----x--x
    9.2+9.3x---------x--
    10--------x-xx-
    11xx----------x
    x - indică grupele de materiale pentru care sudorul este autorizat.- indică grupele de materiale pentru care sudorul nu este autorizat.
    Tabelul nr. 5 - Domeniul de autorizare funcție de sistemul de grupare a materialelor de bază din aluminiu și aliaje de aluminiu
    Grupa de materiale a probeiDomeniul de autorizare
    212223242526
    21xx----
    22xx----
    23xxx---
    24---xxx
    25---xx-
    26---xxx
    x indică grupele de materiale pentru care sudorul este autorizat.- indică grupele de materiale pentru care sudorul nu este autorizat.
    NOTE:1) Verificarea pentru autorizare, efectuată cu materiale de bază care nu fac parte din sistemul de grupare, se tratează ca autorizare distinctă.2) Verificarea pentru autorizare, efectuată pe grupe ale unor materiale laminate sau forjate, acordă autorizare pentru materialele turnate precum și pentru combinația dintre materialele turnate și laminate sau forjate din cadrul acelei grupe.3) Proba de sudură realizată cu materiale de adaos din grupa 8 respectiv 10, este valabilă și pentru autorizarea tuturor combinațiilor de materiale de bază din grupa 8, (respectiv grupa 10), cu alte grupe de materiale de bază, la care se utilizează materialele de adaos din grupa 8, (respectiv grupa 10).4) Proba de sudură realizată cu materiale din grupele 21, 22 și 23, în cuplu cu materiale din grupele 24 sau 25, este considerată valabilă pentru toate combinațiile posibile ale materialelor din aceste grupe.5) Toate îmbinările eterogene ale materialelor din grupa 26, se tratează ca autorizare distinctă.
    Tabelul nr. 6 - Domeniul de autorizare funcție de materialele consumabile pentru sudare
    Procedeu de sudareMateriale pentru sudare utilizate la sudarea probeiDomeniu de autorizare
    A, RA, RB, RC, RR, RBC
    111A, RA, RB, RC, RR, Rx--
    Bxx-
    C--x
    --Sârmă plină(S)Miez de electrodtubular (M)Miez de electrodtubular (B)Miez de electrod tubular(R, P, V, W, Z, Y)
    131135136141Sârmă plină Sxx--
    Miez de electrod tubular (M)xx--
    136Miez de electrod tubular(B)--xx
    114136Miez de electrod tubular(R, P, V, W, Z, Y)---x
    x indică materialele consumabile pentru sudare pentru care sudorul este autorizat.- indică materialele consumabile pentru sudare pentru care sudorul nu este autorizat.
    Tabelul nr. 7 - Domeniul de autorizare funcție de grosimea materialului de bază la probe sudate cap la cap cu pătrundere completă
    Grosimea t^ a (mm)Domeniu de autorizare
    t < 3t până la 2 x t^b
    3 ≤ t ≤ 123 până la 2 x t^c
    t > 12≥ 5
    ^a pentru sudarea multiprocedeu, se aplică s1 și s2 din Tabelul nr. 1.^b pentru sudarea oxiacetilenică (311): t la 1,5 x t.^c pentru sudarea oxiacetilenică (311): 3 mm la 1,5 x t.^b și ^c se referă la probe sudate din oțel.
    Tabelul nr. 8 - Domeniul de autorizare funcție de diametrul exterior al țevii
    Diametrul probei D (mm)Domeniul de valabilitate al aprobării
    D [ ] 25D până la 2D
    25 < D ≤ 50min 25 până la 2D
    50 < D ≤ 168,30,5D până la 2D
    D > 168,3> 0,5 D și table
    1) D este diametrul exterior al țevii sau diametrul exterior al țevii racordului.2) D reprezintă dimensiunea cea mai mică, în cazul structurilor tubulare cu țevi rectangulare.
    NOTĂ: În cazul probelor cu sudură tip racord, criteriile dimensionale din Tabelul nr. 7 și nr. 8, sunt următoarele:a) pentru racord "așezat pe": grosimea materialului și diametrul exterior al țevii racordului;b) pentru racord "așezat prin" sau "așezat în", direct pe țeava principală sau pe virolă: grosimea materialului țevii principale sau a virolei și diametrul exterior al țevii racordului.c) pentru probele cu diametrele exterioare ale țevilor diferite și grosimile materialului diferite, sudorul este autorizat pentru:1) cea mai mică și cea mai mare grosime a materialului specificate în Tabelul nr. 7;2) cel mai mic și cel mai mare diametru exterior al țevii specificate în Tabelul nr. 8.
    Tabelul nr. 9 - Domeniul de autorizare funcție de grosimea materialului la probe cu sudură de colț^1)
    Grosimea materialului probei t (mm)Domeniu de autorizare
    t < 3t până la 3
    t ≥ 3≥ 3
    ^1) A se vedea și Tabelul nr. 12.
    Tabelul nr. 10 - Domeniul de autorizare funcție de pozițiile de sudare
    Poziția de sudare a probei de încercareDomeniu de autorizare
    PAPBPCPDPEPF(tablă)PF(țeavă)PG(tablă)PG(țeavă)H-L045J-L045
    PAxx---------
    PBxx---------
    PCxxx--------
    PDxx-x-x-----
    PExxxxxx-----
    PF (tablă)xx---x-----
    PF (țeavă)xx-xxxx----
    PG (tablă)-------x---
    PG (țeavă)xx-xx--xx--
    H-L045xxxxxxx--x-
    J-L045xxxxx--xx-x
    x indică pozițiile de sudare pentru care sudorul este autorizat.- indică pozițiile de sudare pentru care sudorul nu este autorizat. Poziția J-L045 se referă doar la probele sudate din oțel.
    NOTĂ: Pentru probe cu diametre exterioare ale țevii D ≥ 150 mm, se poate utiliza sudarea prin poziții de sudare diferite pe aceeași probă, ca de exemplu PF sau PG pe 2/3 din circumferință și PC pe 1/3 din circumferință.
    Tabelul nr. 11 - Domeniul de autorizare pentru probe sudate cap la cap, cu pătrundere completă
    Detalii privind sudarea probei de verificareDomeniu de autorizare
    Sudare dintr-o parte/sudare fără suport la rădăcină(ss, nb)Sudare dintr-o parte/sudare cu suport la rădăcină(ss, mb)Sudare pe ambele părți (bs)
    Sudare dintr-o parte/sudare fără suport la rădăcină (ss, nb)xxx
    Sudare dintr-o parte/sudare cusuport la rădăcină (ss, mb)-xx
    Sudare pe ambele părți (bs)-xx
    x indică sudurile pentru care sudorul este autorizat.- indică sudurile pentru care sudorul nu este autorizat.
    Tabelul nr. 12 - Domeniul de autorizare pentru probe cu sudură de colț, funcție de numărul de straturi
    Proba de verificare^a)Domeniu de autorizare
    monostrat (sl)multistrat (ml)
    monostrat (sl)x-
    multistrat (ml)xx
    ^a) grosimea sudurii trebuie să fie în domeniul 0,5 x t ≤ a ≤ 0,7x t.x indică tehnica de depunere a stratului pentru care sudorul este autorizat- indică tehnica de depunere a stratului pentru care sudorul nu este autorizat
    Anexa nr. 5 la Prescripția tehnică
    Poziții de sudare
    5.1. Poziții de sudare pentru tablea) suduri cap la capb) suduri în colț IMAFINE PAG. 2355.2. Poziții de sudare pentru țevia) suduri cap la capb) suduri de racord NOTĂ: Poziția de sudare PA din Anexa nr. 5, pct. 5.2, lit. b) se aplică numai pentru oțel.
    Anexa nr. 6 la Prescripția tehnică Raport de evaluare tehnică pentru autorizarea/prelungirea valabilității autorizației sudorilor ............................. (denumirea organism de certificare personal acreditat) ............................. (număr de certificare) ............................. (adresa și date de contact/telefon/e-mail) ............................. (cod unic de înregistrare/număr de ordine în Registrul Comerțului)
    RAPORT DE EVALUARE ........./Data .........
    Persoana juridică solicitantă .................................
    Nr. crt.Nume și prenume sudorCNPCodificare autorizațiePoanson sudor nr.WPS/WPQR(Se înscrie nr. de înregistrare la ISCIR a WPQR)Rezultat evaluare A (admis)R (respins)
    1.
    2.
    Variabile de sudareDetaliile probei sudateDomeniul de valabilitate
    Procedeu de sudare
    Tipul îmbinării
    Poziția de sudare
    Tablă sau țeavă
    Grosime probă
    Diametrul exterior al țevii
    Grupă material de bază
    Tip material adaos
    Gaz de protecție
    Materiale auxiliare de sudare
    Detalii de sudare
    Tipul verificăriiLaborator/Nr. raportRezultat
    Examinare vizuală
    Examinare cu radiații penetrante
    Examinare cu ultrasunete
    Încercare la îndoire ^1)
    Încercare la rupere tehnologică ^1)
    Încercare la tracțiune ^1)
    Examinare cu particule magnetice
    Examinare cu lichide penetrante
    Alte examinări ^1)
    NOTĂ: ^1) Verificările au fost efectuate cu respectarea prevederilor prescripției tehnice PT CR9-2025. O copie a documentelor candidaților de mai sus se află la organismul de certificare personal acreditat.
    Reprezentant legal al organismului de certificare personal acreditat(Funcția, numele și prenumele, semnătura și ștampila)Persoana desemnată pentru efectuarea evaluării(Numele și prenumele, semnătură)
    Anexa nr. 7 la Prescripția tehnică
    Proces-verbal întocmit de către
    inspectorul de specialitate din cadrul ISCIR
    [SIGLA ISCIR]Proces-verbal de verificare tehnică nr. ..............ISCIR...................................^1)................................Adresa .....................................................................................................................................Telefon ............................................................Fax ..................................................................
    Încheiat astăzi ................... cu ocazia ...................... efectuat(ă) în baza prevederilor^2) .......................... și a prescripțiilor tehnice aplicabile^3) ................... la tip ............... cu numărul de fabricație .................. și cartea instalației nr. ................ având parametrii ultimei verificări ........................................... Deținătorul/Solicitant ..................... din localitatea ..................... str. ...................... nr. ............... județ/sector........................ Tel./ fax/e-mail: ............................ CUI ............./J............... reprezentant legal......................................... Verificarea s-a efectuat la.................... din localitatea str. ................. nr. .............. județ/sector ............. Tel./fax/e-mail........................ Subsemnatul^4) .................................. am constatat următoarele: .................................................. .................................................. Am dat următoarele dispoziții: ................... .................................................. .................................................. După această verificare s-a admis ................ Scadența următoarei verificări se fixează la data de ............................................... Pentru această verificare se plătește suma de ................... lei conform ................... Anexa .............. Pct......................., de către ........................ din localitatea str. ....................... nr. ................. județ/sector ..................... în cont ..................... deschis la Banca/Trezoreria .................. filiala .....................................
    Am luat la cunoștință
    Reprezentant ISCIR..................................................................Reprezentant legal persoană juridică/solicitant.................................................................................Responsabil tehnic cu sudura........................................................................................
    ^1) Se precizează: ISCIR sau Inspecția teritorială ISCIR. ^2) Se precizează actul normativ în vigoare la data întocmirii procesului-verbal (Legea nr. 64/2008 privind funcționarea în condiții de siguranță a instalațiilor sub presiune, instalațiilor de ridicat și a aparatelor consumatoare de combustibil), care a stat la baza efectuării verificării tehnice. ^3) Se precizează prescripția tehnică aplicabilă care a stat la baza efectuării verificării tehnice. ^4) Funcția, numele și prenumele.
    Anexa nr. 8 la Prescripția tehnică
    Forma și dimensiunile probelor de sudare
    Figura nr. 1 - Dimensiunile probei cu sudură cap la cap, cu pătrundere completă la table a ≥ 150 mm; b ≥ 350 mm; t - grosimea tablei; 1 - localizarea îmbinării sudate; Figura nr. 2 - Dimensiunile probei pentru sudură în colț a ≥ 200 mm; b ≥ 250 mm; t1; t2 - grosime tablă; 1 - localizarea îmbinării sudate; c ≥ 300 mm. Figura nr. 3 - Dimensiunile probei pentru o sudură cap la cap, cu pătrundere completă, la țevi a ≥ 150 mm; t - grosimea peretelui țevii; 1 - localizarea îmbinării sudate; D - diametrul exterior al țevii; Figura nr. 4 - Dimensiunile probei pentru o sudură în colț pe țeavă t - grosimea peretelui țevii; D - diametrul exterior al țevii; b - dimensiuni placă; z, a - dimensiuni îmbinare sudată.
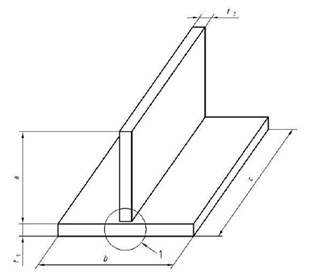
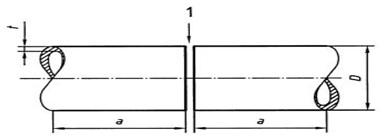
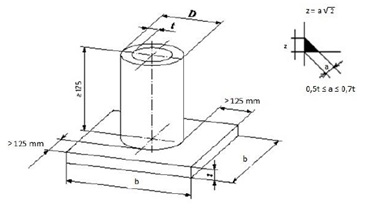
    Anexa nr. 9 la Prescripția tehnică
    Examinarea și încercarea probelor din oțel,
    aluminiu și aliaje de aluminiu
    Metoda de examinare/încercareSudura tip cap la cap(table sau țevi )Sudura de colț și tipracord
    Examinare vizuală^a)obligatorieobligatorie
    Examinare cu radiații penetrante^b)obligatorieneobligatorie
    Examinare cu lichide penetranteneobligatorieobligatorie
    Încercare la îndoire transversalăobligatorie^c)neaplicabilă
    Încercare la rupere tehnologicăobligatorie^c)obligatorie
    ^a) În cazul materialelor pentru sudare care aparțin altor grupe decât grupa 1, (conform Anexa nr. 4, Tabelul nr. 2), examinarea vizuală se suplimentează cu o examinare cu lichide penetrante sau particule magnetice.^b) Examinarea cu radiații penetrante poate fi înlocuită cu examinarea cu ultrasunete numai pentru grosimi ale materialelor de bază ≥ 8.0 mm.^c) Pentru un diametru al țevii D ≤ 40 mm, încercarea la îndoire transversală și încercarea la rupere tehnologică, pot fi înlocuite cu 4 probe de aplatisare și o încercare la tracțiune pentru întreaga secțiune a țevii, cu 4 găuri Ø 4mm, practicateîn sudură pe două axe normale.
    Anexa nr. 10 la Prescripția tehnică
    Tipuri și domenii de autorizare funcție de
    dimensiunile probelor sudate și
    de procedeele de sudare
    Tipuri deautorizared_n (mm)*SDR**Procedeul de sudareTip îmbinareDomeniul de autorizare d_n(mm)
    A110 sau 18011 sau 17,6SDBW≤ 315
    ≥ 400≤ 17,6> 315
    B90 sau 11011SRMSW≤ 225
    31517,6> 180
    C32/90 sau 32/11011SRSSStoate
    *d_n - diametrul exterior nominal **SDR - raportul dimensional standard - raportul dintre diametrul exterior nominal "d_n" și grosimea nominală a peretelui țevii "e_n", calculate cu formula: SDR = d_n/e_n
    Anexa nr. 11 la Prescripția tehnică
    Forma și dimensiunile probelor

    Figura nr. 1 - Probă pentru o îmbinare sudată cap la cap BW

    Figura nr. 2 - Probă pentru o îmbinare sudată prin electrofuziune cu manșon SW

    Figura nr. 3 - Probă pentru o îmbinare prin electrofuziune tip șa (derivație) SS
    Anexa nr. 12 la Prescripția tehnică
    Examinarea și încercarea probelor
    din polietilenă de înaltă densitate (PEHD)
    ProbăTipul verificareVolumul încercării
    Îmbinare cap la cap BWExaminare vizualăÎncercarea la tracțiune100%4 epruvete
    Îmbinare suprapusă cu manșon SWExaminare vizualăÎncercarea la rupere prin decoeziune100%4 epruvete
    Îmbinare tip șa (derivație) SSExaminare vizualăÎncercarea la rupere prin decoeziune100%2 epruvete
    Anexa nr. 13la Prescripția tehnică
    Criterii de acceptare a defectelor îmbinărilor sudate
    13.1. Criterii de acceptare a defectelor pentru îmbinări sudate cap la cap cu element încălzitor13.2. Criterii de acceptare a defectelor pentru îmbinări sudate prin rezistență electrică13.3. Explicații pentru fiecare simbol Simbolul 1, dat în tabelul A.1, definește grupa de imperfecțiuni:Tabelul A1 - Definiția primului simbol
    Nr.CrtSimbolGrupa de imperfecțiuni
    12Cavități
    23Incluziuni solide
    34Fuziune / legătură sau pătrundere imperfectă
    45Formă defectuoasă
    56Dimensiuni incorecte
    67Imperfecțiuni diverse
    79Imperfecțiuni de suprafață care nu sunt cauzate direct de sudare
    Simbolul 2, dat în tabelul A.2, definește subgrupa de imperfecțiuni:Tabelul A.2 - Definiția simbolului al doilea
    Nr.CrtSimbolSubgrupa de imperfecțiuni
    12ACavități
    22BIncluziuni solide
    32CFuziune / legătură sau pătrundere imperfectă
    42MFormă defectuoasă
    53ADimensiuni incorecte
    63DImperfecțiuni diverse
    73JImperfecțiuni de suprafață care nu sunt cauzate direct de sudare
    83KPolimer degradat
    94AFuziune / legătură sau pătrundere imperfectă
    104BLipsă de topire
    114CLipsă de pătrundere sau pătrundere incompletă
    124DPătrundere excesivă
    134ECrestătură sau crestătură la rădăcină
    144FSudură inexistentă
    154PExpulzare de material
    164QCrestătură în bavură sau în îngroșare
    174TSârmă încălzitoare deplasată
    184USârmă încălzitoare deplasată
    194WSudură rece
    205AFormă defectuoasă
    215BDeformație excesivă
    225CProfil incorect al sudurii
    235DScurgere de material
    245ENealiniere unghiulară
    255FStrăpungere
    265GLățime neregulată
    275HSuprafață neregulată
    285NSupratopire
    296ADimensiuni incorecte
    306BÎngroșare excesivă (supraînălțare excesivă)
    316CGrosime a sudurii mai mare decât cea prescrisă
    326DLățime excesivă
    336FGrosime incompletă
    346GGrosime a sudurii mai mică decât cea prescrisă
    356GAsimetrie excesivă
    366JRetasură la rădăcină
    376MMaterial refulat insuficient
    387AImperfecțiuni diverse
    397BDeteriorare termică în afara zonei de sudare
    407GReluare defectuoasă
    417TÎncrucișări ale sudurilor
    427VRacordare excesivă
    439CUrmă de sculă
    Simbolul 3, dat în tabelul A.3, definește forma imperfecțiunilor individuale:Tabelul A.3 - Definiția simbolului al treilea
    Nr.CrtSimbolForma imperfecțiunilor individuale
    1AFormă nedefinită
    2BLongitudinală (axa x)
    3CTransversală (axa y)
    4DPe grosime (axa z)
    5ETubulară sau vermiculară
    6FRamificată
    7GSferică
    8HRadială (stea)
    9IAlungită sau liniară
    10JUnghiulară
    Simbolul 4 dat în tabelul A.4 definește morfologia grupurilor de imperfecțiuni:Tabelul A.4 - Definiția simbolului al patrulea
    Nr.CrtSimbolMorfologia grupurilor de imperfecțiuni
    1AMorfologia grupurilor de imperfecțiuni
    2BLocalizată (limitată la o anumită porțiune din zona examinată)
    3CIntermitentă
    4DIntermitentă local
    5EContinuă
    6FGrupate (în cuib)
    7GDistribuite uniform
    8HAliniate (distribuite în linie)
    9ISeparate
    10JIzolate (o singură imperfecțiune pe întreaga zonă examinată)
    11KNeregulate
    12LDeschise la suprafață
    13MGrupate local
    Simbolul 5 dat în tabelul A.5 definește poziția imperfecțiunilor:Tabelul A.5 - Definiția simbolului al cincelea
    Nr.CrtSimbolPoziția imperfecțiunilor
    1APoziție nedefinită
    2BSudură / Polimer topit
    3CZonă de legătură la sudare / Racordarea sudurii / Marginea nucleului /Zonă de legătură la lipire tare (inclusiv zona de difuzie)
    4DZonă influențată termic (ZIT)
    5EMaterial de bază neinfluențat
    6FFața sudurii / Muchia superioară a tăieturii
    7GRădăcina sudurii / Muchia inferioară a tăieturii
    8HPerete lateral / Suprafața tăieturii
    9IPlanul îmbinării
    10JÎntre rânduri
    11KCrater / Sfârșitul trecerii
    12LSudură de prindere
    13MFolie
    14NRostul tăieturii
    Anexa nr. 14 la Prescripția tehnică14.1. Model proces verbal ANTET ISCIR ................... Persoana juridică /adresa, CUI, J, e-mail
    PROCES-VERBAL NR.............din............
    Referitor la autorizarea sudorilor pentru oțel,
    aluminiu și aliaje de aluminiu conform
    prescripției tehnice PT CR 9-2025
    SUDORINUME ȘI PRENUME1.NR. POANSON1.
    2.2.
    3.3.
    4.4.
    5.5.
    6.6.
    Procedeul de sudare………………………… Poziția de sudare………………….… Specificația procedurii de sudare (WPS)…………………………Tip îmbinare………………….
    MATERIALE DE BAZĂDenumire………………Grupa…………... Grosime…......................................... mmDiametrul…...................................... mmAlte date…………………….…………………………………………MATERIALE DE ADAOSDenumire………………….………….Dimensiuni…................................ mmGaz de protecție…………………. Alte date........................................……………………………………
    CARACTERISTICI ELECTRICENatura și polaritatea curentului………...................………………………………………..................... Intensitatea….................................................... ATensiune…........................................................ VAlte date………………………………………………………………………………TEHNICA DE SUDAREViteza de sudare…............................................. cm/minViteza de avans a sârmei…................ cm/minRând filiform sau pendulat………………..Pendulare………………………………Crăițuire la rădăcină………………..……Alte date…………………………………
    TRATAMENT TERMIC…............…. Temperatura………………. Menținere……………………...…Răcire……………………………
    EXAMINARE CU: [ ] RADIAȚII PENETRANTE/ [ ] ULTRASUNETENr. buletin………………………………………………… Natura radiațiilor…………………………………………Rezultat……………………………………………………Laborator de control………………………………………Alte date……………………………………………………
    Încercarea la îndoire/rupere tehnologică
    Nr. poansonIndicativ epruvetăRezultatulNr. buletinLaborator
    Alte examinări………………………………
    DOMENIUL DE VALABILITATEProcedeul de sudare………………..……….... Poziția de sudare……………………...…….... Tip îmbinare…………………………......…… Material de baza ………………………….….. Dimensiuni………………………………........Material de adaos……………………………..AUTORIZAȚIECalificativul la examenul practic……...........….. Calificativul la examenul teoretic:reușit/neverificatConcluzii privind autorizarea:admis/respins
    Pentru această verificare se plătește suma de ....................... lei conform ......... Anexa ....... Pct , de către................... din localitatea .......................... str. ..................... nr. ...... județ/sector .................. în cont ................... deschis la Banca/Trezoreria filiala ...............................
    Reprezentant ISCIR............................................................Reprezentant legalpersoană juridică/solicitant...................................................................Reponsabil tehnic cu sudura............................................................
    14.2. Model proces verbal ANTET ISCIR ................... Persoana juridică............./adresa, CUI, J, e-mail
    PROCES-VERBAL NR...............din............
    Referitor la autorizarea operatorilor sudare PEHD, conform prescripției tehnice PT CR 9-2025
    SUDORINUME ȘI PRENUME1POANSON SUDOR Nr.1
    22
    33
    44
    55
    66
    WPQR/WPSTIPUL ÎMBINĂRII:
    RAPORTUL DIMENSIONAL STANDARD (SDR):PROCEDEUL DE SUDARE:
    MATERIALE DE BAZĂ
    MB 1Denumire:MB 2Denumire:
    Norma:Norma:
    Tip PE:Tip PE:
    Diametru (mm)Diametru (mm)
    PARAMETRII DE SUDARE
    Presiune încălzire ...............................Presiune menținere .............................Timp eliminare ...................................Timp creștere presiune .......................Timp sudare .......................................Timp răcire ........................................Timp încălzire ..........................Timp menținere ........................Temperatură sudare ..................Presiune sudare ........................Presiune răcire .........................
    EXAMINARE VIZUALĂÎNCERCARE LA TRACȚIUNE
    LaboratorLaborator
    Buletin nr.:Buletin nr.:
    RezultatRezultat
    ÎNCERCAREA LA RUPERE PRIN DECOEZIUNE
    Buletin nr.Laborator
    Rezultat
    DOMENIUL DE VALABILITATEProcedeul de sudare ....................................... Tipul îmbinării ................ Materiale de bază ............ Domeniul diametrelor (mm) .......................Raportul dimensional standard SDR ............ Alte dateAUTORIZAȚIECalificativ la examen practic ..........................Calificativ la examen teoretic ........................ Concluzii privind autorizarea ........................
    Pentru această verificare se plătește suma de ....................... lei conform ......... Anexa ....... Pct..., de către ...................... din localitatea str.................... nr. ...... județ/sector ................. în cont deschis la Banca/Trezoreria .................... filiala ..........................
    Reprezentant ISCIR............................................................Reprezentant legalpersoană juridică/solicitant...................................................................Reponsabil tehnic cu sudura............................................................
    Anexa nr. 15 la Prescripția tehnică15.1. (față)
    INSPECȚIA DE STAT PENTRU CONTROLUL CAZANELOR,
    RECIPIENTELOR SUB PRESIUNE ȘI INSTALAȚIILOR DE RIDICAT
    NAȚIONAL AUTHORITY FOR THE CONTROL OF BOILERS
    PRESSURE VESSELS AND HOISTING EQUIPMENT
    În baza Legii nr. 64/2008 republicata, cu modificările și completările ulterioare ISCIR
    AUTORIZAȚIE DE SUDOR
    WELDER PERFORMANCE QUALIFICATIONS
    Codificare/Designation: ...............................
    Conform prevederilor prescripției tehnice PT CR9-2025
    aprobată prin Ordinul ministrului economiei,
    digitalizării, antreprenoriatului
    și turismului nr. ............. și
    standard aplicabil^1)
    PERSOANA JURIDICĂ/Company:ADRESĂ/AdressÎNREGISTRARE/Reg. Number: CUI, J ............................................PRENUMELE/Surname: ...............................................................NUMELE/Name ...........................................................................CNP/SSN: ....................................................................................POANSON NR./Mark No.: .............................................................WPS/WPQR^2): ...........................................................................[foto]
    Variabile esențiale/VariablesDetaliile probei sudate/ Weld test detailsDomeniul de autorizare/ Range of aproval
    Procedeu de sudare/Welding process:
    Tipul îmbinării/Joint type:
    Poziția de sudare/Welding position
    Placă sau țeavă/Plate or pipe:
    Grosime probă/Test piece thickness:
    Diametrul exterior al țevii/Outside pipe diameter:
    Grupă material de bază/Parent material group:
    Tip material adaos/Filler material type:
    Gaz de protecție/Shielding gase:
    Mat. auxiliare de sudare/Welding auxiliares
    Detalii de sudare/Welding details:
    Alte date/Other data:
    Tip verificări probe sudate/Type of testExecutat/ PerformedNr. raport/Report No.
    Vizual/Visual
    Radiații penetrante/Radiographic test
    Ultrasunete/Ultrasonic test
    Îndoire/Bend Test
    Rupere tehnologică/Fracture test
    Particule Magnetice/Magnetic Particle
    Lichide Penetrante/Dye penetrant
    Alte examinări
    ^1) Se înscrie standardul european privind calificarea sudorilor, specific tipului de material; ^2) Se înscrie numărul de înregistrare la ISCIR a WPQR-ului;
    Data emiterii/Date of issueNr./No.:Valabil până la/Valid until:
    Emitent/Issuer:ISCIRNume Inspector ȘefSemnătura și ștampilaSignature and stampInspectorul examinator/Speciality Inspector,Nume/Name:Semnătura și ștampilă/Signature and stamp:
    15.1. (verso)
    PRELUNGIREA VALABILITĂȚII AUTORIZAȚIEI/
    RENEWAL OF VALIDITY OF THE AUTHORISATION
    Aut. Nr./No ..................
    Nr. crt.PROCES-VERBAL/DATA REPORT/DATEVALABILITATE/Validity
    De la/FromPână la/UntilISCIRSemnătura și ștampila/Signature and stamp
    1^1)................
    2....................
    3......................
    4......................
    5.....................
    6.....................
    NOTE:1) Se înscrie numărul/data întocmirii procesului verbal.
    15.2. (față)
    ROMÂNIA
    INSPECȚIA DE STAT PENTRU CONTROLUL CAZANELOR,
    RECIPIENTELOR SUB PRESIUNE ȘI INSTALAȚIILOR DE RIDICAT
    NAȚIONAL AUTHORITY FOR THE CONTROL OF BOILERS
    PRESSURE VESSELS AND HOISTING EQUIPMENT
    În baza Legii nr. 64/2008 republicată, cu modificările și completările ulterioare ISCIR
    AUTORIZAȚIE DE OPERATOR SUDARE PE-HD
    WELDER PERFORMANCE QUALIFICATIONS PE-HD
    Codificare/Designation: ....................
    Conform prevederilor prescripției tehnice PT CR 9-2025
    aprobată prin Ordinul ministrului economiei,
    digitalizării, antreprenoriatului și turismului nr.........
    PERSOANA JURIDICĂ/Company:ADRESĂ/AdressÎNREGISTRARE/Reg. Number: CUI, J ............................................PRENUMELE/Surname: ...............................................................NUMELE/Name ...........................................................................CNP/SSN: ....................................................................................POANSON NR./Mark No.: .............................................................WPS/WPQR^1): ...........................................................................[foto]
    Variabile esențiale/VariablesDetaliile probei sudate/ Weld test detailsDomeniul de autorizare/ Range of aproval
    Procedeu de sudare/Welding process:
    Tipul îmbinării/Joint type:
    Diametrul exterior al țevii/Pipe outside diam. (mm):
    SDR
    Material de bază/Parent material:
    Tipul verificării/Type of testExecutat și acceptat/Performed and accepted Nr. buletin/No. Of certificate
    Vizual/Visual
    Încercare la tracțiune
    Rupere prin decoeziune/Decohesion test
    Rupere tehnologică/Fracture test
    ^1) Se înscrie numărul de înregistrare la ISCIR a WPQR-ului;
    Data emiterii/Date of issueNr./No.:Valabil până la/Valid until:
    Emitent/Issuer:ISCIRNume Inspector ȘefSemnătura și ștampilaSignature and stampInspectorul examinator/Speciality Inspector,Nume/Name:Semnătura și ștampilă/Signature and stamp:
    15.2. (verso)
    PRELUNGIREA VALABILITĂȚII AUTORIZAȚIEI/
    RENEWAL OF VALIDITY OF THE AUTHORISATION
    Aut.Nr./No ..............
    Nr. crt.PROCES-VERBAL/DATA REPORT/DATEVALABILITATE/Validity
    De la/FromPână la/UntilISCIRSemnătura și ștampila/Signature and stamp
    1^1)................
    2....................
    3......................
    4......................
    5.....................
    6.....................
    NOTE:1) Se înscrie numărul/data întocmirii procesului verbal.
    Anexa nr. 16 la Prescripția tehnică
    LISTA EXEMPLICATIVĂ A STANDARDELOR
    SR EN ISO 9606-1:2017 Examinarea sudorilor în vederea calificării. Sudare prin topire. Partea 1: Oțeluri SR EN ISO 9606-2:2005 Calificarea sudorilor. Sudare prin topire. Partea 2: Aluminiu și aliaje de aluminiu SR CEN ISO/TR 15608:2017 Sudare. Ghid pentru un sistem de grupare a materialelor metalice SR EN 10028-2:2017 Produse plate din oțel pentru recipiente sub presiune. Partea 2: Oțeluri nealiate și aliate cu caracteristici specificate la temperatură ridicată SR EN 10216-2:2024 Țevi de oțel fără sudură utilizate la presiune. Condiții tehnice de livrare. Partea 2: Țevi de oțel nealiat cu caracteristici specificate la temperatură ridicată SR EN ISO 5817:2023 Sudare. Îmbinări sudate prin topire din oțel, nichel, titan și aliajele acestora (cu excepția sudării cu fascicule de energie). Niveluri de calitate pentru imperfecțiuni SR EN ISO 10042:2018 Sudare. Îmbinări de aluminiu și aliaje de aluminiu sudate cu arc electric. Niveluri de calitate pentru imperfecțiuni SR EN ISO 17635:2025 Examinări nedistructive ale sudurilor. Reguli generale pentru materiale metalice SR EN ISO 17637:2017 Examinări nedistructive ale sudurilor. Examinarea vizuală a îmbinărilor sudate prin topire SR EN ISO 17636-1:2022 Examinări nedistructive ale sudurilor. Examinarea radiografică. Partea 1: Tehnici care utilizează radiații X sau gama cu film SR EN ISO 17636-2:2023 Examinări nedistructive ale sudurilor. Examinarea radiografică. Partea 2: Tehnici care utilizează radiații X sau gama cu detectoare digitale SR EN ISO 10675-1:2022 Examinări nedistructive ale sudurilor. Niveluri de acceptare pentru examinarea radiografică. Partea 1: Oțel, nichel, titan și aliajele acestora SR EN ISO 17640:2019 Examinări nedistructive ale îmbinărilor sudate. Examinare cu ultrasunete. Tehnici, niveluri de examinare și evaluare SR EN ISO 11666:2018 Examinări nedistructive ale sudurilor. Examinare cu ultrasunete. Niveluri de acceptare SR EN ISO 3452-1:2021 Examinări nedistructive. Examinare cu lichide penetrante. Partea 1: Principii generale SR EN ISO 23277:2015 Examinări nedistructive ale sudurilor. Examinarea cu lichide penetrante a sudurilor. Niveluri de acceptare SR EN ISO 17638:2017 Examinări nedistructive ale sudurilor. Examinarea cu pulberi magnetice SR EN ISO 23278:2015 Examinări nedistructive ale îmbinărilor sudate. Examinarea cu pulberi magnetice a îmbinărilor sudate. Niveluri de acceptare. SR EN ISO 6506-1:2015 Materiale metalice. Încercarea de duritate Brinell. Partea 1: Metode de încercare SR EN ISO 6507-1:2023 Materiale metalice. Încercarea de duritate Vickers. Partea 1: Metodă de încercare SR EN ISO 6892-1:2020 Materiale metalice. Încercarea la tracțiune. Partea 1: Metodă de încercare la temperatura ambiantă SR EN ISO 4136:2022 Încercări distructive ale sudurilor din materiale metalice. Încercarea la tracțiune transversal SR EN ISO 148-1:2017 Materiale metalice. Încercarea de încovoiere prin șoc pe epruveta Charpy. Partea 1: Metodă de încercare SR EN ISO 9016:2022 Încercări distructive ale îmbinărilor sudate din materiale metalice. Încercarea la încovoiere prin șoc. Poziția epruvetei, orientarea crestăturii și examinare SR EN ISO 7438:2020 Materiale metalice. Încercarea la îndoire SR EN ISO 5173:2023 Încercări distructive ale sudurilor din materiale metalice. Încercări la îndoire SR EN ISO 8495:2014 Materiale metalice. Țevi. Încercarea la lărgire a inelului SR EN ISO 17639: 2022 Încercări distructive ale îmbinărilor sudate din materiale metalice; Examinarea macroscopică și microscopică a îmbinărilor sudate SR EN ISO 3887:2023 Oțeluri. Determinarea adâncimii de decarburare STAS 4203-74 Metalografie. Luarea și pregătirea probelor metalografice SR 5000:1997 Structuri și constituenți metalografici ai produselor feroase.Vocabular STAS 5500-74 Metalografie. Defecte. Terminologie STAS 11961/1:1983 Metalografie. Metode de punere în evidență și apreciere a macrostructurii oțelurilor. STAS 7626:1979 Metalografie. Microstructuri. Scări etalon pentru oțeluri SR EN ISO 643:2024 Oțeluri. Determinarea micrografică a mărimii grăuntelui aparent SR EN 10247:2017 Determinarea micrografică a conținutului de incluziuni nemetalice din oțeluri cu ajutorul imaginilor etalon SR EN ISO 9017:2018 Încercări distructive ale îmbinărilor sudate din materiale metalice. Încercarea de rupere SR ISO 14250:2001 Oțel. Caracterizarea metalografică a mărimii și repartiției grăunților duplex SR EN ISO 3651-2:2020 Determinarea rezistenței la coroziune intergranulară a oțelurilor inoxidabile. Partea 2: Oțeluri inoxidabile feritice, austenitice și austenito-feritice (duplex). Încercarea la coroziune în mediu care conține acid sulfuric SR CR 10316:2002 Analiza oțelurilor slab aliate prin spectometrie de emisie optică (metoda curentă). Linii directoare pentru prepararea unei metode curente standardizate pentru spectrometria de emisie optică SR EN ISO 9015-1:2011 Încercări distructive ale îmbinărilor sudate din material metalice. Încercarea de duritate. Partea 1. Încercarea de duritate a îmbinărilor sudate cu arc electric SR EN ISO 18265:2014 Materiale metalice. Conversia valorilor de duritate SR EN 14728/31.07.2019: Imperfecțiuni în îmbinările sudate de materiale termoplastice; Clasificare. SR EN 16296/30.07.2021: Imperfecțiuni în îmbinările sudate de materiale termoplastice; Niveluri de calitate. SR EN 12814-1:2001 Încercări ale îmbinărilor sudate ale semifabricatelor din materiale termoplastice. Partea 1: Încercarea la îndoire SR EN 12814-2:2021 Încercări ale îmbinărilor sudate ale semifabricatelor de materiale termoplastice. Partea 2: Încercarea la tracțiune SR EN 12814-4+AC:2018 Încercări ale îmbinărilor sudate ale semifabricatelor de materiale termoplastice. Partea 4: Încercarea la desprindere SR EN 12814-5:2001 Încercări ale îmbinărilor sudate ale semifabricatelor din materiale termoplastice. Partea 5: Examinarea macroscopică
    ------